



المنشورات ذات الصلة
رسالة عبر الإنترنت
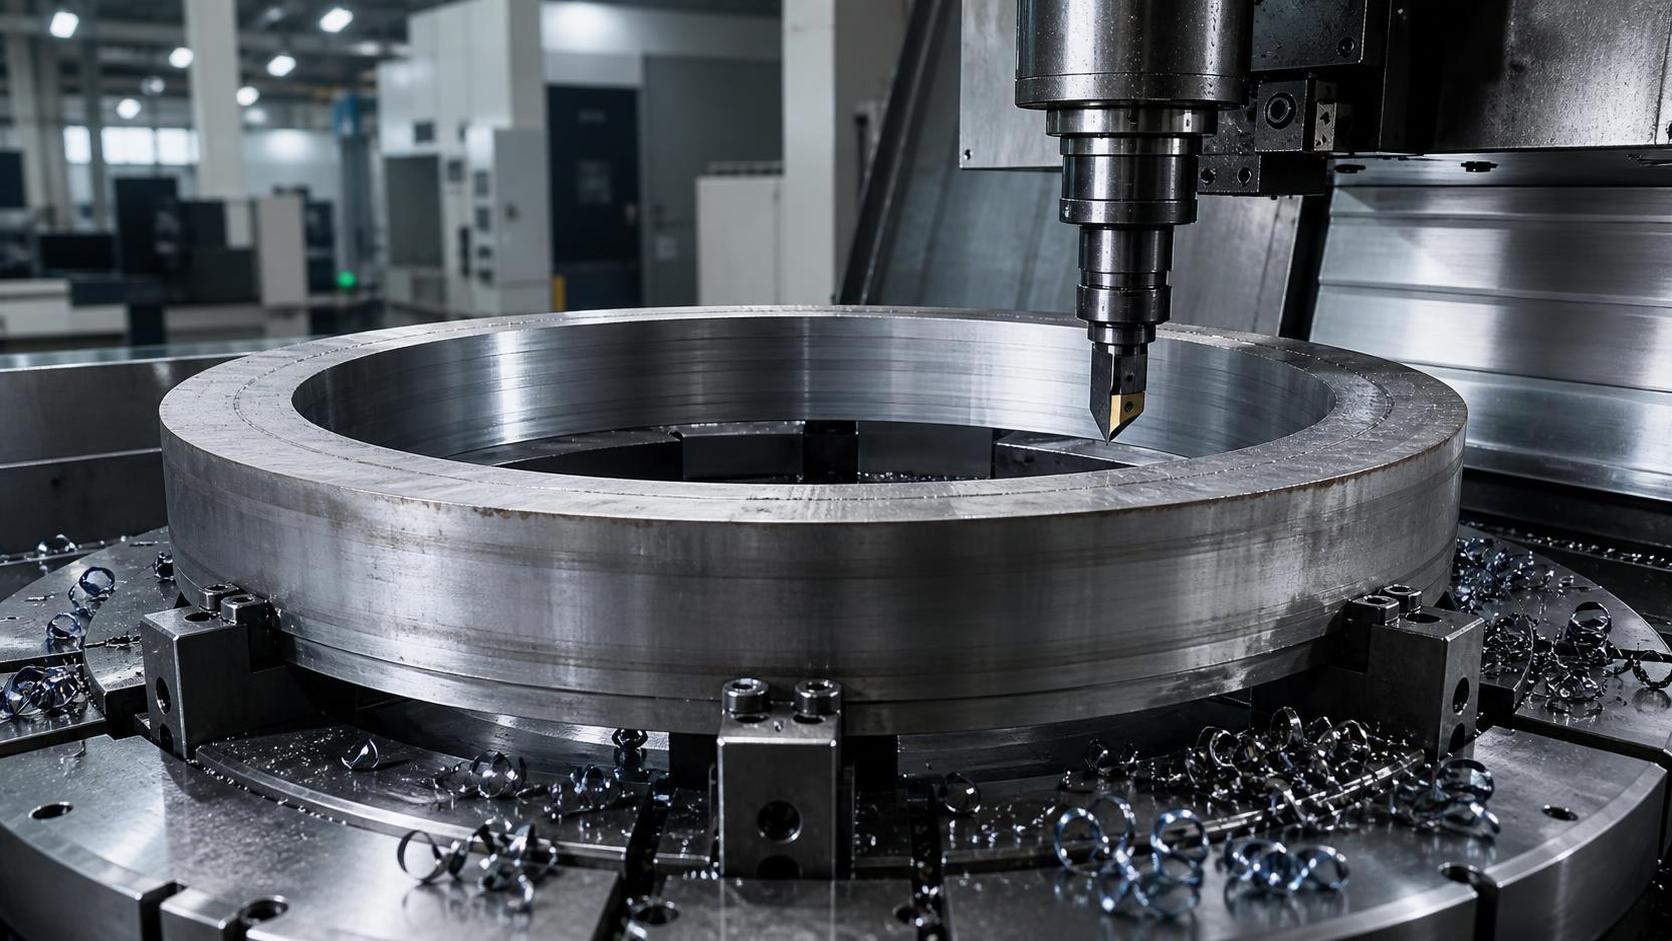
يُعد اختيار سماحية التشغيل الآلي المناسبة لحلقة مطروقة من الفولاذ المقاوم للصدأ أمرًا ضروريًا للمشغلين الذين يسعون إلى أبعاد مستقرة، وأسطح نظيفة، وهدر أقل للمواد.
يجب أن تعوض السماحية تفاوتات الطرق، والقشور، والتشوه الناتج عن المعالجة الحرارية، وقدرة التشغيل الآلي، دون التسبب في وقت قطع غير ضروري أو خفض الأداء النهائي للحلقة المطروقة.
يوضح هذا الدليل نطاقات السماحية العملية، ونقاط الفحص الرئيسية، وقرارات التشغيل الآلي التي تساعد المشغلين على إنهاء حلقات الفولاذ المقاوم للصدأ بصورة موثوقة واقتصادية.
ما الذي يحتاج المشغلون عادةً إلى تحديده أولًا
الغرض الأساسي من البحث عملي: يريد المشغلون معرفة مقدار المادة التي ينبغي أن تبقى على الحلقة المطروقة قبل الخراطة أو التجويف أو تسوية الوجه أو الطحن.
وهم لا يبحثون عادةً عن رقم عالمي واحد، لأن قطر الحلقة وسماكة الجدار وطريقة الطرق ودرجة السبيكة والتفاوت النهائي تغير الإجابة.
أفضل نقطة بداية هي اختيار السماحية وفقًا لقدرة الطرق الفعلية، ثم التحقق منها مقارنةً بمسار التشغيل الآلي ومتطلبات الرسم.
بالنسبة للعديد من حلقات الفولاذ المقاوم للصدأ المطروقة، تكون سماحية التشغيل الآلي الإجمالية من 2 إلى 6 mm لكل سطح شائعة للأجزاء متوسطة الحجم.
ومع ذلك، ينبغي التعامل مع هذا النطاق كمرجع للتخطيط، وليس كقاعدة إنتاج تلقائية لكل حلقة مطروقة من الفولاذ المقاوم للصدأ.
قد تحتاج الحلقات الدقيقة الصغيرة إلى 1 إلى 3 mm فقط لكل جانب، بينما قد تتطلب الحلقات الكبيرة المطروقة بالقالب المفتوح من 6 إلى 12 mm.
يجب أن تزيل السماحية الصحيحة قشور السطح والطبقات منزوعة الكربون والتراكبات واللامركزية الطفيفة وتباين الشكل دون هدر مادة الفولاذ المقاوم للصدأ باهظة التكلفة.
ينبغي للمشغلين أيضًا تأكيد ما إذا كانت السماحية محددة لكل جانب، أو لكل قطر، أو لكل وجه، أو كإجمالي كمية المادة المتروكة.
يُعد الخلط بين السماحية الشعاعية والسماحية القطرية سببًا شائعًا للحلقات ناقصة الحجم، والتحميل الزائد على الأدوات، ورفض المكونات النهائية.
ابدأ بعملية الطرق وحجم الحلقة
تُعد طريقة الطرق من أقوى العوامل المؤثرة في سماحية التشغيل الآلي، لأن العمليات المختلفة تنتج اتساقًا مختلفًا في الأبعاد وحالات سطح مختلفة.
يوفر الطرق الدقيق بالقالب المغلق عادةً قابلية تكرار أفضل من الطرق بالقالب المفتوح، مما يسمح بسماحيات تشغيل آلي أصغر عندما تكون الأدوات والتحكم في درجة الحرارة والتشذيب مستقرة.
يمكن للحلقات المدرفلة أيضًا تحقيق هندسة متسقة نسبيًا، خصوصًا عند التحكم في معلمات درفلة الحلقات وتمركز الخام بصورة صحيحة.
تحتاج الحلقات المطروقة بالقالب المفتوح عادةً إلى مادة متروكة أكثر، لأن المشغلين يجب أن يعوضوا البيضاوية وتفاوت سماكة الجدار وعدم استواء الوجوه وعدم انتظام السطح الموضعي.
يهم قطر الحلقة لأن المطروقات الأكبر تتعرض لحركة حرارية أكبر وتباين في المناولة وتشوه أثناء التبريد والمعالجة الحرارية والنقل.
بالنسبة للحلقات التي يقل قطرها الخارجي عن 300 mm، غالبًا ما تكون سماحية شعاعية من 1.5 إلى 3 mm قابلة للتطبيق في ظل ظروف الطرق الدقيق المضبوطة.
بالنسبة للحلقات التي يتراوح قطرها الخارجي بين 300 و800 mm، تكون السماحية الشعاعية من 3 إلى 5 mm أكثر شيوعًا عند تطبيق تفاوتات صناعية عادية.
بالنسبة للحلقات المطروقة الأكبر، قد تكون السماحية الشعاعية من 5 إلى 10 mm ضرورية، لا سيما عند استخدام الطرق بالقالب المفتوح أو المعالجة الحرارية بعد الطرق.
تكون سماحية الوجه عادةً أقل من السماحية الشعاعية، ولكن يجب أن تزيل الأسطح غير المستوية وتوفر مادة كافية لتصحيح الاستواء.
قد تتراوح سماحية الوجه النموذجية من 2 إلى 5 mm لكل وجه، حسب ارتفاع الحلقة واستواء الطرق ومتطلبات التوازي النهائية.
ضع في الاعتبار درجة الفولاذ المقاوم للصدأ وقشور السطح
تتصرف درجات الفولاذ المقاوم للصدأ بشكل مختلف أثناء الطرق والتشغيل الآلي، لذا ينبغي أن يؤثر اختيار السبيكة في قرارات السماحية قبل بدء الإنتاج.
قد تُكوّن أنواع الفولاذ المقاوم للصدأ الأوستنيتي قشور أكسيدية ثابتة أثناء المعالجة بدرجات الحرارة العالية، وقد تتصلب بالتشغيل بسرعة إذا كانت ظروف التشغيل الآلي غير ملائمة.
قد تتطلب درجات المارتنسيتي والتصلب بالترسيب مادة إضافية متروكة عندما تؤدي المعالجة الحرارية إلى تغيرات في الأبعاد أو حالة السطح بعد الطرق.
يتطلب الفولاذ المقاوم للصدأ المزدوج تحكمًا دقيقًا في العملية، لأن التعرض المفرط للحرارة قد يؤثر في البنية المجهرية، بينما قد تترك السماحية غير الكافية عيوب السطح دون إزالة.
لا ينبغي أبدًا اعتبار قشور الأفران الثقيلة غير ضارة، خاصة عندما يتطلب المكون النهائي مقاومة للتعب أو أداءً إحكاميًا أو هندسة دقيقة مرتبطة بالتروس.
يعتمد سمك القشور على درجة حرارة التسخين وجو الفرن ومدة البقاء وظروف التبريد وما إذا كانت الطلاءات الواقية أو الأجواء المضبوطة مستخدمة.
إذا أظهر السطح الخارجي حفرًا عميقة بسبب القشور، يجب أن تتجاوز السماحية أعمق عيب متوقع بدلًا من أن تطابق فقط تفاوت الطرق الاسمي.
ينبغي للمشغلين فحص المطروقات الممثلة بعد السفع بالخردق أو التخليل، لأن السطح النظيف يكشف ما إذا كانت العيوب تمتد أسفل طبقة الأكسيد المرئية.
عندما يكون السطح المنظف متسقًا ومضبوطًا، يمكن غالبًا تقليل مادة التشغيل الآلي المتروكة بأمان، مما يوفر وقت الأدوات ويحسن استخدام المواد.
استخدم متطلبات التفاوت لتحديد السماحية النهائية
يحدد التفاوت البُعدي النهائي مقدار قدرة التصحيح التي تحتاجها عملية التشغيل الآلي بعد دخول الحلقة المطروقة إلى ورشة التشغيل.
يمكن للحلقة ذات تفاوت الخراطة العام أن تستخدم مادة احتياطية أقل من مكون يتطلب تمركزًا متحدًا دقيقًا، أو خلوصًا شعاعيًا، أو أسطوانية، أو تشطيبًا سطحيًا.
على سبيل المثال، قد تحتاج الحلقة المرتبطة بالمحمل أو حلقة الإحكام إلى سماحية كافية لتصحيح محاذاة القطر الخارجي والتجويف من إعداد مرجعي واحد.
عندما يكون التمركز المتحد بين التجويف والقطر الخارجي أمرًا بالغ الأهمية، يجب أن تكون السماحية كافية على كلا السطحين لإنشاء مراجع تشغيل آلي موثوقة.
ينبغي للمشغلين تجنب تحديد السماحية من تفاوت القطر الخارجي فقط، لأن لا مركزية التجويف قد تستهلك المادة المتاحة قبل الوصول إلى القطر النهائي.
يتطلب تشغيل الأوجه أيضًا مادة كافية لتصحيح الميل والتوازي والتموج، خاصة بعد المعالجة الحرارية أو عندما تُبرّد الحلقات بصورة غير متساوية.
بالنسبة للأجزاء ذات التفاوتات الضيقة، يكون من الأكثر أمانًا غالبًا تحديد سماحيات منفصلة للقطر الخارجي والقطر الداخلي والأوجه وميزات التشغيل الآلي الموضعية.
يُعد هذا النهج أدق من تطبيق قيمة موحدة واحدة على جميع الأسطح، لأن كل سطح يتعرض لتباين مختلف في الطرق والتشغيل الآلي.
ينبغي مراجعة الأبعاد الحرجة في الرسم مع مورد الطرق قبل اعتماد الأدوات، بدلًا من اكتشافها بعد رفض أول دفعة تشغيل آلي.
نطاقات السماحية الموصى بها لظروف الحلقات الشائعة
النطاقات التالية مراجع عملية للتخطيط، لكنها يجب أن تُؤكد من خلال الإنتاج التجريبي وبيانات الفحص وقدرة الماكينة.
بالنسبة لحلقة دقيقة صغيرة مطروقة ذات سطح مضبوط، اترك ما يقارب 1 إلى 2 mm لكل جانب على القطر الخارجي والقطر الداخلي.
بالنسبة لحلقة متوسطة الحجم منتجة بالطرق بالقالب المغلق، تكون 2 إلى 4 mm لكل جانب مناسبة عادةً للخراطة والتجويف العاديين.
بالنسبة للخام المدرفل على شكل حلقات ذي الهندسة المستقرة، غالبًا ما توفر 2 إلى 5 mm لكل جانب قدرة تصحيح كافية دون إزالة مفرطة للفولاذ المقاوم للصدأ.
بالنسبة للحلقات المطروقة بالقالب المفتوح، تكون 4 إلى 8 mm لكل جانب ضرورية في كثير من الأحيان لأن البيضاوية وتفاوت سماكة الجدار يكونان عادةً أكبر.
بالنسبة للحلقات الكبيرة أو الثقيلة التي تتطلب المعالجة بالمحلول أو التبريد السريع أو المراجعة أو إزالة الإجهاد، قد تكون 6 إلى 12 mm لكل جانب مبررة.
تتراوح سماحية الوجه عمومًا من 2 إلى 5 mm لكل وجه للمطروقات المضبوطة، وتزداد عندما تكون متطلبات الاستواء صارمة.
ينبغي زيادة هذه الأرقام عندما يجب أن يزيل التشغيل الآلي العيوب أو ينشئ مراجع دقيقة أو يعوض التشوه بعد عملية معالجة حرارية منفصلة.
ولا يمكن تقليلها إلا عندما تثبت قدرة الطرق الموثقة وسجلات الفحص والتحكم المستقر في العملية أن المادة المتروكة الأقل تظل آمنة.
لا تتجاهل تشوه المعالجة الحرارية
يمكن للمعالجة الحرارية أن تغير أبعاد الحلقة بعد الطرق، مما يجعلها أحد أهم أسباب الحفاظ على سماحية تشغيل آلي كافية.
يمكن للتلدين بالمحلول والتبريد السريع والمراجعة والتعتيق وإزالة الإجهاد أن تغير الاستدارة وحجم التجويف واستواء الوجه وتوزيع الإجهادات المتبقية.
قد تصبح الحلقة التي تقاس بصورة صحيحة بعد الطرق بيضاوية بعد المعالجة الحرارية، خاصة عندما تكون سماكة المقطع غير متساوية أو لا يكون التبريد منتظمًا.
ينبغي للمشغلين تحديد ما إذا كان التشغيل الخشن يحدث قبل المعالجة الحرارية أو بعدها أو على مراحل متعددة حول الدورة الحرارية.
عندما يسبق التشغيل الخشن المعالجة الحرارية، اترك سماحية تشطيب كافية بعد ذلك لتصحيح أي حركة ناتجة عن عملية المعالجة.
بالنسبة لحلقات الفولاذ المقاوم للصدأ الحساسة للتشوه، تتمثل الاستراتيجية الشائعة في الخراطة الخشنة وإزالة الإجهاد والتشطيب شبه النهائي والمعالجة الحرارية النهائية والتشغيل النهائي.
يحسن هذا المسار المرحلي الاستقرار لأن إزالة المادة الرئيسية تحدث قبل التشطيب النهائي، مما يقلل احتمال الحركة أثناء الفحص النهائي.
تكون بيانات الفحص التاريخية ذات قيمة خاصة هنا، لأن أنماط التشوه الفعلية أكثر موثوقية من التقديرات النظرية لعائلات الأجزاء المتكررة.
إذا لم يتوفر سجل إنتاجي، فاستخدم سماحية أولية متحفظة وخفضها فقط بعد أن تظهر عدة دفعات سلوكًا بُعديًا يمكن التنبؤ به.
طابق السماحية مع طريقة التشغيل الآلي الفعلية
تؤثر عملية التشغيل الآلي المختارة في مقدار المادة التي ينبغي أن تبقى، لأن الخراطة والتجويف والتفريز والطحن والتشغيل الصلب تزيل المواد بطرق مختلفة.
يمكن للخراطة الخشنة التقليدية إزالة كمية كبيرة من المادة بكفاءة، لكن عمق القطع المفرط قد يزيد الاهتزاز ويسرع تآكل اللقم في الفولاذ المقاوم للصدأ.
تتطلب خراطة التشطيب مادة متروكة متجانسة نسبيًا، لأن عدم انتظام المادة المتبقية يسبب تقلب قوى القطع وعدم اتساق تشطيب السطح.
يحتاج الطحن إلى مادة كافية قبل الطحن، لكن المادة الزائدة جدًا تزيد زمن الدورة وتوليد الحرارة وخطر حروق الطحن.
بالنسبة لحلقات الفولاذ المقاوم للصدأ الصلبة أو المعالجة حراريًا، ينبغي أن تأخذ مادة التشغيل الآلي المتروكة في الاعتبار سرعات القطع الأقل وتآكل الأدوات الأكبر واحتمال التصلب بالتشغيل.
ينبغي للمشغلين تجنب القطوع الخفيفة المتكررة في سبيكة متصلبة بالتشغيل، لأن احتكاك السطح قد يجعل التمريرة التالية أكثر صعوبة.
توفر خطة السماحية الجيدة مادة كافية لقطوع خراطة خشنة حاسمة، يتبعها تشطيب شبه نهائي مستقر وتمرير نهائي مضبوط.
كما تهم صلابة الماكينة، لأن الإعداد المرن قد يتطلب سماحية أكبر لتصحيح الخلوص الشعاعي، بينما يمكن للإعداد الصلب أن ينهي الجزء بصورة أقرب إلى الشكل الصافي.
عند إنتاج المكونات المطروقة المرتبطة بالتروس، يدعم اتساق التشغيل الآلي العمليات اللاحقة مثل قطع الأسنان والمعالجة الحرارية وفحص الهندسة الوظيفية.
وهذا مهم بصفة خاصة لمنتجات مثل ترس مخروطي، حيث يؤثر الخلوص الشعاعي ودقة المرجع في نتائج تشغيل الأسنان اللاحقة.
افحص الخام قبل إرساله إلى التشغيل الآلي
ينبغي التحقق من سماحية التشغيل الآلي من خلال الفحص، لا افتراضها من أمر شراء أو رسم طرق اسمي وحده.
قس القطر الخارجي والقطر الداخلي والارتفاع وسماكة الجدار والاستدارة والخلوص الشعاعي للوجه والتمركز المتحد في عدة مواضع حول الحلقة.
استخدم القدَمات المقيسة والميكرومترات ومقاييس التجويف ومقاييس الارتفاع ومؤشرات الخلوص الشعاعي أو معدات القياس الإحداثية وفقًا للدقة المطلوبة.
سجل الأبعاد القصوى والدنيا، لأن أقل مادة متاحة تكون عادةً أهم من البعد المتوسط لجدوى التشغيل الآلي.
على سبيل المثال، لا يفيد متوسط القطر الخارجي الكبير إذا كانت إحدى المناطق الموضعية تفتقر إلى مادة كافية لإزالة درزة أو تصحيح البيضاوية.
ينبغي أن يشمل الفحص البصري التحقق من الشقوق والطيات والتراكبات والحفر وعيوب القشور وأضرار المناولة التي قد تتطلب إزالة أعمق بالتشغيل الآلي.
عندما تكون مخاطر الجودة مرتفعة، قد يكشف الاختبار بالموجات فوق الصوتية أو فحص الجسيمات المغناطيسية عن عيوب متقطعة لا يمكن للفحص البصري اكتشافها بموثوقية.
ينبغي إبلاغ نتائج الفحص لمشغلي التشغيل الآلي قبل الإعداد، حتى يتمكنوا من اختيار أفضل اتجاه للتثبيت واستراتيجية للمرجع.
يقلل فحص الاستلام الواضح من النقص غير المتوقع في المادة المتروكة، ويمنع الهدر الذي يمكن تجنبه، ويساعد المشغلين على تحديد ما إذا كان الخام مناسبًا للمسار المقصود.
كيفية تجنب السماحية الزائدة أو غير الكافية
تكون السماحية القليلة جدًا عادةً أخطر من السماحية الزائدة، لأن المادة غير الكافية قد تجعل تحقيق الأبعاد النهائية أو إزالة العيوب أمرًا مستحيلًا.
قد تتطلب الحلقة ذات المادة غير الكافية إصلاحًا باللحام أو اعتماد انحراف هندسي أو تخفيض تصنيفها أو رفضها بالكامل بعد بدء التشغيل الآلي.
تسبب السماحية الزائدة جدًا مشكلات أيضًا، لأن الفولاذ المقاوم للصدأ مكلف ويزداد وقت التشغيل الآلي وقد تطلق القطوع الكبيرة إجهادات متبقية.
يمكن للمادة المتروكة المفرطة أن تزيد استهلاك الكهرباء واستهلاك الأدوات وحمل التجهيزات واحتمال التشوه أثناء عمليات التشغيل الخشن.
يتحقق أفضل توازن باستخدام بيانات العملية المقاسة بدلًا من الاعتماد فقط على قواعد صناعية عامة أو افتراضات المورد.
تتبع تفاوت الطرق حسب الدفعة والسبيكة وحجم الحلقة ودورة الفرن وحالة القالب وسبب رفض التشغيل الآلي لتحديد متطلبات المادة المتروكة الفعلية.
عندما تُظهر البيانات المتسقة أن المادة المتاحة تتجاوز الطلب بدرجة كبيرة، خفض السماحية تدريجيًا من خلال تجارب مضبوطة بدلًا من إجراء تغييرات مفاجئة.
عندما يظهر نقص المادة المتروكة بصورة متكررة، تحقق من السبب الجذري، بما في ذلك درجة حرارة الطرق وتآكل القالب ودقة التشذيب والمعالجة الحرارية وممارسات الفحص.
السماحية ليست مجرد معدن إضافي؛ بل هي هامش عملية مضبوط ينبغي تحسينه عبر الطرق والمعالجة الحرارية والتشغيل الآلي.
القرار النهائي: استخدم سماحية مضبوطة، لا تقديرًا ثابتًا
تقع سماحية الحلقة المطروقة المصنوعة من الفولاذ المقاوم للصدأ العملية عادةً بين 2 و6 mm لكل سطح بالنسبة للعديد من الحلقات الصناعية متوسطة الحجم.
قد تتطلب المطروقات الدقيقة الصغيرة مقدارًا أقل، بينما قد تحتاج الحلقات الكبيرة المطروقة بالقالب المفتوح أو المعالجة حراريًا إلى مادة أكبر بكثير لضمان تشغيل آلي نهائي موثوق.
ينبغي أن تستند القيمة النهائية إلى طريقة الطرق وحجم الحلقة ودرجة الفولاذ المقاوم للصدأ وجودة السطح والتغير الناتج عن المعالجة الحرارية ومتطلبات التفاوت وتسلسل التشغيل الآلي.
ينبغي للمشغلين التحقق من الحد الأدنى للمادة المتاحة في مواضع متعددة قبل التشغيل الآلي، لأن النقص الموضعي هو الذي يحدد إمكانية إنهاء الخام بنجاح.
عندما تُختار السماحية بناءً على بيانات فحص فعلية وملاحظات الإنتاج، تكون النتيجة تشغيلًا أنظف وهدرًا أقل وجودة مستقرة وتحكمًا أفضل في التكلفة.
النهج الأكثر موثوقية هو التعامل مع سماحية التشغيل الآلي بوصفها معلمة تصنيع موثقة، ثم تحسينها باستمرار كلما أصبحت قدرات الطرق والتشغيل الآلي أكثر اتساقًا.
يرجى ترك رسالة لنا