



المنشورات ذات الصلة
رسالة عبر الإنترنت
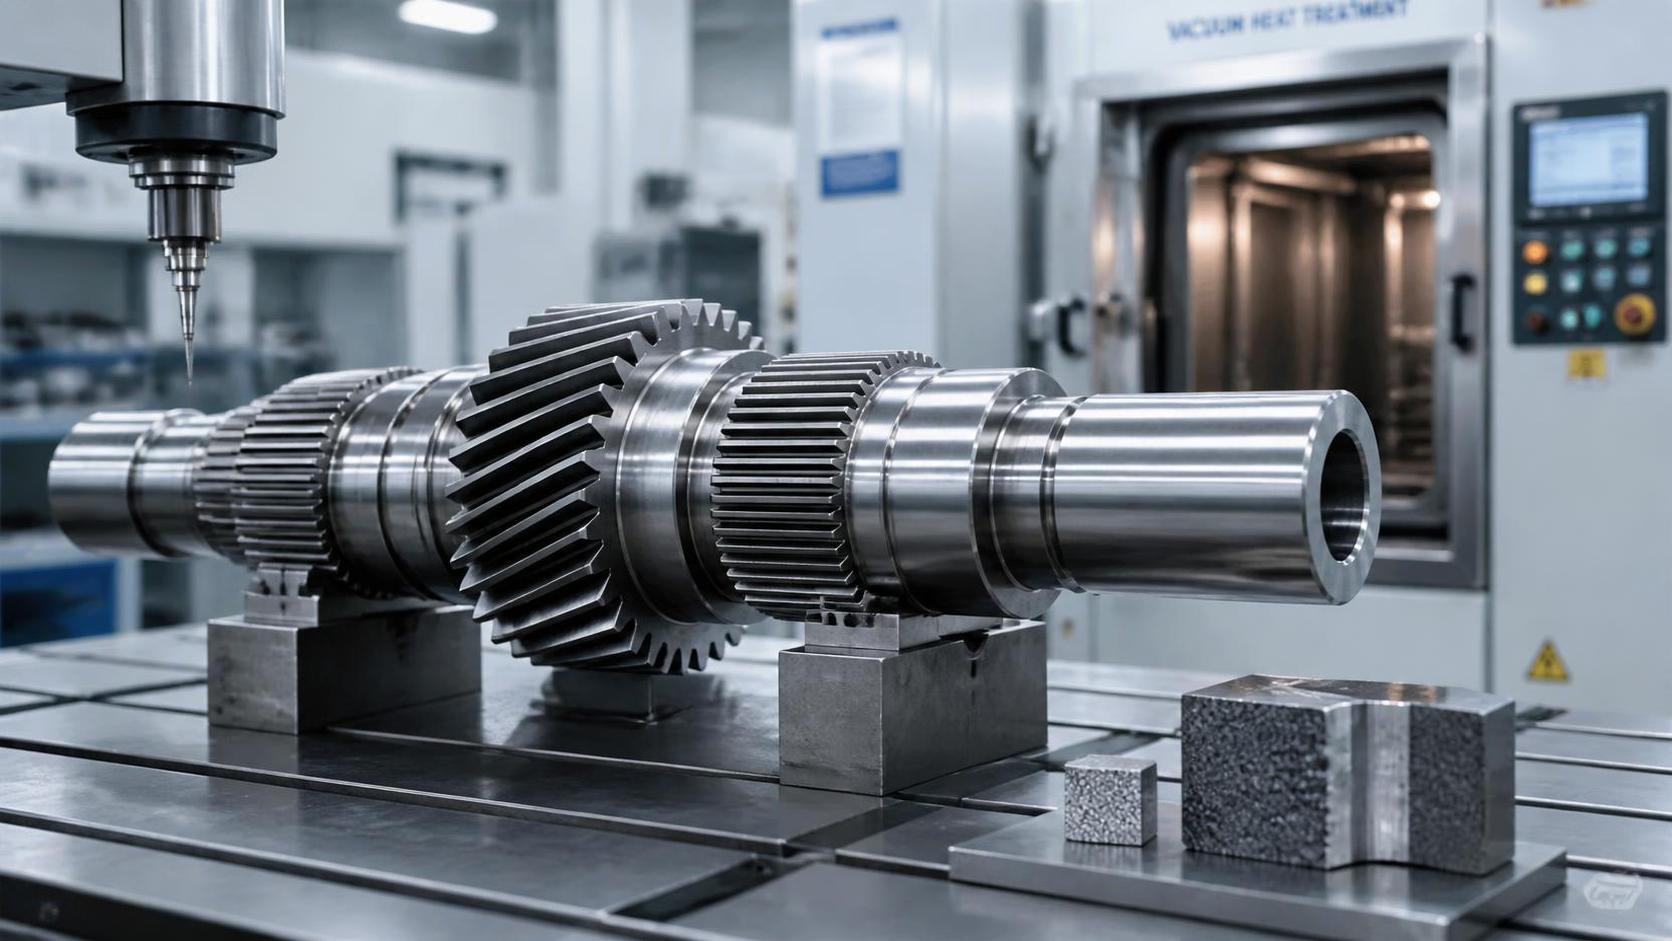
يتطلب اختيار مُصنّع أعمدة التروس المطروقة أكثر من مجرد التأكد من قدرة الطرق أو معدات التشغيل الآلي أو شهادة الجودة السارية. ففي أنظمة نقل الحركة ذات الأحمال العالية، غالبًا ما يحدد مسار المعالجة الحرارية ما إذا كان العمود سيحقق عمر الكلال المستهدف أو سيظهر تآكلًا مبكرًا أو تشققًا عند جذر السن أو تلفًا في التعشيقات المحززة أو تشوهًا أو كسرًا كارثيًا.
بالنسبة لنواقل الحركة في السيارات، وعلب تروس توربينات الرياح، وأنظمة الدفع البحرية، والمخفضات، وأنظمة نقل القدرة الصناعية، تُعد أعمدة التروس المطروقة مكونات ذات صلة بالسلامة حتى عندما لا تُصنف كأجزاء سلامة في وثيقة رسمية للعميل. فقد يؤدي تعطلها إلى إيقاف الدفع أو تعطيل الإنتاج أو تلويث علبة التروس بالحطام أو التسبب في أضرار ثانوية تتجاوز بكثير تكلفة المكون الأصلي. لذلك، ينبغي أن يقيّم تقييم المورد المعالجة الحرارية باعتبارها نظام تصنيع خاضعًا للتحكم، لا كعملية نهائية يمثلها رقم صلادة في تقرير فحص.
السؤال الأكثر فائدة ليس: «هل يجري المورد المعالجة الحرارية؟» بل هو:هل يستطيع المورد إنتاج الحالة المعدنية المطلوبة بصورة متكررة، والتحقق منها بأدلة مناسبة، والتحكم في التغييرات قبل وصولها إلى الإنتاج؟
يجب أن تتوافق المعالجة الحرارية مع نمط الفشل الفعلي
قد يتطلب عمود التروس المطروق الكربنة والتقسية، أو التقسية بالحث، أو التقسية الكاملة والمراجعة، أو النترتة، أو مسارًا محددًا آخر. وهذه ليست خيارات قابلة للاستبدال. إذ يحقق كل منها توازنًا مختلفًا بين صلادة السطح، وقوة القلب، والإجهاد المتبقي، والتشوه، ومقاومة كلال الانحناء أو التلامس.
تُختار الأعمدة المكربنة عادةً عندما تكون هناك حاجة إلى مقاومة عالية لتآكل السطح وقوة كلال تلامسي على أسنان التروس أو التعشيقات المحززة، مع ضرورة احتفاظ القلب بمتانة كافية. ولا تقتصر المخرجات الأساسية على صلادة السطح. إذ تؤثر فعالية عمق الطبقة المتصلدة، وخصائص الطبقة الكلية عند تحديدها، والتحكم في جهد الكربون، والأوستنيت المتبقي، وحالة الكربيدات، وبنية الحبيبات، واستجابة التقسية، جميعها في الأداء أثناء الخدمة.
قد تكون التقسية بالحث مناسبة للأسطح الموضعية المعرضة للتآكل، ويمكن أن توفر دورات أقصر وتشوهًا أقل في بعض الأشكال الهندسية. ومع ذلك، تعتمد النتائج بدرجة كبيرة على تصميم الملف، ونمط المسح، وكثافة القدرة، ووقت التسخين، وتوقيت الإخماد، والبنية المجهرية السابقة للصلب. وينبغي التعامل بحذر مع المورد الذي يعرض التقسية بالحث باعتبارها «خدمة تقسية» بسيطة دون تطوير موثق للعملية الخاصة بهندسة العمود.
تعتمد الأعمدة المقسّاة بالكامل والمراجَعة على منهج مختلف: تحقيق صلادة القلب والخصائص الميكانيكية المحددة عبر كامل المقطع العرضي الحرج. وبالنسبة للأقطار الكبيرة، تصبح نظافة الصلب، واختيار السبيكة، وممارسة الأوستنة، وشدة الإخماد، والتحكم في المراجعة أمورًا مهمة بشكل خاص. ولا يمكن لقراءة صلادة السطح أن تثبت أن عمودًا كبيرًا حقق قوة كافية في مركزه.
قد توفر النترتة تشوهًا منخفضًا وخصائص سطحية ممتازة، لكنها تتطلب كيمياء مادة وحالة معالجة حرارية مسبقة مناسبتين. ويجب أن تتوافق هشاشة طبقة النتريد، والتحكم في الطبقة المركبة، وتفسير عمق الطبقة مع الرسم والتطبيق. وهي ليست تلقائيًا الخيار الأقل خطورة لمجرد أنها تعمل عند درجة حرارة أقل من الكربنة.
ينبغي أن يكون المورد قادرًا على توضيح سبب ملاءمة المسار المقترح للرسم ودرجة الصلب وظروف الحمل وتسلسل التشغيل الآلي. وإذا لم يستطع المصنع التمييز بوضوح بين الصلادة وعمق الطبقة وحالة القلب الميكانيكية، فقد تكون معرفته بالعملية غير كافية لمكونات نقل الحركة الحرجة.
الشهادة نقطة بداية وليست دليلًا على القدرة المعدنية
تشير شهادة ISO 9001 إلى أن المصنع يحافظ على نظام لإدارة الجودة، لكنها لا تعتمد فرنًا محددًا أو عملية إخماد أو وصفة معدنية أو نافذة معالجة حرارية لعمود التروس. وفي سلاسل توريد السيارات، قد توفر شهادة IATF 16949 توقعات أقوى لإدارة العمليات، بما في ذلك ضوابط قائمة على المخاطر، وإمكانية التتبع، وأنظمة اعتماد أجزاء الإنتاج، وإدارة العمليات الخاصة. ومع ذلك، فإن الشهادة وحدها لا تثبت أن مكونًا معينًا قد عولج حراريًا بشكل صحيح.
في المعالجة الحرارية المتعلقة بالسيارات، يستخدم العملاء على نطاق واسع تقييم نظام المعالجة الحرارية AIAG CQI-9 لتقييم ضوابط العمليات الخاصة. ويغطي مجالات مثل مسؤولية الإدارة، وتدقيق الوظائف، والمعدات، وقياس الحرارة، وضوابط العمليات، والتحسين المستمر. ويمكن أن يكون التقييم الذاتي الحالي لـ CQI-9 أو تقييم العميل دليلًا ذا معنى، ولكن ينبغي مراجعته بدلًا من قبوله كشعار أو إقرار. ويجب تأكيد الإصدار المعمول به، ومتطلبات العميل الخاصة، ونطاق التقييم، وحالة إغلاق النتائج.
قد تفرض بعض القطاعات متطلبات إضافية. فقد يتطلب العمل المتعلق بالطيران الامتثال لمتطلبات قياس الحرارة التعاقدية مثل AMS 2750، بينما قد تشير برامج القطاع البحري وطاقة الرياح والقطاع الصناعي إلى مواصفات العملاء أو قواعد جمعيات التصنيف أو خطط الفحص الخاصة بالمشروعات. ولا ينبغي افتراض هذه المتطلبات من الاستخدام النهائي للمكون؛ بل يجب تحديدها في أمر الشراء أو الرسم أو اتفاقية الجودة أو مواصفة العملية المعتمدة.
عندما يعتمد المورد على مزود خارجي للمعالجة الحرارية، تظل الأدلة نفسها مطلوبة. فالاستعانة بمصادر خارجية لا تنقل مخاطر المشتري بعيدًا. وينبغي لمصنع الطرق أن يوضح كيف يؤهل المتعهد من الباطن، ويتحكم في تعريف الدفعات، ويتحقق من النقل والمناولة، ويراجع الشهادات، ويتصرف عندما تقع النتائج خارج الحدود.
ما يجب فحصه في نظام الفرن والإخماد
لا تنتج المعالجة الحرارية نتائج قابلة للتكرار إلا عندما تتمكن المعدات من إنشاء الظروف الحرارية والجوية المقصودة بصورة متكررة. أثناء مراجعة المورد، ركز على العلاقة بين عائلة الأجزاء ومعدات المعالجة الفعلية.
بالنسبة للكربنة، يشمل ذلك تجانس درجة حرارة الفرن، والتحكم في الجو، وقياس جهد الكربون والتحقق منه، وطريقة التحميل، ووقت النقل إلى الإخماد، وحالة وسط الإخماد، والتحريك، وقدرة المراجعة. فقد يكون الفرن قيد التشغيل من الناحية التقنية، لكنه لا يزال غير مناسب لعمود طويل ونحيف إذا تسبب ترتيب التحميل في تسخين غير متجانس أو تشوه.
بالنسبة للتقسية بالحث، اطلب دليلًا على أن الملف والتثبيت ومسار المسح وبرنامج القدرة وتكوين الإخماد تخضع للتحكم بالنسبة للهندسة المطابقة أو المماثلة تقنيًا. فالعملية المطورة لتعشيق محزز قصير لا تكون صالحة تلقائيًا لعمود نقل حركة طويل ذي تغيرات متعددة في القطر ومناطق متصلدة متجاورة.
بالنسبة لجميع العمليات الحرارية، ينبغي أن يكون لدى المصنع نظام صيانة ومعايرة محدد للمزدوجات الحرارية، وأجهزة التحكم، والمسجلات، ومجسات الأكسجين عند استخدامها، وأجهزة مراقبة الإخماد، وأجهزة اختبار الصلادة، ومعدات الفحص المعدني. ولا تكفي شهادات المعايرة وحدها. راجع ما إذا كان نطاق المعايرة والدقة وتاريخ الاستحقاق وتعريف المعدات وإمكانية التتبع ذات صلة بطريقة الاختبار الفعلية.
يُعد قياس الحرارة مهمًا بشكل خاص لأن نقطة ضبط الفرن ليست بالضرورة مماثلة لدرجة حرارة الحمولة الفعلية. وينبغي أن يكون المورد قادرًا على إظهار كيفية تحققه من تجانس درجة الحرارة ودقة النظام على فترات مناسبة للمواصفة المطبقة. وإذا لم يحدد معيار تعاقدي الفاصل الزمني، فينبغي أن يظل لدى المصنع أساس تقني موثق لخطة التحكم الخاصة به.
قد تخفي بيانات الصلادة تباينًا خطيرًا في العملية
الصلادة ضرورية، لكنها من نتائج المعالجة الحرارية الأسهل في الإفراط في تفسيرها. فقد تتعايش نتيجة صلادة سطح مطابقة مع عمق فعال غير كافٍ للطبقة المتصلدة، أو أوستنيت متبقٍ مفرط، أو صلادة قلب ضعيفة، أو احتراق ناتج عن التجليخ، أو منطقة انتقال غير مناسبة، أو مناطق رخوة موضعية قرب الأكتاف والتعشيقات المحززة.
تربط خطة الفحص الموثوقة لأعمدة التروس المطروقة عادةً كل خاصية مطلوبة بطريقة مناسبة:
- صلادة السطح: تُقاس باستخدام طريقة روكويل أو فيكرز أو برينل المحددة أو ما يعادلها، في مواقع محددة.
- عمق الطبقة المتصلدة الفعال: يُتحقق منه عادةً عبر مسار صلادة مجهرية وفقًا للرسم المطبق أو طريقة العميل، مع ذكر حد الصلادة المحدد بوضوح.
- صلادة القلب: تُقاس عند عمق أو مقطع محدد، خاصةً عندما يكون كلال الانحناء والحمل الالتوائي حرجين.
- البنية المجهرية: تُقيّم من خلال مقاطع معدنية مجهزة للسمات ذات الصلة بالعملية، مثل حالة المارتنسيت، والكربيدات غير الطبيعية، وأكسدة حدود الحبيبات، ونزع الكربون، أو الأوستنيت المتبقي المفرط عند الحاجة.
- الاستقرار الأبعادي: يُقيّم قبل المعالجة الحرارية وبعدها، وبعد التجليخ اللاحق عند الاقتضاء، باستخدام مخططات مراجع تعكس متطلبات التجميع الوظيفية.
- كشف الشقوق: يُجرى باستخدام طريقة مناسبة للاختبار غير الإتلافي، وغالبًا فحص الجسيمات المغناطيسية للمكونات الحديدية المغناطيسية، في المرحلة المحددة بخطة التحكم.
يجب أن تكون معايير القبول قابلة للتتبع إلى رسم هندسي أو مواصفة مادة أو خطة تحكم معتمدة أو معيار العميل. ولا تقدم العبارات العامة مثل «البنية المجهرية مقبولة» أو «نجحت المعالجة الحرارية» قيمة تذكر ما لم تكن طريقة الفحص وموقع العينة ومعيار القبول وسلطة اتخاذ القرار موثقة.
كما أن كفاءة المختبر مهمة. إذا أجرى المورد اختبارات الفحص المعدني أو الصلادة المجهرية داخليًا، فافحص تعليمات الطريقة، وضوابط تحضير العينات، وكفاءة المحلل، وكتل المرجع أو ممارسات التحقق، والاحتفاظ بالصور. وإذا أُسنِد الاختبار إلى جهة خارجية، فقد يوفر اعتماد ISO/IEC 17025 الثقة عندما تكون طريقة الاختبار ذات الصلة ضمن نطاق اعتماد المختبر. وينبغي التحقق من صلة النطاق بدلًا من التعامل مع الاعتماد كتأييد شامل.
يجب أن تستمر إمكانية التتبع عبر الطرق والتشغيل الآلي والمعالجة الحرارية والفحص النهائي
تكون أعمدة التروس المطروقة عرضة لانقطاع إمكانية التتبع لأن عدة عمليات قد تحدث في أقسام أو منشآت مختلفة. ولا تكون شهادة المعالجة الحرارية ذات معنى إلا إذا أمكن ربطها بصورة لا لبس فيها بصهرة المادة الفعلية، ودفعة الطرق، ودفعة التشغيل الآلي، وحمولة الفرن، ودفعة الإخماد، وقسيمة الاختبار عند الاقتضاء، وتعريف المكون النهائي.
ينبغي أن تسمح إمكانية التتبع بتتبع جزء ميداني غير مطابق إلى الخلف، ولكن من المهم بالقدر نفسه أن تسمح للمصنع بالتتبع إلى الأمام من حمولة فرن مشتبه بها إلى جميع الشحنات المتأثرة. ويُعد هذا التتبع الأمامي ضروريًا عند حدوث انحراف في درجة الحرارة أو انحراف في جهد الكربون أو عطل في نظام الإخماد أو تعريف خاطئ لدفعة المواد.
راجع كيفية منع المورد لخلط الدفعات. وتشمل الضوابط المفيدة وسم الأجزاء الدائم حيثما كان مسموحًا، والحاويات المفصولة، وبطاقات تتبع الدفعات، والرموز الشريطية أو سجلات التصنيع الإلكترونية، وخرائط حمولة الفرن، وفحوصات الإفراج بين العمليات. ولا تعد السجلات اليدوية غير كافية بطبيعتها، لكنها تحتاج إلى ملكية واضحة وقابلية للقراءة والتحكم في التغيير والمطابقة مع الأجزاء الفعلية.
بالنسبة للأعمدة التي تتطلب تشغيلًا آليًا أو تجليخًا بعد المعالجة الحرارية، تحقق من أن بطاقة مسار العملية تميز بين حالة المعالجة الحرارية وحالة التسليم النهائية. فقد يزيل التجليخ عمق الطبقة المتصلدة أو يسبب ضررًا حراريًا أو يكشف تشوهًا لم يكن ظاهرًا مباشرة بعد الإخماد والمراجعة. لذلك يجب أن يعكس الفحص النهائي الحالة الفعلية النهائية، لا الحالة قبل التشغيل الآلي النهائي فقط.
لا يمكن تقييم جودة الطرق والمعالجة الحرارية بصورة منفصلة
لا يمكن لعملية معالجة حرارية سليمة أن تعوض بالكامل عن جودة طرق ضعيفة أو صلب غير مناسب. فقد يؤثر الانفصال، والشوائب غير المعدنية، والطيات، ونسبة التخفيض غير الكافية، واتجاه تدفق الحبيبات غير السليم، ونزع الكربون، والتبريد غير المنضبط بعد الطرق، جميعها في قابلية التقسية، وقابلية التشقق، وسلوك الكلال، واستقرار التشغيل الآلي.
وهذا ذو صلة خاصة بالموردين المتكاملين الذين يقدمون كلاً من الطرق الدقيق والتشغيل الآلي. وينظر أفضل تقييم عبر سلسلة العملية الكاملة: شهادات الصلب الوارد والتحقق منه، وتعريف القضبان، والتحكم في درجة حرارة الطرق، وحالة القوالب، وممارسة التبريد، والتطبيع أو التلدين عند استخدامهما، وسماحات التشغيل الآلي، والمعالجة الحرارية، والفحص النهائي.
يمكن للطرق الدقيق أن يقلل سماحة التشغيل الآلي وهدر المواد، لكن السماحة الأقل تقلص أيضًا هامش تصحيح عيوب السطح أو تشوه المعالجة الحرارية. وينبغي أن تُظهر خطة التصنيع أن سماحة المادة واختيار المراجع واتجاهات تشوه المعالجة الحرارية قد تم التحقق منها معًا.
وينطبق المنطق نفسه على المكونات المعقدة مثل ترس مخروطي مدمج مع عمود أو مقدم كمكون متزاوج. ويجب إدارة هندسة الأسنان، وتراكز الثقب، والانحراف، وموضع الطبقة المتصلدة كنظام وظيفي واحد. ولا تضمن نتيجة القسيمة المقبولة أن منطقة السن أو التعشيق المحزز الحرجة في الجزء النهائي تلقت المعالجة المقصودة.
اطلب أدلة على العملية، وليس شهادات المطابقة فقط
ينبغي أن يكون مُصنّع أعمدة التروس المطروقة الكفء قادرًا على تقديم حزمة أدلة منظمة أثناء التأهيل والحفاظ عليها خلال الإنتاج المتسلسل. ويعتمد المحتوى الدقيق على متطلبات العميل، لكن الحزمة الموثوقة تقنيًا تشمل عادةً:
- شهادات المواد وطريقة محددة للتحقق من المواد الواردة؛
- تدفق عملية الطرق والتشغيل الآلي والمعالجة الحرارية المعتمد؛
- تحليل PFMEA وخطة تحكم يحددان المعالجة الحرارية كعملية خاصة؛
- وصفات الفرن أو معلمات العملية الخاضعة للتحكم المرتبطة برقم الجزء؛
- مخططات الحمولة وسجلات الدفعات وسجلات الإخماد عند الاقتضاء؛
- تقارير الصلادة وعمق الطبقة المتصلدة والفحص المعدني مع مواقع أخذ عينات محددة؛
- نتائج القدرة الأبعادية للخصائص الحساسة للتشوه؛
- سجلات الاختبارات غير الإتلافية عند الحاجة؛
- سجلات المعايرة والصيانة وخطة الاستجابة؛
- دليل على إعادة التأهيل بعد التغييرات المهمة.
ينبغي أن يتضمن اعتماد الجزء التفكير في أسوأ الحالات. فقد يكشف عمود من مركز فرن محمل بكثافة، أو مكون ذو هندسة عالية التشوه، أو جزء تمت معالجته بعد حدث صيانة لوسط الإخماد، عن مخاطر لا تكشفها عينة روتينية. وينبغي للموردين تحديد كيفية اختيارهم للعينات الممثلة ومتى يستخدمون الاختبار الإتلافي أو القسائم التضحية أو تقطيع المكونات.
التحكم في التغييرات هو بداية كثير من المخاطر الكامنة
غالبًا ما ترتبط حالات فشل المعالجة الحرارية ليس بعملية خارجة تمامًا عن السيطرة، بل بتغيير بدا بسيطًا: مصدر جديد للصلب، أو حجم قضيب مُراجع، أو معدل تبريد طرق متغير، أو استبدال مسبار فرن، أو نمط تحميل معدل، أو زيت إخماد جديد، أو إصلاح ملف، أو طريقة إخفاء مختلفة، أو تغير في سماحة التجليخ النهائية.
ينبغي أن يكون لدى المورد عملية رسمية لإدارة التغيير تتطلب مراجعة فنية قبل التنفيذ. واعتمادًا على أهمية التغيير، قد يتطلب ذلك تجارب جديدة، أو تحققًا معدنيًا، أو دراسات أبعادية، أو إخطار العميل، أو إعادة اعتماد أجزاء الإنتاج. ولا يكفي دائمًا «نفس درجة المادة»؛ إذ يمكن للاختلافات في قابلية التقسية والنظافة بين المصادر المعتمدة أن تغير نتائج الطبقة والقلب.
انتبه جيدًا لإدارة الانحرافات. فإذا تجاوزت معلمة درجة الحرارة أو الجو أو الإخماد حد التحكم الخاص بها، فيجب أن تحدد خطة الاستجابة الاحتواء والمراجعة الهندسية وإعادة الفحص أو التقييم الإتلافي عند تبريره، واتخاذ قرار موثق. ونادرًا ما يكون الإفراج عن الدفعة لمجرد بقاء عدد قليل من قراءات الصلادة ضمن النطاق استجابة قوية لانحراف العملية.
ينبغي أن يجمع قرار المورد العملي بين القدرة والشفافية
ليس أقوى الموردين بالضرورة أولئك الذين لديهم أطول قائمة من المعدات. بل هم الذين يستطيعون شرح نافذة المعالجة الحرارية الخاصة بهم، وإظهار سجلات موضوعية، وتحديد مخاطر العملية، وإثبات استجابة منضبطة عند خروج شيء ما عن السيطرة.
بالنسبة لأعمدة التروس المطروقة الحرجة، ينبغي أن يستند قرار الاعتماد العملي إلى أربعة أسئلة مترابطة: ما إذا كان مسار المعالجة الحرارية المحدد مناسبًا لظروف الخدمة؛ وما إذا كانت معدات وضوابط الإنتاج قادرة على الحفاظ على هذا المسار باستمرار؛ وما إذا كان الفحص يتحقق من الخصائص التي تحكم الفشل فعليًا؛ وما إذا كانت إمكانية التتبع والتحكم في التغيير قادرين على حماية الإنتاج المتسلسل بمرور الوقت.
عندما تكون أي من هذه الروابط ضعيفة، لا تكون المخاطرة مجرد مشكلة جودة شكلية. بل هي مشكلة محتملة لموثوقية نظام نقل الحركة قد لا تظهر إلا بعد التركيب ودورات التحميل والتعرض الميداني المكلف. ولهذا تستحق قدرة المعالجة الحرارية نفس عمق التدقيق الذي يستحقه اختيار المواد وسلامة الطرق والفحص الأبعادي النهائي.
يرجى ترك رسالة لنا