



المنشورات ذات الصلة
رسالة عبر الإنترنت
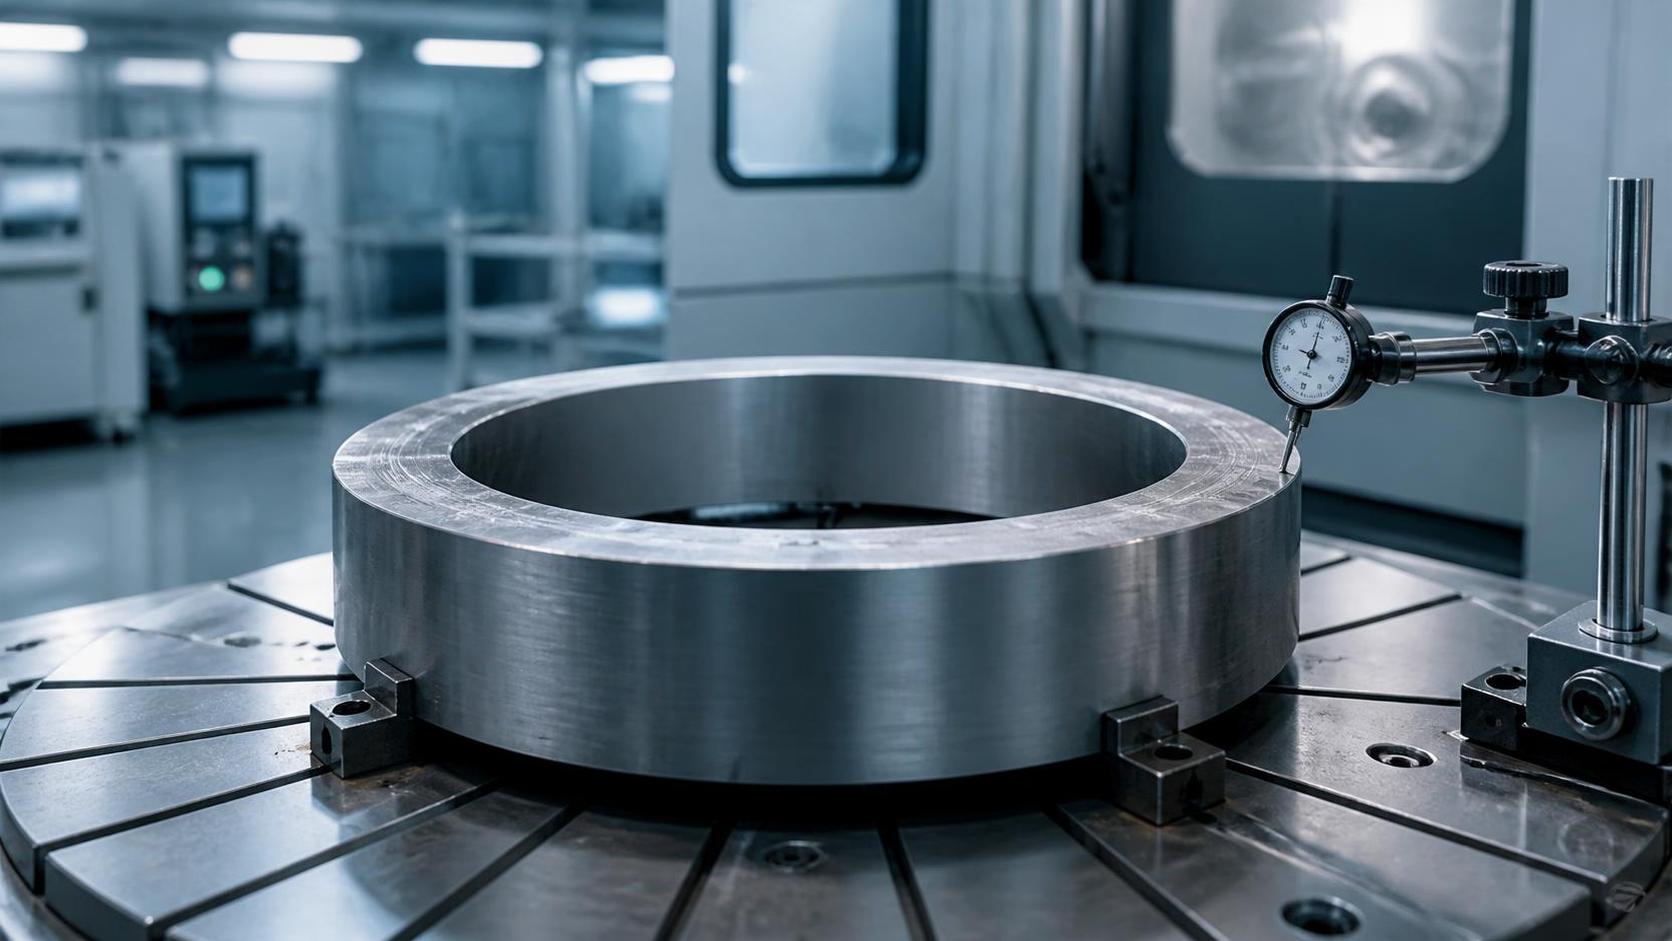
ابدأ بمخاطر التشغيل الآلي، وليس برسم الحدادة
غالبًا ما يُنظر إلى تشغيل أسنان التروس آليًا باعتباره المرحلة التي تتحقق فيها الدقة. لكن في الواقع، تظهر فيه أيضًا التباينات القادمة من المراحل السابقة. فقد يؤدي فراغ حلقي ذو توزيع غير جيد لمادة التشغيل، أو استجابة مادية غير مناسبة، أو انعزال داخلي خفي، أو حالة معالجة حرارية غير متسقة، إلى استهلاك عمر أدوات القطع، وخلق هندسة غير مستقرة للأسنان، وفرض فحص أو إعادة تشغيل غير مخطط لهما. وبالنسبة لمديري المشاريع، فهذا يعني أن مواصفة الفراغ ليست مجرد تفصيل شرائي، بل هي جزء من خطة قدرة العملية للتروس النهائية.
عندما تبحث فرق الهندسة عن فراغات حلقات التروس المطروقة، فإنها تحاول عادة الإجابة عن سؤال عملي: ما الذي يجب التحكم فيه قبل بدء عمليات التفريز بالهوب، أو التشكيل، أو الكشط، أو السحب، أو التجليخ؟ تختلف الإجابة حسب التطبيق، لكن الهدف المشترك هو سلوك تشغيل آلي متسق عبر دفعة إنتاجية، وليس مجرد فراغ يطابق القطر الخارجي والوزن الاسميين.
وتكتسب هذه المسألة أهمية خاصة عندما ينطوي فشل الترس على تكلفة تشغيلية مرتفعة، كما في أنظمة نقل الحركة للسيارات، وعلب تروس توربينات الرياح، وناقلات الحركة البحرية، والمخفضات الصناعية، والآلات الثقيلة. إذ قد يؤدي اكتشاف متأخر لزيادة الانحراف أو لعمق طبقة سطحية غير كافٍ إلى تأخير جدول التجميع. كما أن استبدال مادة يبدو غير مؤثر على الورق قد يؤثر في التشوه الناتج عن المعالجة الحرارية، أو صلادة الأسنان، أو أداء التعب، أو سلوك الضوضاء. وكلما تُرجمت هذه المتطلبات مبكرًا إلى طلب الفراغ، أصبحت النتيجة النهائية أكثر قابلية للتحكم.
ترجمة وظيفة الترس إلى متطلبات الفراغ
تبدأ المواصفة الموثوقة بالدور التشغيلي للترس النهائي. وقبل تحديد الشكل المطروق، ينبغي لفريق المشروع توضيح مستوى العزم، وسرعة الدوران، ودورة التشغيل، وأحمال الصدمات، وظروف التزييت، ودرجة حرارة التشغيل، والعمر التشغيلي المستهدف، وعواقب الفشل. فقد يشترك ترس حلقي صناعي خفيف التحميل وترس حلقي كوكبي عالي الدورات في مخطط متشابه، ولكنهما يتطلبان مستويات مختلفة من نظافة الفولاذ، ومسارات المعالجة الحرارية، والتحكم في الإجهادات المتبقية، وعمق الفحص.
ويجب أن يكون مسار التشغيل الآلي واضحًا بالقدر نفسه. تتطلب الفراغات الحلقية المخصصة لسحب أو تشكيل التروس الداخلية استراتيجية سماحية مختلفة عن الفراغات المستخدمة لقطع الأسنان الخارجية بالتفريز بالهوب. وعند التخطيط للتشطيب الصلب، ينبغي أن تدعم الهندسة قبل المعالجة الحرارية وسماحية التشوه طريقة التجليخ النهائية. وإذا كان المشروع يتوقع حدادة شبه نهائية لتقليل الخراطة، فيجب على الفريق مع ذلك ترك مادة كافية لتصحيح المراجع، وإزالة نزع الكربنة، والتثبيت المستقر.
من المفيد في التسليم الداخلي إعداد ملخص وظيفي من صفحة واحدة يوضع بجانب رسم الفراغ. وينبغي أن يوضح:
- نوع الترس النهائي، وشكل الأسنان، والمعيار أو الخطوة، وزاوية الضغط، واتجاه الحلزون، والواجهات الوظيفية الرئيسية.
- حالة الحمل وخصائص الأداء المطلوبة، بما في ذلك ما إذا كان تعب التلامس أو تعب الانحناء أو مقاومة الصدمات أو الضوضاء هو مصدر القلق الرئيسي.
- تسلسل التشغيل الآلي المخطط والمراجع الحرجة المستخدمة لقطع الأسنان والفحص.
- مسار المعالجة الحرارية، مثل الكربنة، أو النترتة، أو التقسية بالحث، أو التقسية الكاملة، أو حالة التطبيع والمراجعة.
- الخصائص الحرجة التي يجب أن تبقى سليمة خلال الحدادة والتشغيل اللاحق، بما في ذلك التمركز، والانحراف الوجهي، وموضع الثقب، وسماكة الجدار، وسلامة المادة.
وهذا لا يعني أن كل برنامج للتروس يحتاج إلى مواصفة مقيدة بشكل مفرط. بل يعني أن على المورّد فهم الأبعاد الوظيفية والأبعاد التي تمثل مجرد مراجع ملائمة في الرسم. فزيادة تشديد جميع التفاوتات ترفع التكلفة وقد تطيل زمن التوريد دون تحسين أداء الترس. والهدف هو التحكم الانتقائي حيث يوجد مسار موثوق يمكن أن يصل فيه التباين إلى جودة الأسنان أو أداء التجميع.
درجة المادة ليست سوى القرار المادي الأول
غالبًا ما تكون درجة الفولاذ هي البند الأكثر وضوحًا في أمر الشراء، لكنها لا تحدد قابلية التشغيل أو موثوقية الترس بشكل كامل. ففي التروس المكربنة، تدعم الكيمياء السبائكية قابلية التقسية وقوة القلب، بينما تؤثر نظافة الفولاذ، وشكل الشوائب، والتحكم في الانعزال، وحجم الحبيبات في أداء التعب واتساق المعالجة الحرارية. أما المكونات المقساة بالكامل أو المقساة بالحث، فتستحق العلاقة بين التركيب وحجم المقطع وسلوك التبريد الاهتمام نفسه.
ينبغي لفرق المشاريع تحديد المعيار المادي الحاكم والدرجات المكافئة المقبولة بعناية. فقد يكون مصطلح «مكافئ» مضللًا عندما تختلف نطاقات التركيب الكيميائي، أو حالة التوريد، أو ممارسات الصهر، أو متطلبات الفحص. وقد يفي البديل بنطاق عام للتركيب الكيميائي، لكنه يتصرف بصورة مختلفة أثناء الحدادة أو الكربنة أو الإخماد أو التشغيل النهائي. وعندما يُسمح بالاستبدال، ينبغي أن يخضع لمراجعة هندسية موثقة بدلًا من التعامل معه كإجراء ملائم للشراء.
تكون الأسئلة التالية عادة أكثر فائدة من مجرد طلب شهادة مادة:
- ما حالة التوريد التي سيكون عليها الفراغ قبل التشغيل: مطبّعًا، أو ملدنًا، أو مكورًا، أو مرويًا ومراجعًا، أم في حالة أخرى متفق عليها؟
- ما نطاق الصلادة اللازم لتحقيق التوازن بين قابلية التشغيل، والاستقرار الأبعادي، واستجابة المعالجة الحرارية اللاحقة؟
- هل يلزم إجراء اختبار بالموجات فوق الصوتية، وما مستوى القبول المطبق على سماكة المقطع ذات الصلة؟
- هل توجد متطلبات للشوائب غير المعدنية، أو تقييم الحفر الكلي، أو حجم الحبيبات، أو التخطط، أو التحكم في الانعزال؟
- هل ستظل قابلية تتبع المادة محفوظة من رقم الصهرة مرورًا بدفعة الحدادة ودفعة التشغيل وصولًا إلى السجل التسلسلي أو سجل الدفعة للترس النهائي؟
بالنسبة للتطبيقات ذات الخدمة الشاقة، من المعقول طلب مراجعة للمواد والعملية قبل الإنتاج المتسلسل. وينبغي أن تربط المراجعة مسار الفولاذ بهندسة الترس الفعلية. إذ تبرد المقاطع الكبيرة بشكل مختلف عن الحلقات الرقيقة؛ وقد يكون اتجاه تدفق الألياف الناتج عن الحدادة مفيدًا، ولكن فقط عندما يحافظ تصميم الحدادة والتشغيل اللاحق عليه في المناطق ذات الأهمية.
يجب أن تدعم هندسة الحدادة استقرار المراجع
أفضل شكل للحدادة ليس بالضرورة الشكل الذي يستخدم أقل كمية من المعدن. فقد تقلل الهندسة شبه النهائية من استخدام المواد الخام وزمن الخراطة، لكنها قد تترك هامشًا غير كافٍ لتصحيح التشوه أو القشور أو عدم تطابق القالب أو اللامركزية. والسؤال العملي هو ما إذا كان الفراغ يوفر أسطحًا مرجعية مستقرة يمكن توليد شكل الأسنان انطلاقًا منها.
بالنسبة للحلقة الترسية، غالبًا ما يحدد الثقب، والوجوه، وأقطار التمركز، والقطر الخارجي نظام مراجع التشغيل الآلي. وينبغي أن يحدد رسم الفراغ الأسطح التي تتطلب سماحية خاضعة للتحكم، والأسطح التي يمكن أن تبقى مطروقة، والأبعاد التي تمثل حدودًا خارجية فقط. كما ينبغي أن يوضح سماحية التشغيل لكل سطح بدلًا من ملاحظة عامة تقول إن «السماحية مشمولة». وهذا مهم لأن المادة غير المتساوية يمكن أن تولد قوى قطع متغيرة وقد تحرّك خط المركز الفعلي لعملية قطع الأسنان.
يستحق الانحراف اهتمامًا خاصًا. فقد يطابق الفراغ تفاوتاته البعدية الخاصة، ومع ذلك يخلق إعدادًا صعبًا لتشغيل الأسنان إذا كانت العلاقة بين الثقب والوجه والسطح المرجعي الخارجي ضعيفة. حدّد علاقة المراجع التي سيستخدمها مصنع التروس فعليًا. فإذا كانت أداة قطع الأسنان تعتمد على الثقب ووجه واحد، فقد يكون إجمالي الانحراف المقاس واهتزاز الوجه بالنسبة إلى تلك المراجع أكثر أهمية من تفاوت منفرد للقطر الخارجي.
ينبغي لفرق المشاريع أيضًا تأكيد ظروف المناولة العملية: نقاط الرفع للحلقات الكبيرة، وحماية الأسطح المرجعية أثناء النقل، وتعريف الدفعة الذي يبقى بعد السفع بالخردق، والتغليف الذي يمنع تلف الوجوه. تبدو هذه أمورًا ثانوية إلى أن تصل حلقة مطروقة كبيرة إلى التشغيل الآلي بوجه تثبيت مخدوش أو أثر صهرة غير مقروء.
لا تحدد اتجاه الحبيبات كشعار
يُعد «اتجاه الحبيبات الملائم» مطلبًا شائعًا في مناقشات الحدادة، لكن لا ينبغي استخدامه كادعاء جودة مبهم. إذ يمكن لاتجاه الحبيبات تحسين القوة الاتجاهية ومقاومة آليات تعب معينة عندما يتبع مسار حمل المكوّن. لكنه لا يعوض ضعف جودة المادة، أو المعالجة الحرارية غير الكافية، أو تصميم جذر الأسنان الذي يركز الإجهاد.
بالنسبة للمكونات الحلقية، ينبغي اختيار مسار الحدادة مع مراعاة الهندسة النهائية والأحمال. تنتج عمليات درفلة الحلقات، ومسارات الكبس والثقب، والحدادة بالقالب المغلق، وغيرها من الطرق، توزيعات مختلفة للتشوه ومخاطر محتملة مختلفة للعيوب. وينبغي أن يكون المورّد قادرًا على شرح المسار المختار، وتدفق المادة المتوقع، وكيفية التحكم في السلامة الداخلية للمقطع المحدد.
لا يحتاج العميل إلى فرض كل عملية حدادة. لكنه ينبغي أن يطلب أدلة مناسبة للتطبيق. وقد تشمل هذه الأدلة عينات الحفر الكلي، وسجلات تأهيل العملية، ونتائج الفحص بالموجات فوق الصوتية، والاختبارات الإتلافية التمثيلية، أو تقطيع العينة الأولى. وبالنسبة لبرامج التروس الحرجة للسلامة أو شديدة التحميل، اتفق على هذه الأدلة قبل إطلاق أدوات الإنتاج، لا بعد ظهور حالة عدم مطابقة.
حدد سماحية التشغيل مع مراعاة المسار الكامل
يكون نقص السماحية واضحًا عندما لا يمكن تنظيف السطح المطروق بالكامل. إلا أن زيادة السماحية قد تضر بالبرنامج بالقدر نفسه. فهي تزيد زمن الدورة، وإزالة المادة، واستهلاك الأدوات، وأحيانًا خطر التشوه. وفي الحلقات الأكبر، قد تزيد المادة الإضافية أيضًا الزمن اللازم لاستقرار القطعة بين عمليات التشغيل الخشن والتشطيب.
تعتمد السماحية الصحيحة على قدرة تفاوتات الحدادة، وحالة السطح، وقطر الفراغ، وسماكة الجدار، وصلادة المادة، وتصميم التثبيت، وعملية التشغيل الآلي، وتسلسل المعالجة الحرارية. ولا توجد قيمة عامة للمادة الزائدة يمكن نقلها بأمان بين ترس سيارة مدمج وحلقة كبيرة لعلبة تروس طاقة الرياح.
بدلًا من ذلك، حدد السماحية من خلال بيانات القدرة والتشغيل التجريبي. اطلب من المورّد قدرة أبعادية مثبتة لهندسة مماثلة، بما في ذلك التباين حسب الدفعة وعمر القالب. واسأل فريق التشغيل الآلي عن الحد الأدنى من المادة المطلوبة بعد احتساب إزالة القشور، وتصحيح المراجع، والتشوه المتوقع قبل التشغيل. ثم وثّق حدود المادة المتفق عليها لكل سطح على حدة.
وهنا أيضًا تصبح العلاقة بين حلقات التروس ومكونات نقل الحركة الأخرى ذات صلة. فالبرنامج الذي يشمل التروس الحلقية، والأعمدة، والواجهات المسننة، والأغلفة، يجب أن يدير سلاسل المراجع عبر عدة أجزاء. فعلى سبيل المثال، قد يفرض عمود نقل الحركة مرتبط متطلبات لمحاذاة التعشيقات المسننة، أو نقل العزم، أو تمركز التجميع، بما يؤثر في كيفية التحكم في ثقب ووجوه الترس المتزاوج. إن التعامل مع كل مكون مطروق باعتباره عملية شراء معزولة قد يخفي هذا الخطر على مستوى النظام.
يجب تحديد المعالجة الحرارية كواجهة خاضعة للتحكم
غالبًا ما تُسند المعالجة الحرارية بعد شراء الفراغ، إلا أن نجاحها يعتمد على الحالة المطروقة. إذ يؤثر تاريخ درجة حرارة الحدادة، وممارسة التبريد، والبنية المجهرية، والإجهاد المتبقي، والتطبيع أو التلدين السابق، جميعها في الاستجابة اللاحقة. وقد يكون فراغ الترس مقبولًا من حيث التشغيل الآلي، لكنه يتشوه بصورة غير متوقعة أثناء الكربنة والإخماد إذا لم تكن العملية السابقة مستقرة.
ينبغي أن تحدد المواصفة بوضوح مسؤولية كل مرحلة. هل يورد مورّد الحدادة فراغًا للتشغيل اللين، أم فراغًا مقسى مسبقًا، أم مكونًا معالجًا حراريًا بالكامل؟ هل تقوم الشركة المصنعة للتروس بإجراء الكربنة بعد قطع الأسنان؟ من المسؤول عن أهداف التشوه بعد كل دورة حرارية؟ يخلق الغموض هنا نزاعات، لأن كل طرف يمكنه إثبات الامتثال لعمليته المنفصلة، بينما لا يحقق الترس النهائي هندسته النهائية المطلوبة.
بالنسبة للتروس ذات التقسية السطحية، حدّد نطاق عمق الطبقة المطلوب، وصلادة السطح، وتوقعات خصائص القلب، وأي متطلبات للبنية المجهرية في مواصفة الترس النهائي. وقد لا يتحكم مورّد الفراغ في الكربنة النهائية، لكنه يجب أن يوفر مادة وظروف حدادة متوافقة مع هذا المسار. وبالنسبة للمكونات المقساة بالحث، حدد مناطق التقسية، ومناطق الحجب، ومتطلبات الانتقال، وما إذا كان تشطيب الأسنان بعد التقسية مخططًا له.
عندما يكون التشوه صعبًا تاريخيًا، اطلب حلقة تطوير للعملية: طَرْق فراغات تمثيلية، وتشغيلها تشغيلًا خشنًا، وتطبيق المعالجة الحرارية المقصودة، وقياس الحركة، ومراجعة الهندسة قبل التشغيل أو توزيع المادة بناءً على الأدلة. وتكون تكلفة هذا التطوير عادة أقل من اكتشاف مشكلة تشوه منهجية بعد التزام البرنامج بالطاقة الإنتاجية ومواعيد التسليم.
ينبغي لمعايير الفحص أن تكشف حالات الفشل المهمة
لا تجعل قائمة فحص طويلة مواصفة الفراغ أقوى تلقائيًا. إذ تربط خطة الفحص المفيدة كل فحص بنمط فشل لاحق محتمل. يعالج الفحص البعدي مخاطر الإعداد والمادة الزائدة. ويعالج الفحص بالموجات فوق الصوتية مخاطر العيوب الداخلية. ويؤكد التحليل الكيميائي هوية المادة. وتدعم فحوص الصلادة والبنية المجهرية قابلية التشغيل واتساق المعالجة الحرارية. وتحمي قابلية التتبع إجراءات الاحتواء عند اكتشاف مشكلة في دفعة ما.
ينبغي أن يعكس تكرار الفحص مرحلة البرنامج. تحتاج العينات الأولى ودفعات الإنتاج المبكرة إلى تحقق أكثر كثافة من عملية ناضجة ومثبتة. وبالنسبة للتوريد طويل الأمد، تظل المصادقة الدورية مهمة لأن تآكل الأدوات، وتغيرات مصدر الفولاذ، وصيانة الأفران، وجدولة الإنتاج، يمكن أن تغير القدرة الفعلية بمرور الوقت.
قيّم المورّد باعتباره جزءًا من مسار التصنيع
بالنسبة لقادة المشاريع، ينبغي أن يتجاوز اختيار المورّد حجم المصنع أو تصريحًا عامًا عن قدرة الحدادة. السؤال المهم هو ما إذا كان المورّد قادرًا على إنتاج هندسة الحلقة المحددة، ودرجة المادة، ومستوى التفاوت، وحزمة الوثائق التي يتطلبها مسار التشغيل بصورة متسقة. وقد يكون المورد ذو الخبرة في الحدادة الدقيقة والمعالجة الميكانيكية في وضع أفضل لفهم توزيع المادة ومتطلبات المراجع، لكن ينبغي تأكيد هذه القدرة من خلال العينات، وسجلات العمليات، وأدلة التدقيق بدلًا من افتراضها.
راجع قدرة المورّد على إدارة الأدوات، ومعلمات العملية، والمعايرة، وفصل المواد، والمنتجات غير المطابقة، وقابلية التتبع. واسأل عن كيفية تعامله مع انحراف يتم اكتشافه بعد الشحن. وأكد ما إذا كان قادرًا على دعم حلقات تطوير قصيرة، لأن العينات المبكرة غالبًا ما تكشف تعديلات في السماحية، أو مسودة الحدادة، أو طريقة الفحص، لم تكن ظاهرة في مراجعة الرسم الأولية.
بالنسبة لمشاريع السيارات وطاقة الرياح والقطاع البحري ونقل الحركة الصناعي، تستحق اللوجستيات والاستمرارية اهتمامًا مماثلًا. فقد يظل المصدر الكفء تقنيًا مصدرًا لخطر المشروع إذا لم يتمكن من الحفاظ على تعريف الدفعات، أو حماية الأسطح المرجعية المشغلة، أو الالتزام بمواعيد التوريد المتفق عليها. ويمكن لتعدد المصادر أن يقلل التعرض للمخاطر، ولكن فقط عندما يكون كلا المصدرين مؤهلين وفق المتطلبات الوظيفية نفسها؛ فاعتماد موردين وفق معيارين ضمنيين مختلفين لا يؤدي إلا إلى نقل التباين إلى المراحل اللاحقة.
استخدم مسار اعتماد مرحلي قبل الالتزام بالكميات
يكون النهج الأكثر موثوقية عادة مرحليًا. ابدأ بمراجعة متعددة الوظائف تشمل التصميم، والحدادة، والتشغيل الآلي، والمعالجة الحرارية، والجودة، والمشتريات. أطلق مواصفة تجريبية للفراغ، وشغّل عينة تمثيلية، وقس الظروف التي تقود فعليًا إلى نتيجة الترس: التنظيف الكامل، وقابلية تكرار التثبيت، والانحراف، وسلوك أداة القطع، وهندسة الأسنان، والحركة الناتجة عن المعالجة الحرارية.
ثم راجع المواصفة استنادًا إلى الأدلة المقاسة. وهنا تكتشف الفرق غالبًا أن تغييرًا صغيرًا في تفاوت مرجع أو توزيع المادة أكثر قيمة من المطالبة بتحكم أكثر صرامة في كل مكان. وبعد استقرار المسار، ثبّت المتطلبات الحرجة، وحدد إجراءات التغيير الخاضع للتحكم، وأنشئ خطة فحص الإنتاج.
يبدأ التشغيل الموثوق لأسنان التروس عندما يُعامل الفراغ المطروق كمدخل هندسي بدلًا من قطعة فولاذ قابلة للاستبدال. وتترك أقوى المواصفات مجالًا لعملية حدادة فعالة، مع جعل المتطلبات الوظيفية وواجهات العملية وأدلة القبول واضحة لا لبس فيها. وهذا التوازن هو ما يحمي جودة التروس وخطة التسليم معًا.
يرجى ترك رسالة لنا