



المنشورات ذات الصلة
رسالة عبر الإنترنت
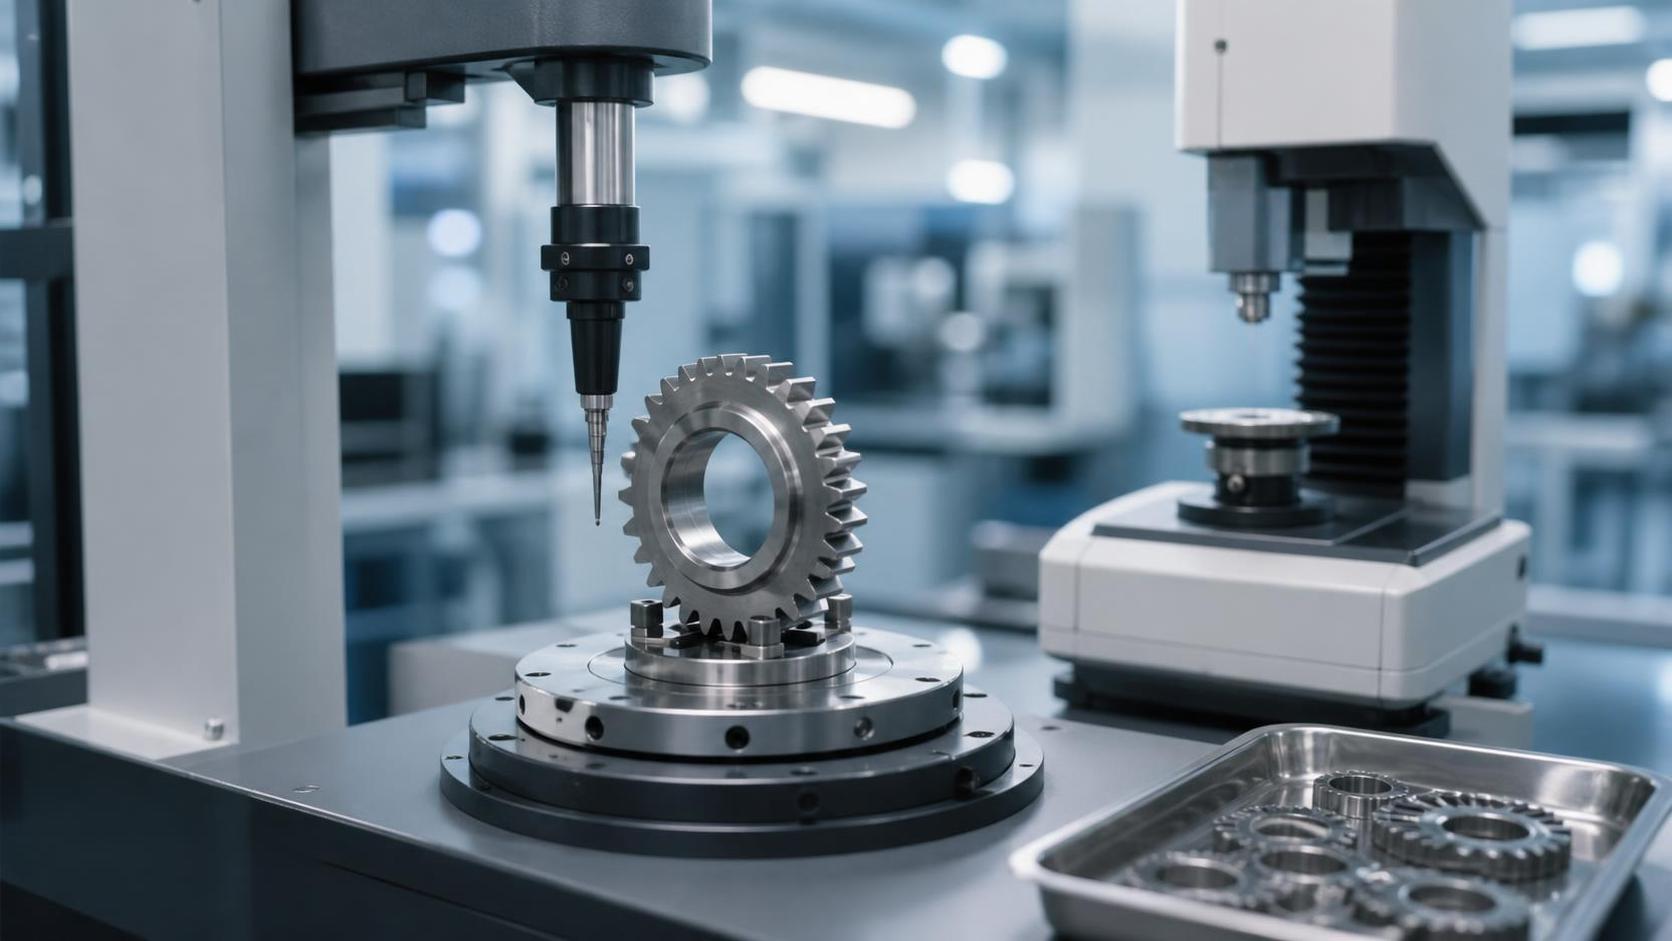
مراقبة جودة التروس في المصنع: الاختبارات الرئيسية قبل مغادرة الأجزاء لخط الإنتاج
قد يبدو الترس خاليًا من العيوب على طاولة التعبئة، ومع ذلك يتعطل مبكرًا أثناء الخدمة. وغالبًا ما تكون العيوب الأكثر تكلفة غير واضحة: عمق طبقة سطحية ضحل، أو انحراف في شكل السن لا يظهر إلا تحت الحمل، أو نتوء تشغيل متروك في مجرى زيت، أو نمط صلادة يؤدي إلى جذر سن هش. في أنظمة نقل الحركة للسيارات، وعلب تروس طاقة الرياح، وناقلات الحركة البحرية، والمخفضات الصناعية، قد تؤدي هذه المشكلات إلى الضوضاء أو الحرارة أو الاهتزاز أو تنقر الأسنان أو فقدان مفاجئ لنقل العزم.
لهذا السبب، لا يمكن أن تقتصر مراقبة جودة التروس في المصنع على فحص بصري نهائي. بل يجب أن تتبع مسار التصنيع، بدءًا من الفولاذ الوارد والتشكيل الدقيق، مرورًا بالتشغيل والمعالجة الحرارية والتشطيب والتنظيف، وانتهاءً بالإفراج عن المنتج. وبالنسبة لفرق الجودة والسلامة، فإن السؤال العملي لا يقتصر على ما إذا كان الجزء يطابق الرسم في لحظة معينة، بل ما إذا كانت الأدلة تُظهر أن العملية تنتج بصورة متكررة أجزاءً قادرة على تحمل دورة التشغيل المقصودة.
تعتمد خطة الفحص الدقيقة على نوع الترس، والمادة، ومسار المعالجة الحرارية، وطيف الأحمال، ومواصفات العميل. فالترس المستقيم الصغير لمجموعة ميكانيكية مدمجة لا يحمل ملف المخاطر نفسه لترس علبة تروس مستخدم في مركبة ثقيلة أو توربين رياح. ومع ذلك، فإن عناصر التحكم الأساسية متشابهة عمومًا، وقد تقوض نقاط الضعف في أي منها بقية العناصر.
تبدأ الجودة قبل التشكيل، وليس بعد التشغيل
يُعد التحقق من المواد الواردة بوابة الفحص الأولى. يبدأ أداء الترس بدرجة الفولاذ، والتركيب الكيميائي، والنظافة، وحالة البليت أو القضيب. وقد تكون شهادة المواد ضرورية، لكن لا ينبغي التعامل معها باعتبارها وسيلة التحكم الوحيدة. واعتمادًا على متطلبات العميل ومستوى المخاطر، قد تستخدم المصانع التحقق الإيجابي من هوية المادة، أو فحوص الكيمياء، أو المراجعة الميتالوغرافية للتأكد من أن المادة المستلمة تطابق الدرجة المعتمدة ورقم الصهرة.
تُعد قابلية التتبع مهمة هنا، لأنه لا يمكن التحقيق في مشكلة لاحقة تتعلق بالصلادة أو الإجهاد بشكل صحيح إذا تعذر ربط الجزء بدفعة مادته الأصلية. ومن الممارسات الجيدة الحفاظ على الرابط بين صهرة المادة، ودفعة التشكيل، ومسار التشغيل، ودفعة المعالجة الحرارية، وسجل الفحص النهائي. ويكتسب هذا أهمية خاصة عندما تشترك عدة مقاسات أو أنواع من التروس في المعدات والمشغلين.
يضيف التشكيل الدقيق طبقة أخرى من المخاطر. إذ يمكن للعملية تقليل هدر المواد والخراطة اللاحقة، لكنها تجعل حالة القالب، ودرجة حرارة البليت، وقوة التشكيل، وانضباط التبريد متغيرات جودة محورية. وقد يكون الفراغ المشكّل قريبًا من الشكل النهائي، مع استمرار وجود تراكبات أو طيات أو نقص تعبئة أو زوائد مفرطة أو عدم تطابق في القالب أو اتجاه غير ملائم لتدفق الحبيبات. وينبغي تحديد هذه العيوب قبل إضافة عمليات تشغيل مكلفة.
في Liaocheng Jiucheng Auto Parts Co., Ltd.، تُجرى عمليات التشكيل الدقيق والمعالجة الميكانيكية ضمن بيئة الإنتاج نفسها. ويمكن لهذا النوع من الترتيبات أن يجعل التحكم في انتقالات العمليات أسهل، شريطة أن تكون لكل عملية انتقال معايير قبول واضحة. فلا ينبغي أن ينتقل الفراغ إلى المرحلة التالية لمجرد إمكانية تشغيله؛ بل يجب أن ينتقل لأن حالة تشكيله مناسبة لتحقيق النتيجة المطلوبة من حيث الخصائص الميكانيكية وجودة الأسنان.
فحص التشكيل والفراغات: اكتشاف العيوب بينما لا تزال منخفضة التكلفة
يجمع فحص فراغ الترس المشكّل عادةً بين المراجعة البصرية، والفحوصات البعدية، والاختبارات غير الإتلافية عند الحاجة. ويبحث الفحص البصري عن الشقوق والطيات والأضرار المرتبطة بالقشور وبقايا الزوائد الحادة وعدم استمرارية السطح. وهو عمل أساسي، لكن ينبغي إجراؤه تحت إضاءة كافية ومع توفير أمثلة واضحة للعيوب للمفتشين. فعبارة «المظهر المقبول» غامضة جدًا للتحكم في الإنتاج.
تشمل الأبعاد الرئيسية للفراغ سماحية ثقب التجويف، وسماحية عرض الوجه، وهندسة المحور، والقطر الخارجي، ومراجع التمركز، وحالة مرجع التشغيل. وإذا كان سطح المرجع مشوهًا، فقد يكون قطع التروس اللاحق دقيقًا بالنسبة إلى مرجع خاطئ. وهذا أحد أسباب عدم اعتبار الفحص البعدي في مرحلة الفراغ تكرارًا للفحص النهائي.
يُنظر غالبًا في اختبار الجسيمات المغناطيسية للمكونات الحديدية المغناطيسية عند وجود قلق بشأن التشقق السطحي أو القريب من السطح. وقد يكون الفحص بالموجات فوق الصوتية مناسبًا للمقاطع الأكبر أو للمكونات ذات المخاطر الأعلى من الانقطاعات الداخلية. ولا ينبغي إضافة أي من الطريقتين كإجراء شكلي: إذ يجب أن تتوافق طريقة الفحص وحساسيتها ومعايير القبول ونطاق أخذ العينات مع مخاطر الجزء ومعيار العميل أو المنتج المعمول به.
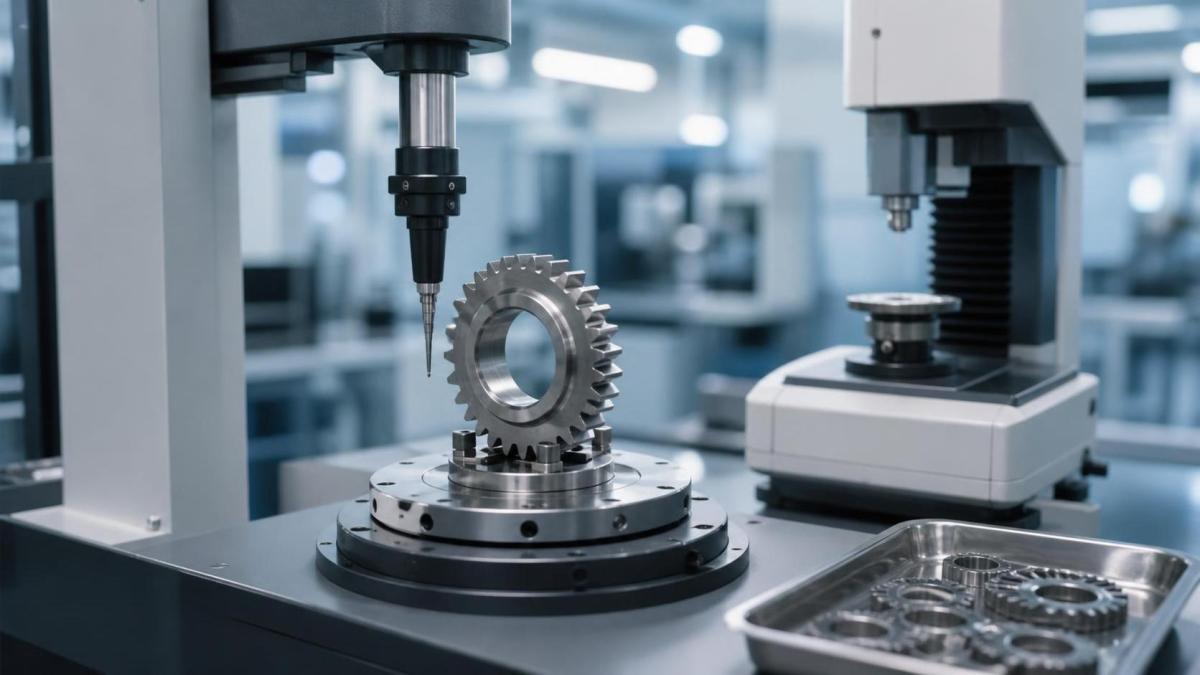
الهندسة المشغّلة: قياس الأسنان ليس سوى جزء من الصورة
بعد قطع التروس أو التشكيل أو التفريز أو التجليخ أو الصقل، يجب تقييم ترس المصنع بوصفه هندسة وظيفية وليس كمجموعة من الأبعاد المنفصلة. ويجب تأكيد عدد الأسنان، والمعيار أو الخطوة القطرية، وزاوية الضغط، وزاوية الحلزون عند الاقتضاء، وعرض الوجه، ومقاس الثقب، وخصائص مجرى المفتاح أو التعشيقات المسننة مقابل الرسم.
ومع ذلك، فإن الفحوصات الأكثر تأثيرًا تتجاوز ذلك عادةً. إذ يمكن لانحراف الخط، وانحراف الشكل، وتباين الخطوة، والانحراف الشعاعي، والخطأ المركب الكلي، وقياسات سماكة السن أن تكشف ما إذا كان الترس سيدور بسلاسة ويوزع الحمل كما هو مقصود. وينبغي أن تأتي التفاوتات ذات الصلة من رسم العميل أو من نظام متفق عليه لجودة التروس، مثل إطار ISO أو AGMA المحدد للمشروع. ولا ينبغي أبدًا أن يتجاوز حد المصنع العام متطلبًا أكثر صرامة من العميل.
يستحق الانحراف الدوراني اهتمامًا خاصًا. فقد ينتج الترس ذو شكل الأسنان الدقيق ولكن ذو التمركز الضعيف بالنسبة إلى ثقبه أو مرجع تركيبه تباينًا دوريًا في التعشيق. وأثناء الخدمة، قد يُلاحظ ذلك على شكل ضوضاء أو اهتزاز؛ وفي مخفض عالي الحمل، قد يسهم في تحميل غير متساوٍ للأسنان. لذلك، ينبغي أن يفهم المفتشون أي مرجع يحدد الدوران الوظيفي. إذ إن قياس الترس على سطح سهل الإمساك به بدلًا من مرجع التجميع الحقيقي قد يعطي نتيجة مضللة.
بالنسبة إلى ترس مستقيم، يكون تلامس الأسنان مفيدًا بصفة خاصة كفحص وظيفي عملي. يمكن لاختبار تدحرج أو تعشيق مضبوط باستخدام ترس رئيسي مناسب أن يكشف أخطاء الخطوة، واللامركزية، والنتوءات، وأسطح الأسنان الخشنة التي قد لا تكون واضحة في التقرير البعدي. وهو لا يحل محل قياس الشكل التحليلي عندما يكون ذلك مطلوبًا، لكنه يوفر تحققًا واقعيًا ذا قيمة: هل يتعشق الجزء باستمرار وهدوء ومن دون نقاط ضيقة؟
المعالجة الحرارية: المرحلة التي يمكن أن يتحول فيها رسم مطابق إلى ترس سيئ
تغير المعالجة الحرارية نطاق أداء الترس. وتنتج الكربنة، والنتردة الكربونية، والتقسية بالحث، والتقسية الكاملة، والنتردة، والمسارات الأخرى توزيعات مختلفة للصلادة وخصائص للطبقة السطحية وسلوك التشوه وخصائص الإجهاد. والطريقة المطلوبة تعتمد على التطبيق. وينبغي اختيارها والتحقق من صلاحيتها وفقًا لمتطلبات التصميم، لا أن تُختار فقط من أجل إنتاج بدورة قصيرة.
قد يشمل التحقق النموذجي صلادة السطح، وصلادة القلب، وعمق الطبقة الفعال عند الاقتضاء، وفحص البنية المجهرية، وقياس التشوه بعد المعالجة الحرارية. ويُعد موقع الاختبار مهمًا. إذ إن قياس الصلادة على سطح غير حرج قد ينتج رقمًا يبدو مقبولًا، بينما لا يكشف إلا القليل عن حالة جانب السن أو جذره. وبالمثل، يحتاج تقييم عمق الطبقة إلى طريقة وتعريف متفق عليهما؛ إذ قد تشير المواصفات المختلفة إلى عتبات صلادة أو ممارسات قياس مختلفة.
التشوه مشكلة عملية متكررة. فقد يجتاز الترس فحوصات الهندسة قبل المعالجة الحرارية، ثم يتغير بعد التبريد السريع أو الكربنة. لهذا السبب، يجب إجراء قياس الأسنان النهائي عند النقطة الصحيحة في مسار العملية، أي بعد العمليات التي يمكن أن تغير الهندسة، وبعد أي تجليخ أو صقل يُستخدم لتصحيحها. إن الإفراج عن ترس استنادًا إلى أبعاده قبل المعالجة الحرارية خطأ شائع في التوثيق على نحو مدهش.
ينبغي لفرق الجودة أيضًا مراقبة نزع الكربون، وحرق التجليخ، وتشققات التبريد السريع، والأوستنيت المتبقي المفرط عندما تتطلب مواصفات المنتج أو مخاطر العملية هذا النوع من التحكم. فهذه الحالات ليست مرئية دائمًا بالعين المجردة. وقد يحتوي الترس المصقول على ظروف ميتالورجية تقلل من عمره التشغيلي رغم ذلك.
ينبغي أن يؤكد الفحص النهائي الوظيفة والحالة والهوية
الإفراج النهائي هو المرحلة التي تتكامل فيها الأدلة. وينبغي للمفتش تأكيد وجود رقم الجزء الصحيح، والإصدار، ومسار المادة، وحالة المعالجة الحرارية، وعلامات قابلية التتبع. فالقطعة المقاسة بدقة والمشحونة بإصدار خاطئ أو المختلطة مع نوع مشابه لا تزال تمثل فشلًا في الجودة.
ينبغي أن يكون الفحص البصري النهائي متعمدًا لا متسرعًا. ابحث عن أضرار المناولة، والتآكل، والانبعاجات على جوانب الأسنان، والنتوءات المتبقية، وتلف القلاوظ، والتنظيف غير المكتمل، ومشكلات الطلاء الوقائي. وفي التروس المستخدمة في التجميعات المشحمة، لا تُعد النظافة أمرًا شكليًا. إذ قد تدور الرايش السائبة أو البقايا الكاشطة مع الزيت وتتلف المحامل والأختام والتروس المتعاشقة.
بالنسبة للتروس الحرجة، يحتاج ملف الإفراج عادةً إلى أكثر من ختم نجاح/فشل. وقد يشمل اعتماد القطعة الأولى، وسجلات العمليات، والنتائج البعدية النهائية، وسجلات الصلادة، ونتائج الاختبارات غير الإتلافية عند الحاجة، وحالة معايرة معدات القياس، وقرار عدم المطابقة إذا حدث أي انحراف. وينبغي أن يسمح السجل للعميل أو للمحقق الداخلي بفهم ما تم قياسه، ومن قام به، وعلى أي دفعة، ومقابل أي معيار قبول.
خطط أخذ العينات مفيدة، لكنها لا تلغي مسؤولية العملية
لا تحتاج كل خاصية إلى القياس في كل قطعة، لكن يجب أن يستند القرار إلى المخاطر. فالخصائص الحرجة للسلامة، والخصائص المعرضة للانحراف، والأبعاد التي يصعب اكتشافها في المراحل اللاحقة غالبًا ما تبرر تحكمًا أكثر صرامة. وقد تدعم عملية مستقرة ذات قدرة مثبتة أخذ عينات منطقيًا لبعض الأبعاد الروتينية. لكن الأداة الجديدة، أو حمل المعالجة الحرارية المتغير، أو تغير دفعة المادة، أو حدث غير طبيعي في الماكينة، ينبغي أن يستدعي فحصًا أكثر كثافة.
أحد الأساليب الضعيفة هو فحص الأجزاء النهائية فقط وافتراض أن الفرز سيحمي العميل. قد يحتوي الفرز المشكلة مؤقتًا، لكنه لا يفسر سبب انحراف العملية. ويستخدم التحكم الفعّال نتائج الفحص لاتخاذ إجراء بشأن السبب: لقم الهوب البالية، أو حركة التثبيت، أو اختلافات تحميل الفرن، أو ظروف التبريد السريع غير الصحيحة، أو ترشيح سائل التبريد غير الكافي، أو تعليمات المشغل غير الواضحة.
وهذا مهم بصفة خاصة في بيئات الإنتاج المختلط التي تتعامل مع التروس، والتروس المخروطية، والمكونات الكوكبية، وتروس المخفضات، وأعمدة نقل الحركة، والأعمدة المسننة. وقد تكون للأجزاء المتشابهة في الشكل أولويات فحص مختلفة. وينبغي أن تعكس خطة التحكم المخاطر الوظيفية الفعلية لكل عائلة من الأجزاء، بدلًا من تطبيق قائمة تحقق عامة واحدة في جميع أنحاء الورشة.
ما الذي ينبغي لمديري السلامة والجودة مراجعته قبل الإفراج
يكون قرار الإفراج أقوى عندما يستطيع الفريق الإجابة عن بعض الأسئلة المباشرة. هل تم قياس الجزء بعد آخر عملية غيّرت هندسته؟ هل استُخدمت المراجع الوظيفية الصحيحة؟ هل يرتبط التحقق من المعالجة الحرارية بالدفعة نفسها التي تنتمي إليها الأجزاء الجاري الإفراج عنها؟ هل أجهزة القياس معايرة ومناسبة للتفاوت الذي يجري فحصه؟ هل حدث تغيير في العملية منذ آخر تشغيل معتمد؟ وإذا تم العثور على عيب، فهل يقتصر الاحتواء على الفرز، أم تمت معالجة السبب الجذري؟
لا تعتمد أفضل أنظمة فحص التروس في المصانع على مفتش نهائي واحد لاكتشاف كل شيء. بل تبني ضوابط عند النقاط التي تنشأ فيها العيوب، وتحافظ على قابلية التتبع عند اتخاذ القرارات، وتعامل اتجاهات القياس غير المعتادة باعتبارها إنذارًا مبكرًا لا مصدر إزعاج. وقبل أن يغادر الترس خط الإنتاج، لا يقتصر الهدف على إثبات إمكانية شحنه. بل يتمثل في امتلاك أدلة موثوقة على أنه سيتعشق، ويتحمل الحمل، ويبقى آمنًا في الآلة التي صُنع من أجلها.
يرجى ترك رسالة لنا