



المنشورات ذات الصلة
رسالة عبر الإنترنت
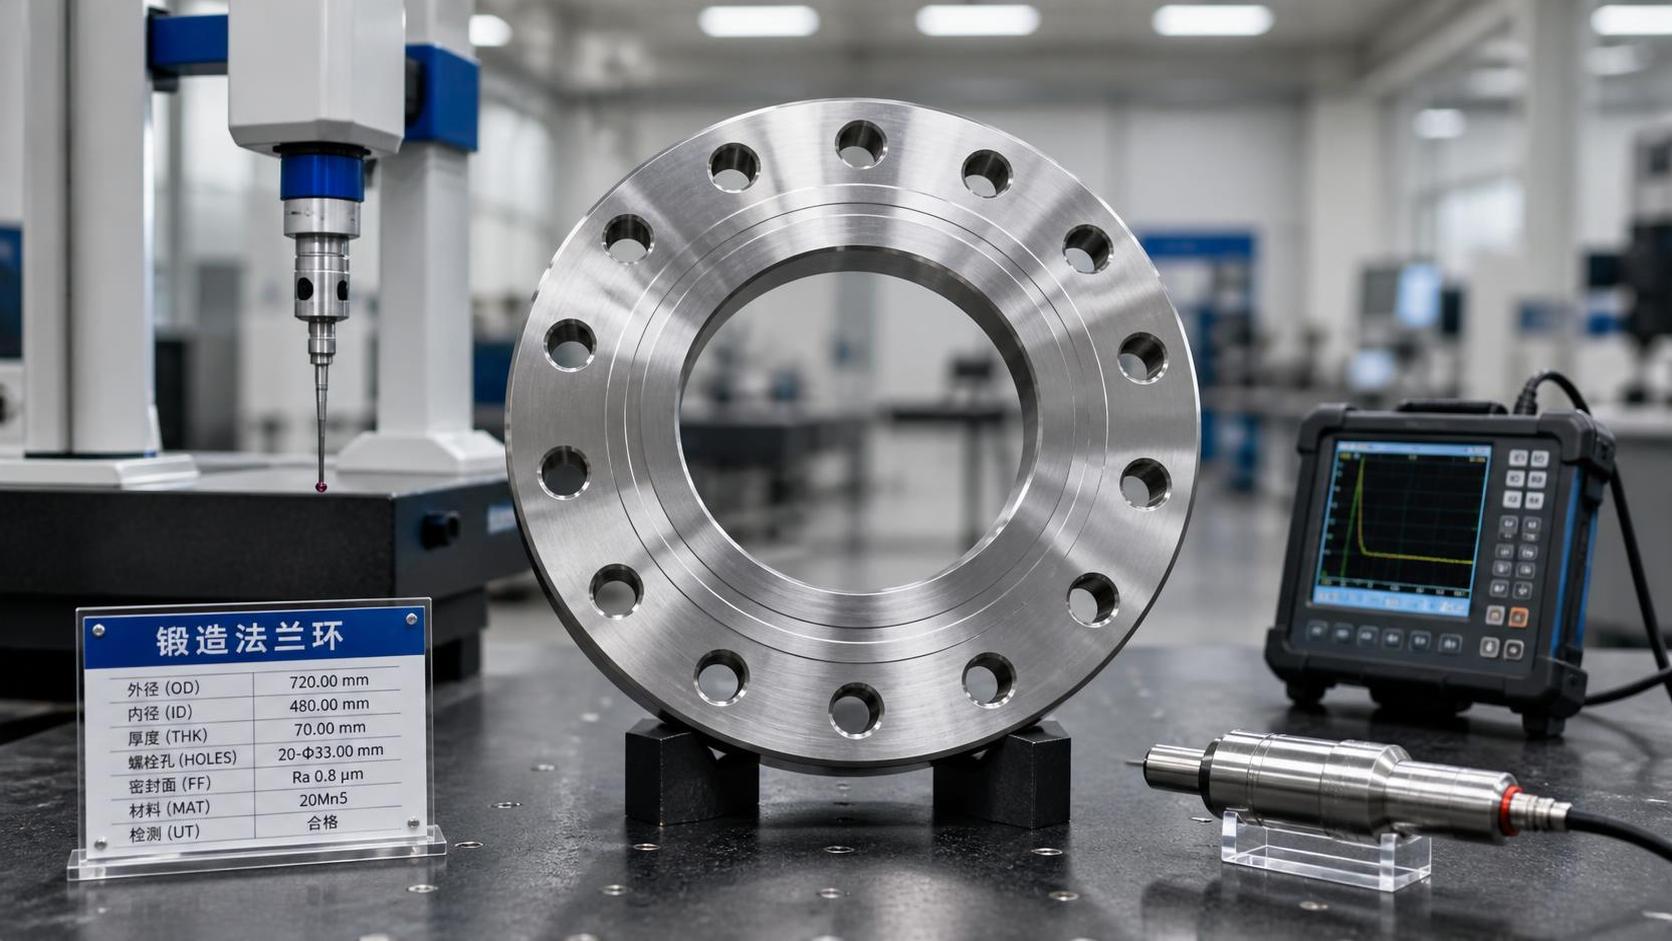
قد يبدو الوصل ذو الحافة بسيطًا في الرسم: سطحان متزاوجان، وحشية، ومسامير، ومكوّن حلقي ينقل الضغط من قسم من المعدات إلى آخر. وغالبًا ما تظهر الصعوبة لاحقًا، أثناء الفحص عند الاستلام، أو الإفراج للتصنيع، أو الجولة التفقدية قبل بدء التشغيل. قد تكون للحلقة ذات الحافة القطر الاسمي الصحيح، ولكن تشطيب سطح غير مناسب، أو موضع غير صحيح لدائرة المسامير، أو انتقال غير كافٍ للمحور، أو وثائق مواد لا تتطابق بوضوح مع متطلبات الشراء. ويمكن لأي من هذه المشكلات أن يؤدي إلى تسرّب، أو تأخير في التجميع، أو عدم اتزان في تحميل المسامير، أو قرار صعب بشأن عدم المطابقة.
وهذا شائع بصورة خاصة عندما تُطلب المكوّنات كمطروقات شبه نهائية ثم تُشغَّل آليًا بعد ذلك. فقد تبدو قطعة المطروقة سليمة، إلا أن حدّ الضغط النهائي يعتمد على أبعاد يتم إنشاؤها أو الحفاظ عليها أو التحقق منها عبر عدة مراحل: التحكم في المواد، والحدادة، والمعالجة الحرارية، والتشغيل الآلي، والفحص، والوسم، والتوثيق. بالنسبة إلىحلقات الحافة المطروقة، فإن النهج الأكثر أمانًا ليس فحص القطر الخارجي النهائي فقط، بل إنشاء سلسلة قابلة للتتبع بين هدف التصميم والمعايير المطبقة ومسار التصنيع وأدلة الاختبار.
ابدأ بظروف الخدمة، لا بعنوان الرسم
قبل قياس أي شيء، تأكد مما يُتوقع من الحلقة أن تؤديه أثناء الخدمة. فلا ينبغي تقييم الحافة المستخدمة في خط مرافق منخفض الضغط بالمستوى نفسه من الاهتمام المخصص لمكوّن مركب في نظام دوري أو عالي الحرارة أو متآكل أو مفرغ أو حابس للضغط. ويجب تحديد كود التصميم المطبق ومواصفة المواد ومعيار الحافة ومواصفة المشروع قبل اختيار معايير الفحص.
في العديد من التطبيقات الحاوية للضغط، تُشتق الأبعاد من معايير مثل ASME B16.5 لحواف الأنابيب الشائعة أو ASME B16.47 لبعض الحواف ذات الأقطار الكبيرة. وبحسب موقع المشروع ومتطلبات المعدات، قد تحكم أبعاد سلسلة EN 1092 أو معيار محدد آخر بدلًا من ذلك. والنقطة الأساسية هي أن المعايير ليست قابلة للاستبدال لمجرد تشابه جزأين في الشكل. فالحجم الاسمي للأنبوب، وفئة الضغط أو تعيين PN، ونوع الحافة، ونوع السطح، ومجموعة المواد، وأساس درجة الحرارة، كلها تؤثر في الملاءمة.
عندما ينص أمر الشراء على «حلقة مطروقة» دون تحديد ما إذا كان الجزء حافة ذات عنق لحام، أو تكوينًا منزلقًا، أو قطعة خام لحافة عمياء، أو حافة معدات مخصصة، أو حلقة دعم، أو شكلًا أوليًا مشغّلًا تشغيلًا خشنًا، ينبغي لفريق الفحص طلب توضيح. فالحلقة المطروقة هي شكل تصنيعي؛ وليست في حد ذاتها تعريفًا كاملًا لحد الضغط.
الأبعاد التي تستحق أكثر من فحص سريع بالقدمة
قد يتضمن تقرير الأبعاد قيمًا كثيرة، لكن ليست كل قيمة تنطوي على المستوى نفسه من المخاطر. وينبغي مراجعة السمات التالية مقابل الرسم والمعيار الحاكمين، مع ملاءمة طريقة القياس الفعلية لكل سمة.
- القطر الخارجي والثقب الداخلي: يحددان الحيز، ومجرى التدفق، وسماحية تحضير اللحام، والتوافق مع الأجزاء المتصلة. ويكتسب حجم الثقب أهمية خاصة عند تطبيق جدول الأنابيب، أو سماكة الفوهة، أو سماحية التآكل، أو متطلبات التشغيل الداخلي.
- سماكة الحافة: تؤثر السماكة في الصلابة وتوزيع حمل المسامير. وقد يجتاز الجزء الرقيق موضعيًا قياسًا بسيطًا مأخوذًا من نقطة واحدة، لذلك ينبغي مراعاة مواقع متعددة عندما يتطلب الرسم أو الإجراء ذلك.
- دائرة المسامير وموضع الثقوب: يؤثر قطر ثقوب المسامير، وعدد الثقوب، والتباعد الزاوي، وقطر دائرة المسامير مباشرة في التجميع الميداني. وقد يمنع خطأ موضعي بسيط إدخال المسمار أو يسبب خلوصًا غير متساوٍ حول المسامير الملولبة.
- هندسة السطح: يجب أن يتطابق ارتفاع السطح المرتفع، أو هندسة مجرى الوصلة الحلقية، أو حالة السطح المستوي، أو أي شكل إحكام محدد آخر مع التصميم المتزاوج. ولا يمكن لاختيار الحشية تعويض شكل سطح غير صحيح.
- استواء السطح وتوازيه: قد يسبب التشوه انضغاطًا غير متساوٍ للحشية. وتزداد أهمية هذه الفحوص في الأقطار الكبيرة، أو المقاطع الرقيقة، أو الأجزاء التي خضعت للحام أو المعالجة الحرارية أو التشغيل الآلي المكثف.
- أبعاد المحور والعنق والانتقال: بالنسبة إلى تصاميم عنق اللحام أو المحور المتكامل، افحص طول المحور، وسماكة الجدار، والاستدقاق، وزاوية الشطف، والوجه الجذري، وأنصاف أقطار الانتقال حيثما كانت محددة. وتؤثر هذه السمات في مواءمة اللحام وتوزيع الإجهاد.
بالنسبة إلى الحلقات الأكبر، قد تكون القياسات بالشريط والقدمات اليدوية مفيدة للفحص الأولي، لكنها ليست كافية دائمًا للقبول النهائي. وقد تكون آلة القياس الإحداثية، أو الذراع المحمولة، أو مقياس الثقب، أو ترتيب لوحة السطح، أو التجهيز الدوار، أو طريقة مضبوطة أخرى أكثر ملاءمة. وينبغي أن تكون الطريقة قادرة على إثبات الامتثال للتفاوت المحدد، لا أن تنتج رقمًا فحسب.
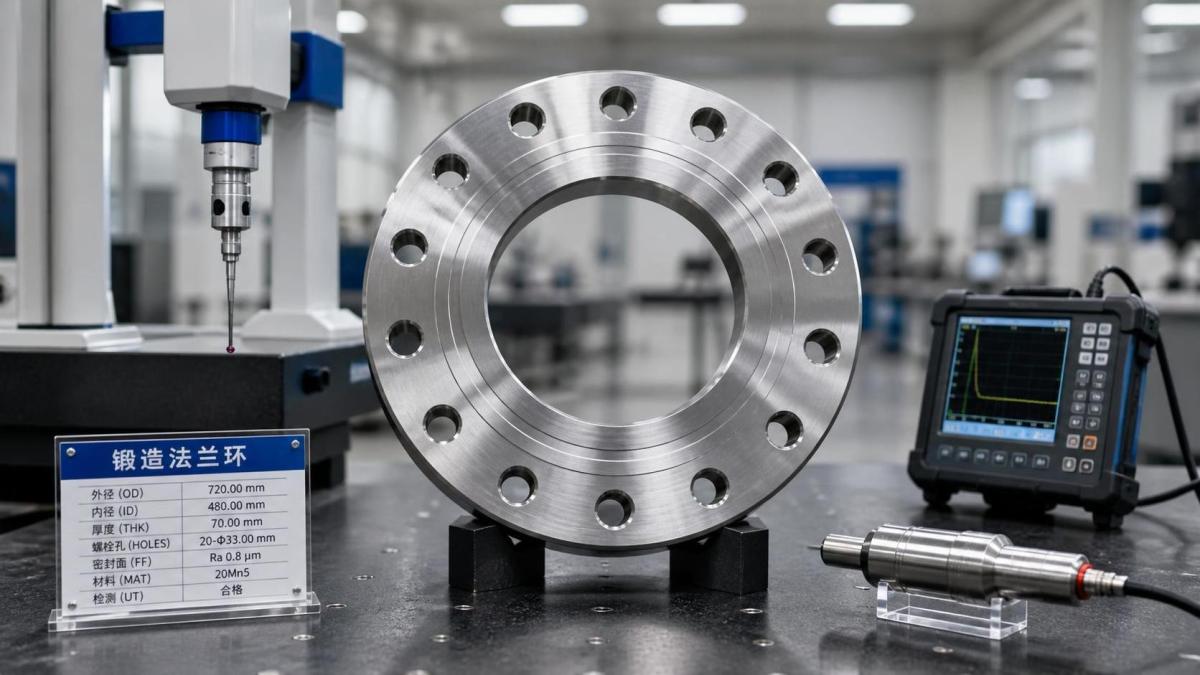
من العادات العملية في الفحص مقارنة مخطط مراجع التشغيل الآلي بمخطط مراجع الرسم. فإذا جرى تموضع الحلقة انطلاقًا من القطر الخارجي أثناء التشغيل الآلي، ولكن فُحصت انطلاقًا من الثقب الداخلي دون تأكيد التمركز، فقد يخفي التقرير خطأ في العلاقة. وينطبق القلق نفسه على ثقوب المسامير: إذ إن التحقق من قطر كل ثقب لا يثبت أن نمط الثقوب موضوع بصورة صحيحة بالنسبة إلى الثقب الداخلي وسطح الإحكام.
تبدأ جودة الحدادة تحت السطح المشغّل آليًا
تجذب خدمة الضغط الانتباه إلى استمرارية المادة، واتجاه الألياف، والسلامة الداخلية، وغياب الانقطاعات السطحية الضارة. وغالبًا ما تُختار الحدادة لأنها قد توفر بنية أكثر ملاءمة من مكوّن مكافئ مقطوع من صفيحة أو مُنتج عبر مسار غير مناسب. إلا أن المنتج المطروق ما زال يتطلب ضبط العملية. فقد يؤثر التسخين غير السليم، أو التشوه غير الكافي، أو التراكبات، أو الطيات، أو العيوب المرتبطة بالقشور، أو نزع الكربون، أو النمو المفرط للحبيبات، أو التبريد غير المضبوط، في الأداء اللاحق.
ينبغي أن تحدد مواصفة المواد المطلوبة التركيب الكيميائي، وتوقعات الخصائص الميكانيكية، وحالة المعالجة الحرارية، ومتطلبات الاختبار. وقد تُحدد مواد الحواف الشائعة وفق معايير مواد ASTM أو ASME أو EN أو معايير يتحكم بها العميل، لكن التعيين وحده لا يكفي. تأكد من الدرجة والفئة الدقيقتين، وحالة المعالجة الحرارية، والمتطلبات التكميلية إن وجدت، وقواعد الإصلاح المسموح بها. ولا ينبغي تلقائيًا اعتبار شهادة تذكر درجة مشابهة بديلًا مقبولًا.
يجب أن تبقى قابلية التتبع سليمة من المواد الخام حتى الحلقة النهائية. وينبغي ربط رقم الصهرة، وتحديد الدفعة، ومسار العملية، والوسم النهائي بطريقة تبقى قائمة خلال التشغيل الآلي والفحص. وحيثما يكون موضع الوسم محدودًا بالتصميم، ينبغي أن تتجنب الطريقة المتفق عليها إتلاف حد الضغط أو حجب التعريف المطلوب. وإذا قُطعت المادة إلى حلقات متعددة، فيجب التحكم في نقل التعريف قبل الفصل.
ينبغي أن يجيب الاختبار عن سؤال محدد
من الأخطاء الشائعة التعامل مع كل اختبار متاح بوصفه دليلًا على كل حالة ممكنة. فلكل طريقة فحص غرض وحدود خاصة بها. وتحدد خطة القبول السليمة المخاطر التي يجري التعامل معها، ومكان إجراء الفحص، ومعايير القبول المطبقة.
التحقق من المواد والاختبارات الميكانيكية
راجع تقرير اختبار المواد للتحقق من الكيمياء، وخصائص الشد، وحالة المعالجة الحرارية، وتعريف الصهرة القابل للتتبع. وعندما يُحدد التحقق الإيجابي من المواد، يمكن أن يساعد في التحقق من عائلة السبيكة أو العناصر الأساسية، لكنه لا يحل محل الشهادة الكيميائية الكاملة أو الاختبارات الميكانيكية. ويعد PMI المحمول مفيدًا بصورة خاصة لمنع حالات اختلاط المواد في التخزين المفصول أو قبل الإفراج للتشغيل الآلي.
ينبغي تقييم قيم الاختبارات الميكانيكية وفقًا لمواصفة المواد الحاكمة، بما في ذلك اتجاه الاختبار ذي الصلة، وموقع العينة، وحالة المعالجة الحرارية. وإذا تم توريد المكوّن كمطروقة خشنة ثم تلقى لاحقًا معالجة حرارية تؤثر في الخصائص، فينبغي أن توضح الوثائق الحالة التي تمثلها القيم المختبرة.
فحص السطح
الفحص البصري هو الخطوة الأولى ولا ينبغي اختزاله إلى فحص سريع للمظهر. افحص التراكبات، والدرزات، والخدوش العميقة، وأضرار المناولة، والتآكل، والقشور المفرطة، وتمزقات التشغيل الآلي، والمخالفات في مناطق ارتكاز الحشية. فالإضاءة ونظافة السطح وإمكانية الوصول مهمة؛ إذ قد يُغفل عيب مخفي في ثقب مسمار أو في منطقة امتزاج المحور أثناء مراجعة عابرة.
يُستخدم فحص الجسيمات المغناطيسية عادةً للمواد الفيرومغناطيسية عندما تكون الانقطاعات السطحية والقريبة من السطح موضع قلق. وقد يُختار فحص السوائل المتغلغلة للمواد غير المسامية المناسبة عندما لا يكون فحص الجسيمات المغناطيسية قابلًا للتطبيق. وينبغي أن تتبع الطريقة المختارة، وتحضير السطح، وتوقيت الفحص، ومعايير القبول، الإجراء والمواصفة المطبقين. فعلى سبيل المثال، قد لا يكشف الفحص المنفذ قبل التشغيل الآلي النهائي عن الانقطاعات التي تظهرها إزالة المادة اللاحقة.
الفحص الحجمي
قد يُحدد الاختبار بالموجات فوق الصوتية للتحري عن الانقطاعات الداخلية في المطروقات، ولا سيما للمقاطع الحرجة أو المكوّنات الأكبر. وتعتمد فعاليته على الهندسة، وحالة السطح، وبنية المادة، وإمكانية الوصول، والمعايرة، وتأهيل الإجراء. وينبغي أن يحدد التقرير تغطية الفحص وأساس القبول؛ فالإقرار بأن الجزء «خضع لاختبار بالموجات فوق الصوتية» غير مكتمل إذا لم يبين ما الذي فُحص وبأي معايير.
ليس الفحص الشعاعي تلقائيًا الطريقة المفضلة لكل مطروقة حلقية الشكل. فقد تجعل الهندسة والسماكة وإمكانية الوصول منه أقل عملية من طرق أخرى. وينبغي اختيار خطة الفحص وفق متطلبات التصميم والمخاطر، لا وفق اعتقاد عام بأن طريقة واحدة من طرق الاختبار غير الإتلافي متفوقة عالميًا.
اختبار الضغط: ميّز بين المكوّن والحد المجمّع
يتوقع الناس أحيانًا أن تخضع كل حلقة مطروقة منفردة لاختبار ضغط هيدروستاتيكي. ويتوقف ما إذا كان ذلك ضروريًا على الكود المطبق، وتصميم المعدات، والمتطلبات التعاقدية، ومرحلة التصنيع. ففي كثير من الحالات، يُختبر الوعاء المكتمل، أو بكرة الأنابيب، أو مجموعة الصمام، أو بند المعدات تحت الضغط بعد التصنيع. وعندئذ يُتحقق من إسهام حلقة الحافة من خلال التحكم في المواد والأبعاد والاختبار غير الإتلافي وفحص التجميع، بدلًا من اختبار ضغط مستقل.
إذا كان اختبار ضغط منفصل مطلوبًا، فحدّد مسبقًا وسط الاختبار، والضغط، ومدة التثبيت، وطريقة التنفيس، وضوابط السلامة، ومعايير التسرب المسموح بها، ومعايرة المقاييس، وصيغة سجل الاختبار. ويتطلب الاختبار الهوائي حذرًا خاصًا لأن الطاقة المخزنة أعلى بكثير منها في اختبار هيدروستاتيكي مماثل. ولا ينبغي ارتجال أي اختبار لمجرد «معرفة ما إذا كان يتسرب».
بالنسبة إلى الوصلات المحشاة، يعتمد الإحكام النهائي على أكثر من الحلقة نفسها. فحالة الحافة المتزاوجة، ونوع الحشية، ومادة المسامير، وسياسة التشحيم، وإجراء الشد، والمحاذاة، ودوران الحافة، كلها تؤثر في الأداء. ويمكن لحلقة الحافة أن تستوفي متطلباتها البعدية الخاصة ومع ذلك تُركب في وصلة تتسرب بسبب عدم كفاية ضوابط التجميع.
عندما لا تتفق نتائج الفحص
تعد النتائج المتضاربة مصدرًا مألوفًا للتأخير. فقد يبين تقرير المورد الامتثال، بينما يحدد فحص الاستلام بُعدًا أو إشارة محل شك. وينبغي أن يكون الرد الأول هو الحفاظ على الأدلة: اعزل الجزء، واحتفظ بتعريفه، وسجل الأداة وموقع القياس، وتجنب إعادة العمل غير المعتمدة.
ثم عالج التباين بالتسلسل. تحقق من مستوى مراجعة الرسم. وأكد الوحدات وتفسير التفاوتات. وتحقق مما إذا كان القياس قد أُخذ قبل التشغيل الآلي النهائي أو بعده. وراجع معايرة الأداة وإعداد التجهيز. وحدد ما إذا كان البعد المبلغ عنه قراءة موضعية، أو متوسطًا، أو قياسًا هندسيًا حقيقيًا. وفقط بعد أن تتضح هذه النقاط، ينبغي للفريق أن يقرر ما إذا كانت الحالة مسألة قياس، أو مسألة توثيق، أو انحرافًا قابلًا للإصلاح، أو عدم مطابقة يتطلب قرارًا هندسيًا.
يفيد هذا النهج أيضًا عندما يتعامل خط الإنتاج مع أجزاء نقل حركة مطروقة أخرى. فعلى سبيل المثال، يمكن لانضباط الفحص المطور حول التمركز، وقابلية تتبع الصهرة، والتشغيل الآلي المضبوط لـترس مستقيم أن يعزز الممارسات الجيدة لسمات حلقة الحافة، رغم اختلاف متطلبات القبول الوظيفية.
سجل إفراج يدعم التحقيق اللاحق
ليست حزمة الإفراج الأكثر فائدة بالضرورة هي الأطول. بل ينبغي أن تتيح الإجابة السريعة عن الأسئلة الأساسية إذا أصبح جزء ما محل تساؤل لاحقًا أثناء التصنيع أو الخدمة. احتفظ كحد أدنى بمراجعة الرسم المطبقة، وشهادة المواد، وسجل قابلية التتبع، وأدلة المعالجة الحرارية عند الحاجة، ونتائج فحص الأبعاد، وتقارير الاختبار غير الإتلافي، وحالة معايرة الأدوات ذات الصلة، وقرارات عدم المطابقة، وتفاصيل التعريف النهائي.
بالنسبة إلىحلقات الحافة المطروقة المخصصة، أدرج أي سماحية تشغيل آلي متفق عليها، ومتطلبات تشطيب السطح، وتحضير طرف اللحام، ومتطلبات قسيمة الاختبار، وتعليمات الوسم الخاصة في خطة الفحص قبل بدء الإنتاج. فمحاولة إعادة بناء هذه المتطلبات بعد اكتمال الحدادة غالبًا ما تؤدي إلى عدم يقين بشأن ما إذا كانت الحالة الصحيحة قد فُحصت بالفعل.
الهدف العملي بسيط: التأكد من أن الحلقة تطابق تصميم حد الضغط المقصود، وأن تاريخ مادتها وتصنيعها قابل للتتبع، وأن أدلة الفحص ذات معنى بالنسبة إلى المخاطر المعنية. وعندما تُراجع الأبعاد وسجلات المواد والفحوص بوصفها مجموعة مترابطة واحدة بدلًا من عناصر ورقية منفصلة، تصبح القرارات المتعلقة بالحواف أكثر وضوحًا وتُكتشف مشكلات التجميع التي يمكن تجنبها في وقت أبكر.
يرجى ترك رسالة لنا