



المنشورات ذات الصلة
رسالة عبر الإنترنت
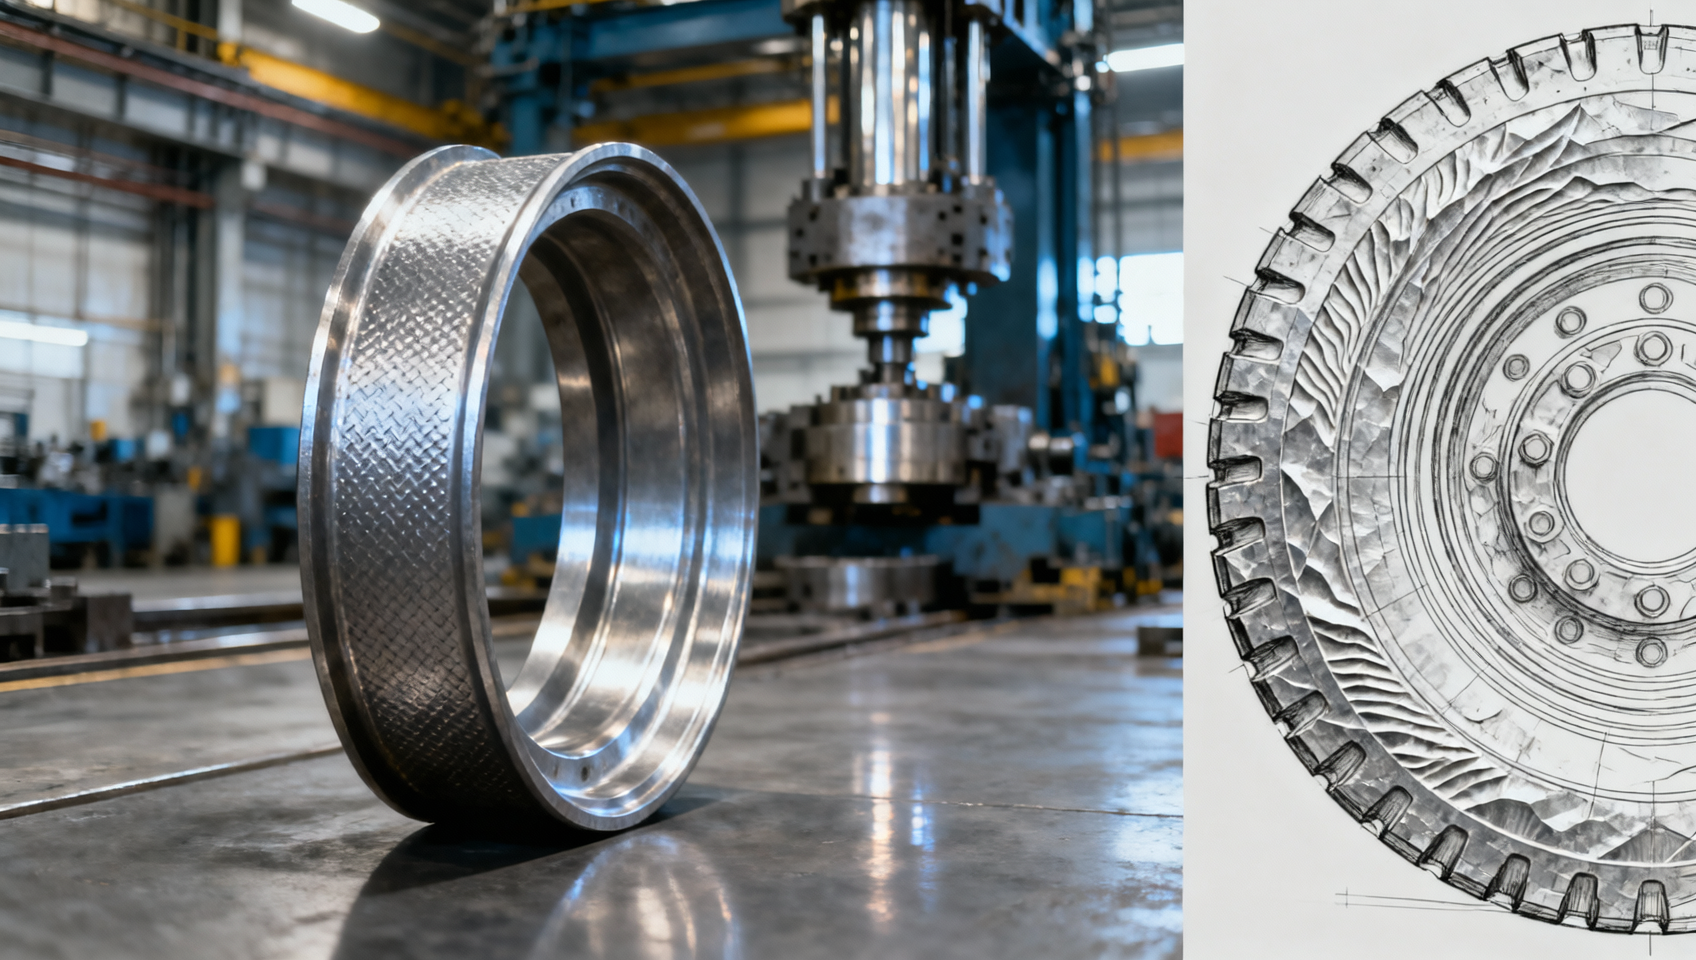
عند اختيار جنوط فولاذية مطروقة لشاحنات النقل في المناجم التي تعمل في ظروف كاشطة قاسية، فإن مواصفة المادة ليست مجرد تفصيل، بل هي عامل محدد للأداء. وبينما يوفر ASTM A668 الفئة E خصائص أساسية قوية، تقدم الفئة F صلادة ومقاومة للصدمات وقدرة على تحمل التآكل أعلى، وهي عوامل حاسمة لعمر خدمة طويل في بيئات التعدين القاسية. ولا يكمن الفرق في الامتثال الاسمي، بل في كيفية تحول اتساق البنية المجهرية ودقة المعالجة الحرارية والتحكم في تدفق الحبيبات إلى متانة فعلية تحت التلامس المستمر بين الصخور والمعدن، والدورات الحرارية الناتجة عن الكبح، وانعكاسات الأحمال الديناميكية.
لماذا تكون الصلادة وحدها مضللة عند الاختيار
تحدد الفئة E صلادة برينل دنيا تبلغ 197 HBW؛ وترفعها الفئة F إلى 241 HBW، أي بزيادة قدرها 22%. لكن قيم الصلادة الواردة في تقارير اختبارات المصانع تعكس غالباً قراءات سطحية مأخوذة من كتل مطبّعة أو ملدّنة قبل المعالجة النهائية بالتبريد السريع والمراجعة. عملياً، يعتمد أداء الجنط على *تجانس الصلادة عبر المقطع*، ولا سيما في منطقة الانتقال الحرجة من المداس إلى الحافة. وتفرض الفئة F تحكماً أدق في المكافئ الكربوني (CE) (0.55–0.65%) وحدوداً أشد للعناصر المتبقية (مثل ≤0.025% Sn و≤0.015% As)، مما يحد مباشرةً من مخاطر الهشاشة الناتجة عن المراجعة أثناء دورات المراجعة عند درجات الحرارة المرتفعة. ومن دون هذا الانضباط المعدني، تتكون مناطق لينة موضعية أسفل سطح المداس، لتصبح نقاط بدء لشقوق إجهادية تحت سطحية تنتشر تحت أحمال محاور متكررة تتراوح بين 30–50 طن.
مقاومة الصدمات: ليست مجرد رقم شاربي
يتطلب ASTM A668 من الفئة E تحقيق ≥20 ft·lb (27 J) عند –20°C؛ بينما تتطلب الفئة F ≥35 ft·lb (47 J). ولا يتعلق الأمر بمجرد النجاة من حدث اختبار سقوط واحد. ففي خدمة شاحنات النقل، تتحمل الجنوط صدمات دورية ناتجة عن ارتطام صخور المحاجر حادة الحواف بالشفة الخارجية للجنط أثناء الانعطاف أو السير على التضاريس غير المستوية. وترتبط المتانة في درجات الحرارة المنخفضة بقوة بحجم حبيبات الفريت وشكل الشوائب، وليس فقط بالتركيب الكلي. وتعزز نافذة درجة حرارة الأوستنة الإلزامية للفئة F (870–900°C) ومعدلات التبريد المضبوطة تكوين حبيبات أوستنيت دقيقة ومتجانسة تتحول إلى مخاليط من المارتنسيت/البينايت المراجع مع أدنى قدر من انفصال الكربيدات على حدود حبيبات الأوستنيت السابقة. وتقاوم هذه البنية المجهرية بدء الانشطار بفاعلية أكبر بكثير من البنية الأخشن والأكثر عدم تجانساً المعتادة في جنوط الفئة E المعالجة خارج النطاقات الحرارية الدقيقة.
سلامة تدفق الحبيبات تحت حمل الطرق
تكتسب اتجاهية الطرق أهمية بقدر أهمية التركيب الكيميائي. تتعرض جنوط النقل المنجمي لإجهاد شد شعاعي عند المداس، وقص مماسي عند جذر الشفة، وانفعال انضغاطي عند واجهة المحور. وتتطلب مواصفات الفئة F أن يحقق الطرق نسبة تخفيض ≥5:1 *على طول مسار الحمل الأساسي للجنط*، مع التحقق باختبار الحفر وفق ASTM E112. ويضمن ذلك أن يلتف تدفق الحبيبات المستمر حول المحيط بالكامل من دون طيات أو فراغات أو خطوط تدفق غير متراصة، وهو أمر بالغ الأهمية خصوصاً عند انتقال قرص الجنط إلى سطح التثبيت. وتُظهر الجنوط المطروقة دون هذا الحد، وهو أمر شائع عند التحسين لتحقيق أهداف تكلفة الفئة E، انتشاراً تفضيلياً للشقوق على طول حدود الحبيبات المتعامدة مع الإجهاد المطبق، مما يسرع التقشر عند حافة المداس بعد 12,000–15,000 ساعة تشغيل.
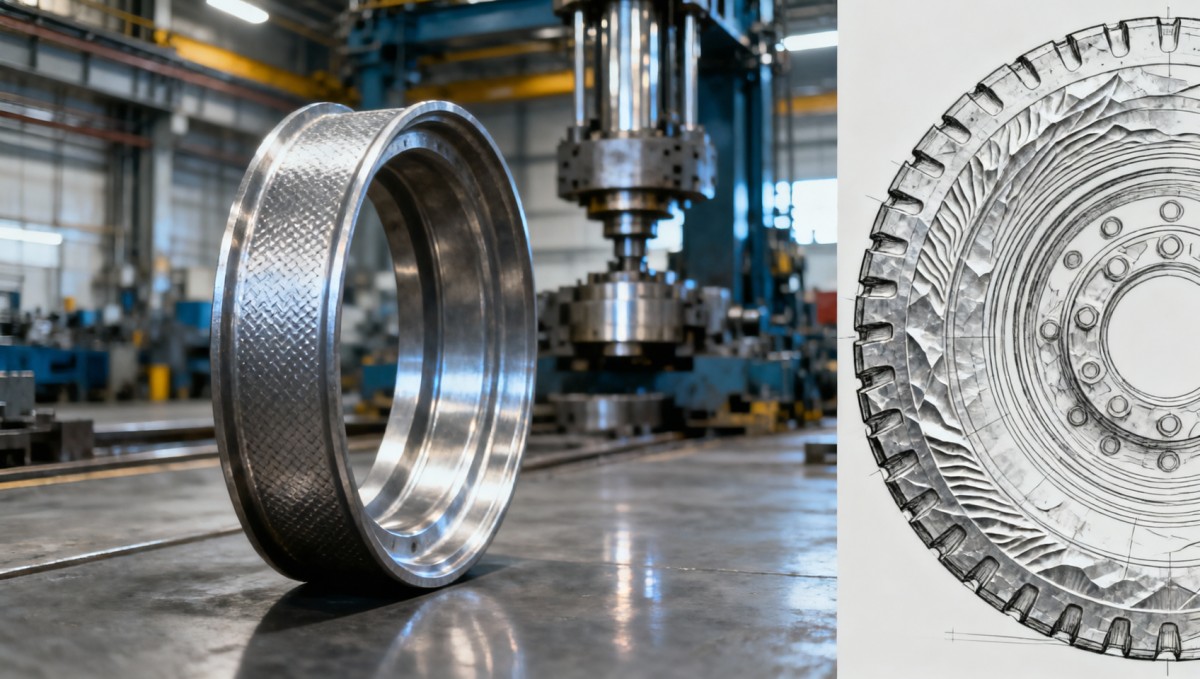
مقاومة التآكل بما يتجاوز صلادة السطح
التآكل الكاشط في التعدين ليس تآكلاً منتظماً بفعل الحبيبات، بل هو عملية تريبو-ميكانيكية تجمع بين القطع بواسطة شظايا الكوارتز، والحفر بواسطة شظايا البازلت الزاوية، والكسر المدعوم بالصدمات الناتج عن ارتداد الصخور. وتحسن صلادة الفئة F الأعلى مقاومة القطع، لكن ميزتها الحاسمة تظهر في *سلوك التصلد بالتشغيل*. ويتيح توازن السبائك المحسن (0.38–0.43% C، 0.60–0.80% Mn، 0.15–0.25% V) زيادة في صلادة السطح أكبر بنسبة 15–20% بعد 500 km من التشغيل الأولي مقارنةً بالفئة E. وتتكون هذه الطبقة ذاتية التقوية *في الموقع*، مما يؤخر بدء التنقر الكبير ويخفض معدل التآكل الحجمي بما يصل إلى 30% على مدى 20,000 km، وفقاً لما تم التحقق منه في تجارب ميدانية على شاحنات قلابة مفصلية بوزن 240 طن تعمل في محاجر الغرانيت ذات محتوى >30% SiO₂ في كومة المواد المستخرجة.
الاستقرار الحراري أثناء أحداث الكبح
تؤدي المنحدرات المتكررة تحت الأحمال الثقيلة إلى توليد درجات حرارة موضعية للجنط تتجاوز 350°C عند نصف قطر الشفة الداخلية. وغالباً ما تتعرض جنوط الفئة E لانعكاس جزئي للمراجعة في هذه المناطق، فتقل صلادتها بمقدار 15–25 HBW خلال 5,000 km. وتعمل الإضافة الدقيقة للفاناديوم في الفئة F على تثبيت الكربيدات ضد الخشونة حتى 400°C، مع الحفاظ على الصلادة ضمن ±5 HBW عبر التدرج الحراري. وهذا يمنع التشقق المجهري الناتج عن التمدد التفاضلي بين المداس والشفة، والذي لوحظ في التحليل المعدني بعد الخدمة لوحدات الفئة E التي تعطلت مبكراً وأظهرت أكسدة بين الحبيبات على عمق 0.5 mm أسفل سطح الشفة.
يصبح الفرق تشغيلياً: إذ تمدد جنوط الفئة F فترات الاستبدال من 18–24 شهراً إلى 30–36 شهراً في دورات تشغيل مماثلة، مما يقلل فترات التوقف غير المخطط لها عبر التخلص من حوادث انفصال العجلات المرتبطة بالجنوط أثناء النقل عالي السرعة. والأهم أن هذا العمر الطويل لا يتحقق إلا عندما تُحفظ معلمات الطرق، بما في ذلك التحكم في درجة حرارة القالب (±10°C) وتعديل طاقة المطرقة ومعدل التبريد بعد الطرق، ضمن نطاقات ضيقة تم التحقق من صحتها للحفاظ على البنية المجهرية للفئة F. وغالباً ما تفتقر خطوط الطرق المعيارية المحسنة للفئة E إلى المراقبة الحرارية ذات الحلقة المغلقة اللازمة للحفاظ على نطاق أداء الفئة F.
بالنسبة للتطبيقات التي تتجاوز فيها شدة التآكل حمولة غبار قدرها 25 g/km أو تشمل >15% من الكسور الصخرية الزاوية التي يزيد حجمها على 75 mm، فإن الفئة F ليست ترقية، بل هي الحد الأدنى الوظيفي. ولا يتجلى تفوقها في مواصفات المختبر وحدها، بل في مدى اتساقها في الحفاظ على السلامة الميكانيكية طوال عمر الخدمة الكامل، ومقاومة أنماط التدهور التآزرية التي تسرع الفشل في المواد الهامشية. ومن المؤشرات العملية: إذا تجاوز عمق تآكل المداس 1.8 mm بعد 10,000 km تحت ملفات الأحمال القياسية، فمن المرجح أن مادة الجنط تعمل خارج توازنها الأمثل بين الصلادة والمتانة، مما يشير إلى أن نطاق المواصفات الأكثر صرامة للفئة F هو الأساس الضروري. وتعكس مكونات الحلقات المطروقة التي تستوفي متطلبات الفئة F هذا الانضباط، ليس فقط في التركيب الكيميائي، بل أيضاً في قابلية تكرار ضوابط المعالجة الحرارية والميكانيكية التي تثبت الأداء حيث يكون مهماً للغاية: عند الواجهة بين الفولاذ والحجر.
يرجى ترك رسالة لنا