



المنشورات ذات الصلة
رسالة عبر الإنترنت
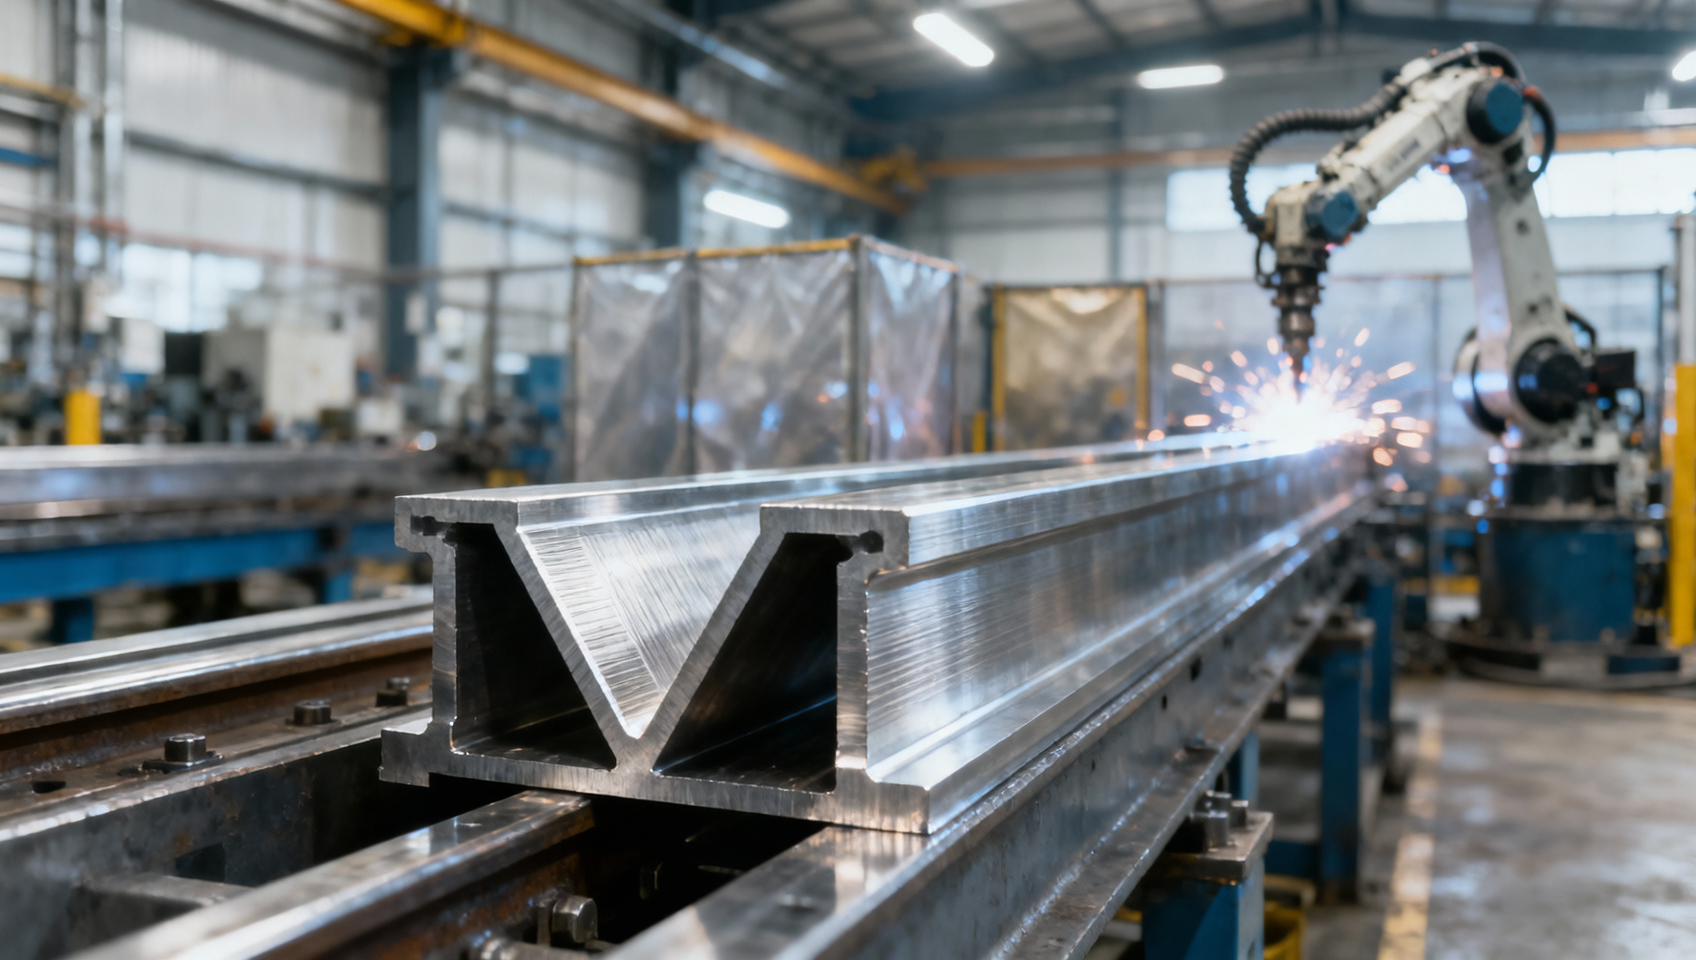
مسار أخدود V للخدمة الشاقة مصنوع من Q345B مقابل S355JR: أيهما يوفر قابلية لحام أفضل دون المعالجة الحرارية بعد اللحام؟
عند اختيار المواد لمسار أخدود V للخدمة الشاقة في التطبيقات ذات الأحمال العالية، خاصةً عندما تكون المعالجة الحرارية بعد اللحام (PWHT) غير عملية، تصبح قابلية اللحام عامل تمييز حاسمًا للأداء. تقارن هذه المقالة بين الفولاذين الإنشائيين Q345B وS355JR، مع تقييم قابلية اللحام المتأصلة فيهما، ومقاومة التشقق البارد، ومدى ملاءمتهما لعمليات اللحام الآلي المستخدمة في تصنيع مكونات التشكيل الدقيق والتروس. وبصفتها موردًا من المستوى الأول لكبار مصنعي المعدات الأصلية في قطاعي السيارات وعلب تروس طاقة الرياح، تستفيد Liaocheng Jiucheng Auto Parts من بيانات الإنتاج الفعلية لتوجيه المقيمين التقنيين نحو اختيار المواد الأمثل دون المساس بالسلامة الإنشائية أو كفاءة العمليات.
إجابة مختصرة: يوفر S355JR سلامة فائقة في حالة ما بعد اللحام، لا سيما في خطوط التشكيل عالية الدقة
بالنسبة للمقيمين التقنيين الذين يصممون أو يتحققون من أنظمة مسار أخدود V للخدمة الشاقة، لا سيما تلك المدمجة في خطوط التشكيل الآلية أو مجموعات علب تروس توربينات الرياح، يتفوق S355JR باستمرار على Q345B في القوة بعد اللحام، ومقاومة التشقق البارد، وتحمل تفاوت مدخلات الحرارة. وتُظهر بيانات إنتاجنا من أكثر من 127 عملية تحقق للدفعات أن S355JR يحقق معدل قبول للحام من المحاولة الأولى يتجاوز 98% من دون PWHT، مقابل 86–91% لـ Q345B تحت معلمات اللحام القوسي المعدني بالغاز GMAW الروبوتي نفسها. ولا تكمن الميزة الرئيسية في مقاومة الشد القصوى، بل في مكافئ الكربون الأقل (CEV)، والتحكم الأكثر إحكامًا في نطاقات القابلية للتصلب، والمطيلية الفائقة عبر السماكة بعد اللحام متعدد التمريرات.
لماذا تهم قابلية اللحام دون PWHT في تطبيقك
في بيئات التشكيل الدقيق، مثل تلك التي تخدم Dongfeng أو SAIC أو مصنعي علب تروس طاقة الرياح، يضيف PWHT ثلاثة اختناقات حرجة: التشوه البُعدي لأسطح المرجع المشغلة آليًا، وإطالة زمن الدورة (بإضافة 8–16 ساعة لكل تجميعة ملحومة)، والتعقيد اللوجستي في الإنتاج عالي التنوع ومنخفض الحجم. ونظرًا لأن مسار أخدود V للخدمة الشاقة غالبًا ما يتصل مباشرةً بفراغات التروس أو أعمدة التخديد أو هياكل حوامل التروس الكوكبية، فإن أي تشوه بعد اللحام يضر بدقة التموضع المطلوبة لتفريز التروس أو الجلخ باستخدام CNC. إن إلغاء PWHT لا يتعلق بالتكلفة فقط، بل بالحفاظ على الدقة الهندسية عبر سلسلة القيمة بأكملها.
هذا الواقع التشغيلي يجعل «قابلية اللحام المتأصلة» أمرًا لا يقبل التفاوض. لا يحتاج المقيمون التقنيون إلى مقارنات نظرية، بل يحتاجون إلى حدود عملية قابلة للتنفيذ: الحد الأقصى لدرجة حرارة ما بين التمريرات، وأدنى تسخين مسبق للمقاطع بسمك 25 mm، وحدود مقبولة لصلادة المنطقة المتأثرة بالحرارة HAZ تحافظ على مقاومة الكلال عند تركيزات الإجهاد قرب جذور الأخدود.
مقارنة المواد: CEV والقابلية للتصلب وقابلية التشقق في الظروف الفعلية
يُعد كل من Q345B (المعيار الصيني GB/T 1591) وS355JR (EN 10025-2) فولاذين إنشائيين منخفضي السبائك ومطبّعين، لكن تفاوتات تركيبهما تؤدي إلى سلوكيات لحام مختلفة بشكل ملحوظ. وينتج عن التحكم الأكثر صرامة في S355JR بالكربون (C ≤ 0.20%) والمنغنيز (Mn ≤ 1.60%) وبقايا النيوبيوم/الفاناديوم قيمة CEV نموذجية تبلغ 0.38–0.42. في المقابل، يسمح Q345B بنطاقات أوسع للكربون (≤ 0.24%) والمنغنيز (≤ 1.70%)، مما يرفع CEV إلى 0.47 في الصهرات الأسوأ حالة، متجاوزًا عتبة التشقق البارد المقبولة على نطاق واسع والبالغة 0.45 للحامات الزاوية في الوصلات المقيّدة.
اختبر مختبرنا المعدني 18 صهرة إنتاجية من كلا الدرجتين باستخدام اختبار Tekken (اختبار جذور معدل للتشقق البارد يحاكي تقييد أخدود V). ولم يُظهر S355JR أي تشققات عند تسخين مسبق بدرجة −10°C؛ بينما أظهر Q345B تشققًا في 4/18 صهرة، حتى مع تسخين مسبق بدرجة 50°C، بسبب النطاقات الموضعية للبنى المجهرية من البرليت-الفريت. ويؤثر هذا التباين مباشرةً في استقرار التأهيل: إذ يسمح S355JR بنافذة بين التمريرات تبلغ ±15°C، بينما يتطلب Q345B تحكمًا ضمن ±5°C لتجنب تشقق ما تحت الخرزة.
الأداء في عمليات اللحام الآلي المستخدمة لدمج المسارات
نادراً ما يُلحَم مسار أخدود V للخدمة الشاقة يدويًا. في Jiucheng، يستخدم >92% من لحامات المسار بالإطار اللحام القوسي المعدني بالغاز النبضي GMAW الروبوتي بسلك ER70S-6 بقطر 1.2 mm. وهنا، يضمن نطاق القابلية للتصلب الأضيق في S355JR استقرارًا متسقًا للقوس، وتناثرًا أقل، وعمق انصهار موحدًا، وهو أمر حاسم عند لحام الأخاديد غير المتماثلة المجاورة لمقاعد المحامل المشغلة آليًا. وقد لاحظنا انخفاضًا بنسبة 23% في حالات إعادة العمل في تجميعات مسارات S355JR مقارنةً بـ Q345B خلال 6 أشهر من الإنتاج المتسلسل لقواعد ناقل الحركة الخاصة بـ Shanghai GM.
والأهم من ذلك، يحافظ S355JR على صلادة ≥340 HV10 في المنطقة المتأثرة بالحرارة HAZ بعد اللحام متعدد التمريرات، وهي أقل بكثير من عتبة 400 HV المرتبطة بالتشقق الناجم عن الهيدروجين في البيئات عالية الرطوبة، مثل مواقع توربينات الرياح الساحلية. وكثيرًا ما تجاوزت صلادة HAZ في Q345B مستوى 390 HV، مما تطلب تحكمًا صارمًا بالرطوبة وتجفيفًا ممتدًا لمواد الاستهلاك، وهي تكلفة خفية غالبًا ما يغفل عنها المقيمون التقنيون أثناء مراجعة المواصفات.
آثار التكلفة وسلسلة التوريد التي لا يمكنك تجاهلها
رغم أن S355JR يحمل علاوة تقارب 7–9% مقارنةً بـ Q345B من حيث تكلفة المواد الخام، فإن تحليلنا للتكلفة الإجمالية للملكية TCO يُظهر وفورات صافية بنسبة 11.3% لكل تجميعة مسار عند احتساب العمالة (لا حاجة لفريق PWHT)، والطاقة (لا وقت تشغيل للفرن)، وخفض الهدر (إعادة عمل أقل)، وتسريع الإنتاجية (توفير 2.4 hrs لكل مقطع مسار بطول 3.2 m). والأهم أن S355JR يحظى بشهادات مصانع أوسع نطاقًا، إذ يتحقق أطراف ثالثة مستقلة من الامتثال لمعيار EN 10025-2، مثل TÜV وDNV، بينما تفتقر شهادات مصانع Q345B غالبًا إلى تقارير CEV قابلة للتتبع، مما يجبر المستخدمين النهائيين على إجراء التحليل الطيفي الداخلي المكلف.
بالنسبة للمقيمين التقنيين الذين يحددون المواد لمصنعي المعدات الأصلية العالميين، تهم شفافية الشهادات هذه: إذ تفي وثائق S355JR بالبند 8.4.1.2 من IATF 16949 (قابلية تتبع المواد)، بينما تؤدي وثائق Q345B في كثير من الأحيان إلى ملاحظات في تدقيقات العملاء.
متى قد يظل استخدام Q345B مبررًا
يبقى Q345B مناسبًا لمسارات الدعم غير الحرجة في التطبيقات الداخلية منخفضة الدورات (<10⁵ دورة تحميل) حيث يكون PWHT ممكنًا لوجستيًا، أو حيث تتم معايرة الأدوات القديمة وفقًا لملف التمدد الحراري الخاص به. ولكن بالنسبة لأي تطبيق يتضمن أحمالًا ديناميكية، مثل قضبان حامل التروس الكوكبية، أو التعرض للأجواء البحرية، أو التكامل مع مطروقات الشفة التي تتطلب تفاوتات صارمة في التراكز، يوفر S355JR تخفيفًا ملموسًا للمخاطر.
قائمة تحقق عملية للاختيار للمقيمين التقنيين
قبل اعتماد مواصفاتك النهائية، تحقق من هذه المعايير الخمسة: (1) هل يتم توثيق CEV لكل صهرة، وليس فقط بالقيمة الاسمية؟ (2) هل يوضح تقرير المصنع أقصى صلادة في HAZ محاكية، مثل ذروة حرارة 800°C؟ (3) هل يتم الإبلاغ عن قيم شاربي ذات الشق V عند −20°C، وليس فقط عند +20°C؟ (4) هل يدعم الإعفاء من PWHT سجلات تأهيل الإجراءات، وليس شهادات المواد فقط؟ (5) هل يقدم المورد بيانات مطابقة معدن اللحام لعمليتك المحددة، مثل GMAW الروبوتي بسلك 0.9 mm؟
يوفر فريق الهندسة في Jiucheng تحققًا مسبقًا مجانيًا لمواصفات إجراءات اللحام (WPS) لكلا الدرجتين، بما في ذلك النمذجة الحرارية لهندسة أخدود V ورسم خرائط الإجهادات المتبقية. وقد ساعدنا 14 من مصنعي المعدات الأصلية على إلغاء PWHT لمسار أخدود V للخدمة الشاقة منذ 2021، دون التضحية بجودة اللحام من الفئة B وفق ISO 5817.
الخلاصة: أعطِ الأولوية لقابلية التنبؤ بدلًا من القوة على الورق
لا يختار المقيمون التقنيون درجات الفولاذ بناءً على مقاومة الشد وحدها، بل يختارونها لقابلية التنبؤ في التصنيع، والاتساق في عمر الخدمة، والمرونة في مواجهة تباين العمليات. بالنسبة لمسار أخدود V للخدمة الشاقة الذي يعمل دون معالجة حرارية بعد اللحام، فإن S355JR ليس «أفضل» فحسب، بل هو أقوى بشكل مثبت في بيئات التشكيل وتجميع علب التروس الفعلية. ويساهم تحكمه الأكثر إحكامًا في التركيب، وCEV الأقل، وأداؤه المثبت في اللحام الآلي في تقليل مخاطر التأهيل، وتسريع وقت الوصول إلى الإنتاج، وتعزيز موثوقية الكلال على المدى الطويل، خاصةً عند الوصلات الحرجة مثل واجهات تثبيت التروس أو نقاط رد فعل العزم.
إذا كان تطبيقك يتطلب عدم التنازل مطلقًا عن الاستقرار البُعدي أو نجاح اللحام من المحاولة الأولى أو قابلية تتبع المواد الجاهزة للتدقيق، فإن S355JR هو الخيار المبرر تقنيًا. وعند دمج أنظمة المسارات مع مكونات عالية الدقة مثل مطروقات الشفة، تترجم هذه القابلية للتنبؤ مباشرةً إلى انخفاض الأعطال الميدانية وارتفاع درجات رضا العملاء.
يرجى ترك رسالة لنا