



المنشورات ذات الصلة
رسالة عبر الإنترنت
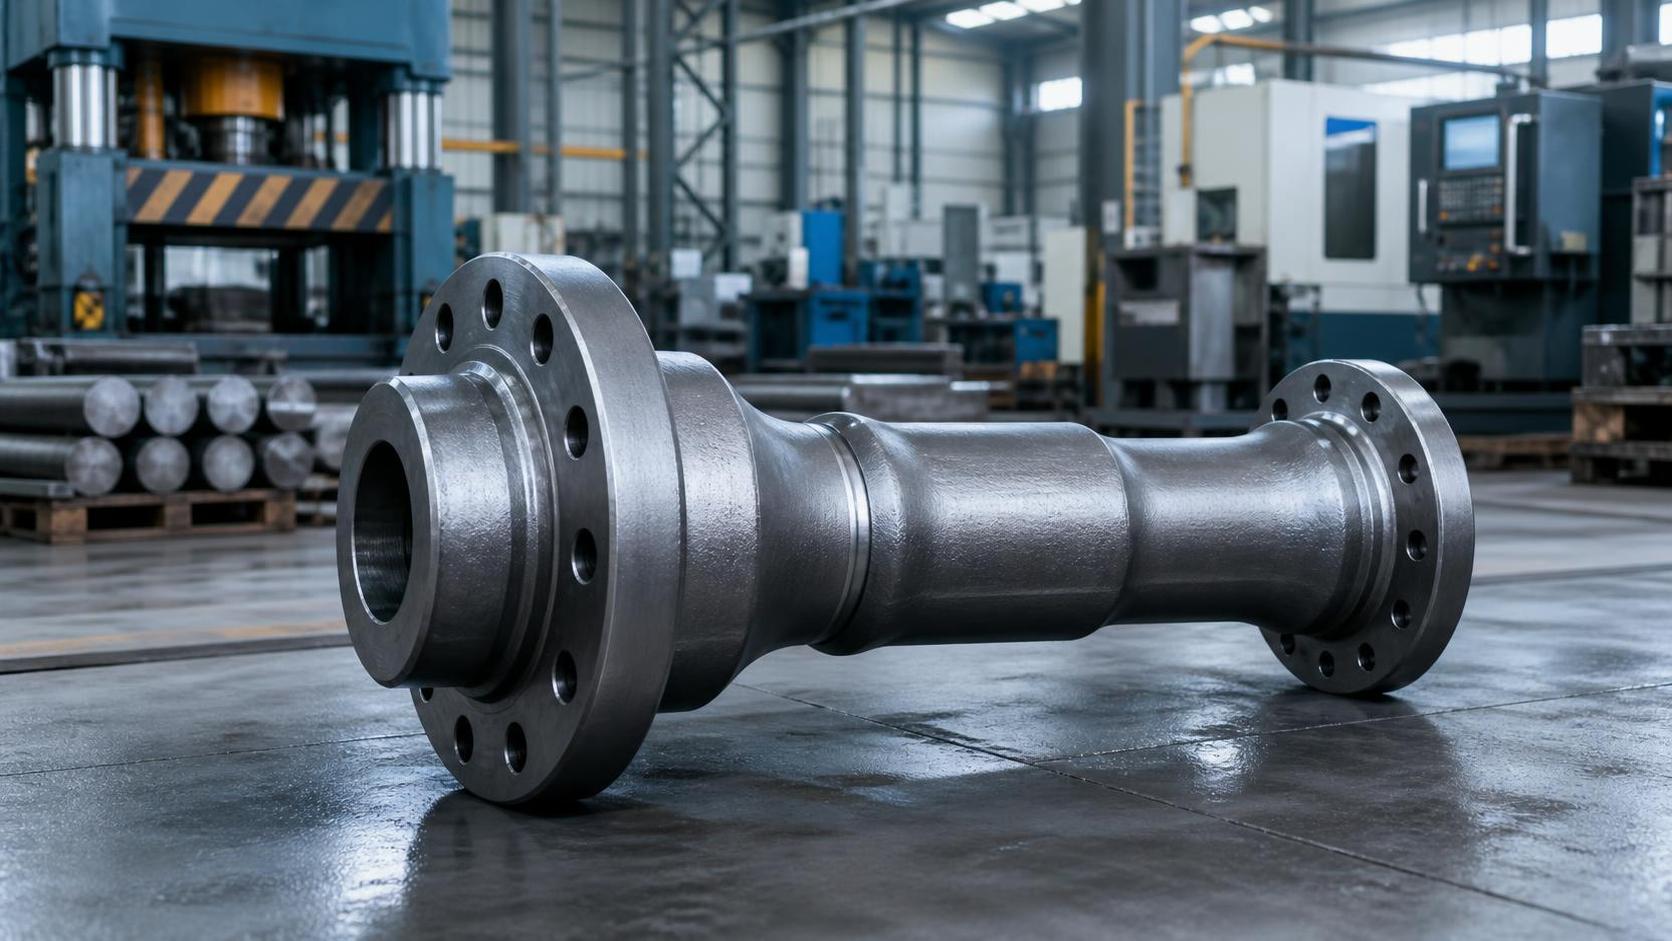
بالنسبة للمصنّعين الذين يقيّمون مسارات الإنتاج للمكوّنات عالية التحميل، فإن الاختيار بين التشكيل بالطرق الساخن والتشغيل الآلي من قضبان الفولاذ يؤثر مباشرةً في كفاءة استخدام المواد، والقوة، والتكلفة، ومدة التسليم. وغالبًا ما تكون الأجزاء المُشكَّلة بالطرق الساخن هي الحل الأفضل عند الحاجة إلى أشكال هندسية معقدة، وتدفق حبيبي متفوق، وتقليل هدر المواد. ومع ذلك، فإن الطرق ليس الخيار الصحيح تلقائيًا لكل رسم أو حجم إنتاج. ويعتمد القرار العملي على ما يجب أن يتحمله المكوّن، وعدد القطع التي سيتم إنتاجها، ومقدار التشغيل الآلي اللاحق المطلوب فعليًا.
بالنسبة لمسؤولي المشتريات، نادرًا ما يكون السؤال: «أي عملية لديها أقل سعر للقطعة اليوم؟» بل غالبًا ما يكون: «أي مسار يمنحنا جودة مستقرة، وإمدادًا يمكن التنبؤ به، وأقل تكلفة إجمالية طوال عمر البرنامج؟» أما فرق الهندسة، فقد يكون اهتمامها مختلفًا: عمر الكلال، ونقل العزم، ومقاومة الصدمات، وقابلية تكرار الأبعاد، أو خطر تعطل قطعة مُشغَّلة آليًا أثناء الخدمة. إن فهم مواضع القيمة التي يخلقها الطرق الساخن يجعل هذه المناقشات أكثر إنتاجية بكثير.
لماذا يهم الاختيار بما يتجاوز عرض السعر الأولي
يبدأ التشغيل الآلي من قضبان الفولاذ بقضيب فولاذي مدرفل، ثم تُزال منه المادة إلى أن يظهر الشكل المطلوب. هذه الطريقة مرنة ومألوفة وملائمة جيدًا للنماذج الأولية، وبرامج الإنتاج منخفضة الحجم، والأجزاء ذات الأشكال الهندسية البسيطة نسبيًا. كما أنها تتجنب التكلفة الأولية ووقت التطوير المرتبطين بقوالب الطرق.
يتبع الطرق الساخن مسارًا مختلفًا. يُسخَّن الفولاذ إلى درجة حرارة طرق مضبوطة ويُشكَّل تحت الضغط داخل القوالب. وبدلًا من قطع معظم الشكل وإزالته، تنقل العملية المادة نحو الشكل الهندسي النهائي. وفي الطرق الدقيق، يمكن إنتاج الخام قريبًا بدرجة كافية من الشكل النهائي بحيث لا يلزم سوى عمليات تشطيب محدودة.
يصبح الفرق كبيرًا عندما يحتوي المكوّن على انتقالات من سميك إلى رقيق، أو محاور، أو فلنجات، أو وصلات مسننة، أو أشكال أولية للأسنان، أو أكتاف، أو محيطات حاملة للأحمال. وقد يحول التشغيل الآلي من قضبان الفولاذ نسبة كبيرة من الفولاذ المشترى إلى رايش. أما الشكل الأولي المطروق فيضع نسبة أكبر من ذلك الفولاذ في الجزء نفسه، ما قد يقلل من معالجة الخردة، ووقت التشغيل الآلي، وتآكل الأدوات، والتعرض لتقلبات أسعار المواد الخام.
يوجد أيضًا فرق بنيوي. أثناء الطرق، يمكن أن يتبع تدفق حبيبات المعدن شكل المكوّن. ففي كتف العمود أو خامة الترس أو انتقال الفلنجة، قد يوفر هذا البناء الحبيبي الاتجاهي مقاومة أفضل للأحمال المتكررة من جزء تم تشغيله آليًا بالكامل من قضيب فولاذي، حيث يقطع التشغيل الآلي اتجاه الحبيبات الأصلي. وتكون هذه الفائدة ذات أهمية خاصة عندما يتحكم العزم أو الصدمات أو أحمال الانحناء أو دورات الكلال في عمر المكوّن.
الحالات التي تتفوق فيها الأجزاء المُشكَّلة بالطرق الساخن عادةً
يميل الطرق الساخن إلى أن يكون مسار الإنتاج الأقوى عندما تتوافر عدة من الظروف التالية في الوقت نفسه.
المكوّن حرج للسلامة أو للأحمال
تعمل مكوّنات مجموعة نقل الحركة للسيارات، وأجزاء علب تروس طاقة الرياح، وعناصر النقل البحرية، وتروس المخفضات، وأعمدة نقل الحركة، والأعمدة المسننة تحت قوى ليست دائمًا مستقرة أو متسامحة. وقد يتعرض الجزء لآلاف أو ملايين دورات الإجهاد، وانعكاسات مفاجئة في العزم، واهتزازات، وأحمال تلامس موضعية. وفي هذه التطبيقات، قد تكون استمرارية المادة المطروقة وبنية الطرق المضبوطة أهم من مجرد تحقيق الأبعاد النهائية.
تشمل الأمثلة خامات التروس ذات المحاور المدمجة، والأشكال الأولية للتروس المخروطية، والأعمدة ذات الفلنجات، وعناصر الوصل، والوصلات الشوكية للخدمة الشاقة. وإذا احتوى الرسم على مناطق تتغير فيها اتجاهات الأحمال بشكل حاد، فيمكن لمهندس الطرق غالبًا تصميم الشكل الأولي بحيث يدعم تدفق المادة مسار الإجهاد بدلًا من ترك انتقال مُشغَّل آليًا بكثافة بوصفه نقطة الضعف الحرجة.
استخدام المواد محل تدقيق
عندما يبدأ المكوّن المُشغَّل آليًا من كتلة كبيرة الحجم أو قضيب ذي قطر كبير، يمكن أن يصبح الهدر مركز تكلفة يتم تجاهله. وينطبق ذلك بشكل خاص على الأجزاء القرصية أو ذات الفلنجات، حيث قد يجري تشغيل قطر خارجي كبير إلى حجم أصغر بينما تُزال المقاطع الداخلية والمحاور ومناطق التفريغ.
بالنسبة لبرامج الإنتاج ذات الطلب المستقر، يمكن للطرق الساخن القريب من الشكل النهائي أن يقلل بشدة كمية الفولاذ المُزالة. تطبق شركة Liaocheng Jiucheng Auto Parts Co., Ltd. الطرق الدقيق والتشغيل الميكانيكي المضبوط للمساعدة في تقليل الخراطة غير الضرورية للأجزاء المناسبة. وتفيد الشركة بأن مسارها للطرق الدقيق يمكن أن يحقق استخدامًا أعلى للمواد بدرجة كبيرة مقارنة بالعمليات التقليدية، مع خفض استهلاك الطاقة والتكلفة الإنتاجية الشاملة للتطبيقات المناسبة.
يجب دائمًا التحقق من الوفر الدقيق وفقًا للرسم، والدرجة، ومسار العملية، والحجم السنوي. ومع ذلك، فإن مبدأ المشتريات واضح: عندما يمثل رايش التشغيل الآلي حصة ذات أهمية من المواد المشتراة، يستحق الطرق مراجعة جدوى جادة.
يمكن للأحجام السنوية استيعاب استثمار الأدوات
تكلف قوالب الطرق أموالًا، ولا ينبغي التعامل معها كأمر ثانوي. فقد لا يسترد الجزء المخصص منخفض الحجم هذا الاستثمار أبدًا. لكن مع ارتفاع الطلب السنوي، تتغير الجدوى الاقتصادية. إذ تُوزع تكلفة القالب على وحدات أكثر، بينما تتراكم الوفورات الناتجة عن تقليل وقت التشغيل الآلي، وانخفاض استهلاك المواد، وتكرار الأشكال الأولية.
لا توجد كمية تعادل عالمية لأن درجة الفولاذ ووزن الجزء وتعقيد الشكل الهندسي ومتطلبات التفاوت وعمر القالب كلها عوامل مهمة. وبدلًا من طلب «الحد الأدنى لكمية طلب الطرق» بصورة عامة من المورد، ينبغي لصانعي القرار طلب نموذج تكلفة متوازٍ يستند إلى الطلب السنوي المتوقع ومدة البرنامج المتوقعة. ويشمل ذلك إهلاك تكلفة الأدوات، وزمن دورة التشغيل الآلي، ومعدل الخردة، والفحص، والمعالجة الحرارية، والخدمات اللوجستية، وتكلفة أي مخاطر للجودة.
الشكل الهندسي يصعب تشغيله آليًا بكفاءة
يمكن تشغيل بعض تصميمات الأجزاء آليًا من الناحية التقنية، لكنها مرشحات ضعيفة اقتصاديًا لقضبان الفولاذ. وقد تتطلب الأكتاف العميقة، والتوزيع غير المتماثل للكتلة، والنسب الكبيرة بين الفلنجة والعمود، والأشكال المدمجة مع التروس، وتغيرات الأقطار المتعددة، العديد من عمليات التثبيت، وأزمنة دورة طويلة، وتجهيزات خاصة، أو إزالة كبيرة للمواد.
فكر في مكوّن فلنجة مستخدم في مجموعة لنقل القدرة. إذا تم تشكيل وجه التثبيت والمحور المركزي والضلع المقوي جميعها من قضيب مصمت، فقد يكون التشغيل الآلي بطيئًا ومهدرًا. ويمكن للخام المطروق أن يقرب هذه الأحجام الرئيسية من شكلها النهائي قبل بدء التشطيب باستخدام CNC. وبالنسبة إلى تطبيقات من هذا النوع، يمكن أن توفر مطروقات الفلنجات نقطة بداية عملية لتقييم ما إذا كان المسار القريب من الشكل النهائي منطقيًا.
متى يبقى التشغيل الآلي من قضبان الفولاذ هو القرار الأفضل
لا تفرض استراتيجية التوريد المتوازنة كل مكوّن على عملية الطرق. ويظل التشغيل الآلي من قضبان الفولاذ الخيار الأفضل في عدة حالات شائعة.
- كميات النماذج الأولية والتحقق: قبل تثبيت التصميم، يسمح تجنب الأدوات الدائمة بإجراء التغييرات الهندسية بسرعة.
- طلب سنوي منخفض جدًا: إذا كانت أحجام الإنتاج محدودة، فقد يتجاوز إهلاك القالب وفورات المواد الناتجة عن الطرق.
- أشكال هندسية منشورية أو مدارة بسيطة: يمكن تشغيل الأجزاء التي تتطابق بشكل وثيق مع مقاسات القضبان المتاحة وتتطلب إزالة قليلة للمواد بكفاءة.
- مراجعات تصميم متكررة: يُصنع قالب الطرق وفق شكل هندسي محدد. وإذا كانت الواجهات أو الأقطار أو أشكال الأسنان مرشحة للتغيير، فإن التشغيل الآلي يوفر مرونة أكبر.
- تفاوتات موضعية شديدة الدقة: يمكن للطرق إنشاء الشكل الأولي المثالي، لكن بعض مقاعد المحامل وخصائص الوصلات المسننة وأسنان التروس وأسطح الإحكام لا تزال تحتاج إلى تشغيل تشطيبي. وإذا كان كل سطح تقريبًا يتطلب تشغيلًا دقيقًا مكثفًا على أي حال، فقد تتقلص ميزة الطرق.
والتمييز المهم هو أن الطرق والتشغيل الآلي ليسا عمليتين متنافستين دائمًا. ففي العديد من المكوّنات عالية القيمة، يكون المسار الأقوى هو الطرق بالإضافة إلى التشغيل الآلي. يؤسس الطرق شكل المادة وسلامتها الميكانيكية؛ بينما تقدم ورشة التشغيل الآلي التفاوتات النهائية، وتشطيب السطح، والتركيز المحوري، والواجهات الوظيفية.
مقارنة عملية لفرق التوريد
لا تقارن سعر الجزء النهائي فقط
من الأخطاء الشائعة مقارنة عرض سعر للطرق والتشغيل الآلي بعرض سعر للتشغيل الآلي من قضيب فولاذي دون تأكيد أن كلا الموردين يسعّران المسؤولية الفنية نفسها. فقد يستثني المسار الأقل تكلفة صيانة الأدوات، أو التحكم في المعالجة الحرارية، أو الاختبارات غير الإتلافية، أو التشغيل الآلي النهائي، أو تتبع المواد، أو وثائق الفحص. وعلى العكس، قد يبدو عرض سعر خامة مطروقة مرتفعًا إذا قورن مباشرة بسعر قضيب خام بدلًا من مقارنته بمسار التشغيل الآلي الكامل.
لاتخاذ قرار ذي معنى، اطلب من كل مورد تحديد حدود العملية. هل عرض السعر خاص بمطروقة خشنة، أم مطروقة مطبّعة، أم خامة مُشغَّلة آليًا، أم جزء نهائي جاهز للتجميع؟ ما الأبعاد التي يتم التحكم بها في مرحلة الطرق؟ ما الأسطح التي ستُشغَّل آليًا لاحقًا؟ ما الفحص الذي يُجرى على المواد الواردة، والشكل المطروق، والمعالجة الحرارية، والخصائص النهائية؟
وهذا مهم بشكل خاص للتروس وأجزاء نقل الحركة. إذ يمكن أن تكون خامة الترس المطروقة أساسًا ممتازًا، لكن جودة الترس النهائية لا تزال تعتمد على عمليات التسنين، والتشكيل، والجلخ، والمعالجة الحرارية، والفحص اللاحقة. يحسن مسار الطرق حالة البداية؛ لكنه لا يلغي الحاجة إلى تحكم منضبط في العملية.
أسئلة ينبغي للهندسة والمشتريات طرحها قبل اختيار المسار
قبل اعتماد الأجزاء المُشكَّلة بالطرق الساخن، أنشئ مراجعة مشتركة بين فرق التصميم والجودة والتصنيع والتوريد. وغالبًا ما تكشف الأسئلة التالية ما إذا كان الطرق سيحقق قيمة حقيقية:
- ما مسارات الأحمال الفعلية ومتطلبات الكلال وأنماط فشل الجزء؟
- هل يمكن إعادة تصميم الشكل الهندسي بصورة طفيفة لتحسين قابلية الطرق دون تغيير الوظيفة؟
- كم من المادة الخام يتحول إلى رايش في عملية قضبان الفولاذ الحالية؟
- ما الحجم السنوي وعمر المنتج الواقعيان، لا مجرد أرقام التنبؤ المتفائلة؟
- ما الأبعاد التي تتطلب تشغيلًا تشطيبيًا، وأيها يمكن التحكم به عبر الطرق؟
- هل يمتلك المورد قدرات الطرق والتشغيل الآلي معًا، أم أن عمليات التسليم المتعددة ستنشئ مخاطر؟
- ما درجات المواد ومتطلبات المعالجة الحرارية وتوقعات التتبع المطبقة؟
- كيف ستتم إدارة تغييرات الأدوات إذا جرى تعديل التصميم بعد الإطلاق؟
تنقل هذه الأسئلة النقاش بعيدًا عن الافتراضات. كما تساعد الموردين على تقديم توصية أكثر فائدة لقابلية التصنيع بدلًا من مجرد تسعير العملية المطلوبة في الرسم.
ما الذي ينبغي أن يقدمه شريك طرق قادر في التقييم
لا تتحقق أفضل نتائج الطرق الساخن بقدرة المكبس وحدها. بل تتطلب تنسيقًا بين تصميم القالب، وإعداد الخام، والتحكم في التسخين، وتسلسل التشكيل، والتشذيب، والمعالجة الحرارية، وبدل التشغيل الآلي، والفحص. الجزء المطروق البعيد جدًا عن الشكل النهائي يفقد فوائد كفاءة المواد؛ أما الجزء الذي يُشكَّل دون بدل تشغيل آلي كافٍ فقد يسبب صعوبات في التشطيب.
تجمع Liaocheng Jiucheng Auto Parts بين ورشة للطرق الدقيق وقدرة على المعالجة الميكانيكية، لتلبية احتياجات المكوّنات في تطبيقات السيارات وطاقة الرياح والآلات والتطبيقات البحرية. ويشمل تركيز إنتاجها المطروقات الدقيقة، والتروس، والأشكال الأولية للتروس المخروطية واللولبية، وتروس المخفضات، ومكوّنات التروس الكوكبية، وأعمدة نقل الحركة، والأعمدة المسننة. وبالنسبة للمشترين، يمكن لهذا النهج المتكامل أن يبسط المناقشة: إذ يستطيع المورد تقييم ليس فقط ما إذا كان يمكن طرق الشكل، بل أيضًا كيفية أداء الخام المطروق في عملية التشغيل الآلي التالية.
ينبغي أن يكون تخطيط الجودة جزءًا من مناقشة الجدوى الأولية. ابحث عن اتفاق واضح بشأن التركيب الكيميائي للمادة، ونافذة درجة حرارة الطرق، واعتبارات تدفق الحبيبات، وبدلات التشوه، وأهداف الصلادة، ونقاط فحص الأبعاد، والسجلات اللازمة لسلسلة التوريد الخاصة بك. فالعملية القوية أكثر قيمة من جزء عينة جذاب لا يمكن تكراره باستمرار في الإنتاج.
القرار في جملة واحدة
اختر الطرق الساخن عندما يكون المكوّن الحامل للأحمال ذا حجم إنتاج مستقر وله شكل هندسي يهدر قدرًا كبيرًا من مواد قضبان الفولاذ أو يستفيد من تدفق الحبيبات والتشكيل القريب من الشكل النهائي؛ واختر التشغيل الآلي من قضبان الفولاذ عندما تكون المرونة أو الحجم المنخفض أو سرعة التعديل أو الشكل الهندسي البسيط أكثر أهمية من مزايا المواد والأداء على نطاق الإنتاج.
بالنسبة للعديد من برامج السيارات وعلب التروس وطاقة الرياح ونقل الحركة الصناعي، لا تكون الإجابة الأكثر اقتصادية هي «الطرق بدلًا من التشغيل الآلي». بل هي مزيج مُهندس بعناية من كليهما. ومن خلال مراجعة تكلفة دورة الحياة الكاملة والمتطلبات الوظيفية قبل اعتماد الأدوات، يمكن لصانعي القرار تحويل الطرق الساخن من بديل شرائي إلى ميزة تصنيع مستدامة.
يرجى ترك رسالة لنا