



المنشورات ذات الصلة
رسالة عبر الإنترنت
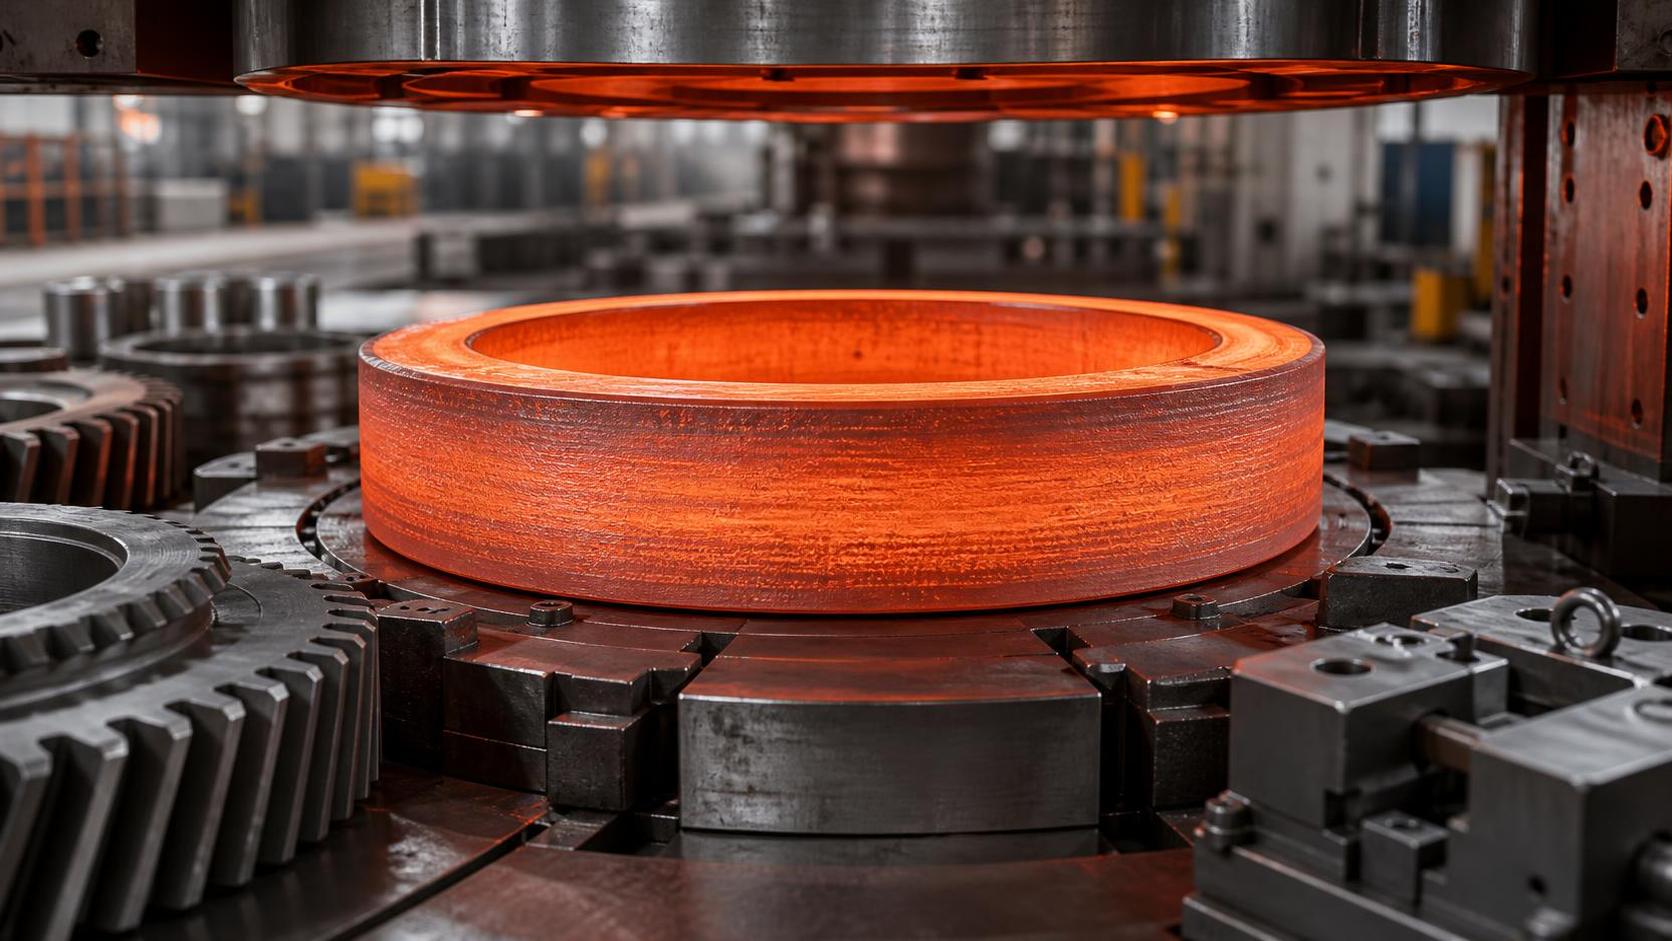
كيف تُحسّن الحلقات المطروقة بالقالب المفتوح تدفق المواد في الأجزاء للخدمة الشاقة
بالنسبة للتروس الثقيلة، ومكوّنات علب التروس، وتجميعات الدفع البحرية، والمعدات الدوارة الكبيرة، تُحدَّد سلامة المادة قبل وقت طويل من عملية التشغيل الآلي النهائية. فقد يتمتع الجزء النهائي بأسنان دقيقة، وأسطح نظيفة، وأبعاد مقبولة، ومع ذلك يحمل نقاط ضعف داخلية نتجت عن إعداد غير جيد للخام أو تشوه غير مضبوط. لذلك، يستحق مسار الحدادة الاهتمام عندما يقيّم المهندسون الأجزاء التي ستتعرض لعزم متكرر، أو أحمال صدمية، أو انحناء، أو فترات خدمة طويلة.
غالبًا ما يتم اختيار الحلقات المطروقة بالقالب المفتوح عندما يحتاج المكوّن إلى شكل أولي مطروق متين من دون تكلفة أو قيود هندسية لقالب مغلق شديد التخصص. ولا تقتصر قيمتها على كونها «أقوى». فالمنفعة العملية أكثر تحديدًا: إذ يمكن للتشوه المتحكم به إعادة توزيع المادة، وتحسين البنية المصبوبة، وتوجيه تدفق الحبيبات حول الشكل الذي سيصبح في النهاية ترسًا حلقيًا أو شفة أو مقعد محمل أو محورًا أو عنصر نقل حركة.
وهذا الفرق مهم في أنظمة نقل الحركة للسيارات، وعلب تروس طاقة الرياح، والمخفضات الصناعية، والآلات البحرية. ففي كل من هذه التطبيقات، لا يبحث المشتري عادةً عن فراغ حلقي بمعزل عن غيره، بل يسعى إلى تقليل المخاطر في المكوّن النهائي: سماحية تشغيل غير متساوية، أو مقاطع ضعيفة قرب الثقب، أو استجابة غير متسقة للمعالجة الحرارية، أو إزالة مفرطة للمادة، أو تلف مبكر بالإجهاد تحت حمل الخدمة.
تدفق المواد أكثر من مجرد تحريك المعدن لتشكيله
في الحدادة، يصف «تدفق المواد» كيفية تشوه المعدن تحت الضغط وكيف تتبع بنيته الحبيبية الداخلية ذلك التشوه. عندما تُضغط كتلة معدنية مسخنة، وتُثقب، وتُوسّع، وتُشكّل إلى هيئة حلقة، يمكن للعملية أن تدمج المادة وتوجّه بنيتها الحبيبية بطريقة تتبع بشكل أفضل الهندسة الدائرية للمكوّن. وبالنسبة إلى جزء ينقل العزم حول محيطه، يكون هذا التوجيه عمومًا أكثر فائدة من بنية مقطوعة من صفيحة كبيرة أو منتجة من مقطع خام غير مشغول بشكل كافٍ.
وكلمة «عمومًا» مهمة. فتدفق الحبيبات ليس بديلًا عن اختيار الفولاذ المناسب، أو التسخين المتحكم به، أو المعالجة الحرارية، أو الفحص غير الإتلافي. قد تظل الحلقة المطروقة غير مناسبة إذا كان الاختزال غير كافٍ، أو كانت الكتلة المعدنية تحتوي على عيوب غير مقبولة، أو خرجت الحرارة عن نطاق التشغيل المناسب، أو أدت العملية إلى طيات وتراكبات. ولا تحسن الحدادة الحالة الأولية إلا عندما يُدار المسار الكامل كنظام متكامل.
تمنح عمليات القالب المفتوح فريق الحدادة مجالًا لضبط هذا النظام. فبدلًا من إجبار المعدن مباشرةً في تجويف نهائي، يمكن للمشغلين استخدام خطوات ضغط وسحب متتابعة للوصول إلى المقطع المطلوب. وغالبًا ما تكون هذه المرونة قيّمة للأقطار الأكبر أو الأجزاء ذات الكميات المحدودة، إذ تسمح بتطوير الشكل الأولي وفق غلاف التشغيل الفعلي بدلًا من الاعتماد على مقاس قضيب أو صفيحة عام أكثر من اللازم.
من الأخطاء الشائعة افتراض أن أي فراغ دائري يوفر الميزة المعدنية نفسها. وهذا غير صحيح. فالحلقة المقطوعة من أنبوب، والحلقة المدرفلة، والحلقة المطروقة بالقالب المفتوح، والحلقة المشغلة من صفيحة، تبدأ بسجلات تشوه مختلفة. وتعتمد ملاءمتها على مسار الحمل، ودرجة المادة، والهندسة النهائية، ومتطلبات الفحص، وكمية التشغيل الآلي المخطط لها بعد الحدادة.
لماذا تستفيد المكوّنات للخدمة الشاقة من شكل أولي مطروق
الميزة الأكثر مباشرة هي توزيع أكثر عقلانية للمعدن. خذ على سبيل المثال فراغ ترس كبير بحافة سميكة وثقب مركزي ومناطق انتقالية ستُشغّل لاحقًا لتكوين جسور أو ميزات تثبيت. قد يعني البدء من قضيب مصمت إزالة كمية كبيرة من المادة من المركز والقطر الخارجي. ويمكن أن توفر البداية من صفيحة فراغًا قابلًا للاستخدام، لكنها لا توفر بالضرورة النمط الاتجاهي نفسه للحبيبات حول الحلقة.
تهدف الحدادة بالقالب المفتوح إلى نقل المعدن نحو المقاطع التي تحتاج إليه قبل بدء التشغيل الآلي المكلف. ينبغي أن يترك فراغ الحدادة مادة كافية للتشطيب المستقر، ولكن ليس بقدر يجعل وقت الخراطة وتآكل الأدوات والهدر مفرطة. وهنا تظهر أهمية الخبرة. فقد تكشف السماحية الضئيلة جدًا عن مادة سطحية منزوعة الكربون أو تشوه أو نقص موضعي في الأبعاد بعد المعالجة الحرارية. أما السماحية الكبيرة جدًا فتهدر فائدة الإعداد قريب الشكل النهائي.
بالنسبة إلى أجزاء التروس ونقل الحركة، نادرًا ما يكون الحمل موحدًا. فإجهاد جذر السن، والتحميل الالتوائي عبر الثقب، وانتقالات مجرى المفتاح أو التخديد، وإجهاد التلامس، كلها تفرض متطلبات مختلفة على المادة. لذا، ينبغي أن تعكس خطة الحدادة رسم الجزء النهائي، لا القطر الخارجي الاسمي والسماكة فقط. فقد تصبح الحلقة التي تبدو فعالة في رسم الحدادة غير فعالة بمجرد إضافة أسنان التروس وممرات الزيت ومواقع الأكتاف وأسطح المرجع للفحص.
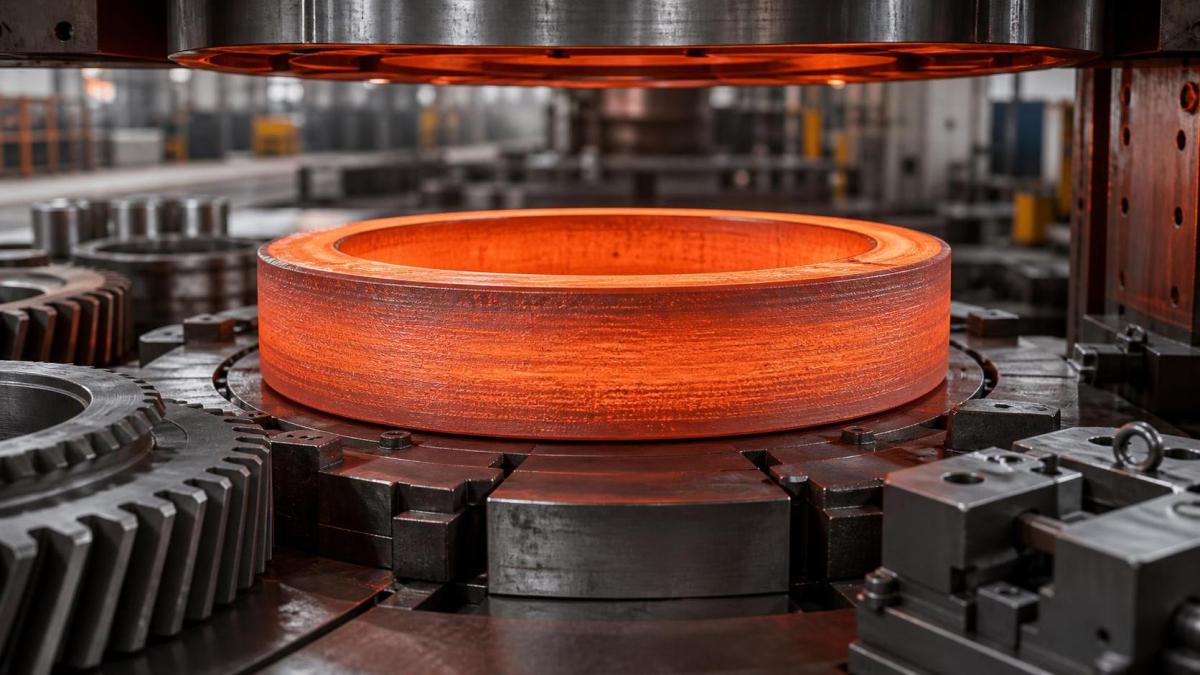
وينطبق المبدأ نفسه على الأعمدة ومكوّنات نقل الحركة المخددة. يمكن للشكل الأولي المطروق المصمم بشكل صحيح أن يقلل كمية المادة المزالة حول الانتقالات عالية الإجهاد، وأن يترك نمط تدفق أكثر ملاءمة في المناطق الحرجة. وعندما يتطلب المشروع عنصر نقل حركة مطروقًا، ينبغي مراجعة عمود مخدّد باعتباره مسارًا كاملًا — جودة الكتلة المعدنية، واختزال الحدادة، واستراتيجية مراجع التشغيل الآلي، والمعالجة الحرارية، وتشطيب التخديد — وليس كصنف منفصل في كتالوج.
الحدادة بالقالب المفتوح مقابل درفلة الحلقات: اختر المسار المناسب للمهمة
ترتبط الحلقات المطروقة بالقالب المفتوح والحلقات المدرفلة ببعضها، لكن لا ينبغي التعامل معهما كمصطلحين قابلين للتبادل. تكون درفلة الحلقات فعالة بوجه خاص عندما تدعم هندسة الحلقة وحجم الإنتاج وقدرة المعدات عملية تمدد مستمرة. ويمكنها إنتاج تدفق حبيبات محيطي فعال واستخدام جيد للمواد للعديد من المكوّنات الحلقية. وغالبًا ما تكون الحدادة بالقالب المفتوح أفضل عندما تختلف الأبعاد، أو يكون المقطع ثقيلًا على نحو غير معتاد، أو تكون كمية الطلب محدودة، أو يحتاج الشكل الأولي إلى مرونة إضافية قبل التشغيل الآلي النهائي.
كما يوجد واقع هجين في كثير من الورش: فقد تُستخدم عمليات القالب المفتوح لإعداد كتلة معدنية أو شكل أولي مثقوب قبل خطوات تشكيل لاحقة. وما يهم العميل ليس التسمية الملحقة بالعملية، بل مدى ملاءمة اختزال الحدادة، والتحكم في الشكل، ودورة الحرارة، وخطة الفحص للمكوّن.
تفاصيل العملية التي تحدد ما إذا كان تدفق المواد قد تحسن فعليًا
الكتلة المعدنية هي نقطة التحكم الأولى. لا تستطيع الحدادة إزالة جميع المشكلات الموروثة من المادة الواردة بشكل موثوق. ويجب أن تتوافق التركيبة الكيميائية والسلامة الداخلية ومستوى الانفصال وقابلية التتبع مع مواصفات المكوّن. وفي أعمال أنظمة نقل الحركة الحرجة، من المنطقي الاتفاق مبكرًا على ما إذا كان المشتري يطلب وثائق المصنع، أو الفحص بالموجات فوق الصوتية، أو عينات اختبار ميكانيكية، أو ضوابط إضافية. وينبغي أن تأتي المتطلبات الدقيقة من الرسم والعقد والمعيار الفني المطبق، لا من افتراضات تستند إلى اسم الجزء.
والتسخين عملي بالقدر نفسه وغالبًا ما يُستهان به. فقد يؤدي زمن المكوث غير الكافي إلى ترك تدرجات حرارية عبر مقطع ثقيل، مما يجعل التشوه غير متساوٍ. وقد يسبب التسخين المفرط نموًا زائدًا للحبيبات أو تدهورًا للسطح. وقد تكون إعادة التسخين المتكررة ضرورية للمقاطع الأكبر أثناء عمليات القالب المفتوح؛ وينبغي التحكم بها بدلًا من اعتبارها تأخيرًا عارضًا. وتهم حالة السطح لأن العيوب التي تنشأ مبكرًا قد تبقى مدة كافية لتظهر أثناء التشغيل الخشن.
ثم يأتي تسلسل التشوه. يجب تخطيط الضغط قبل التثقيب، وتوسيع الثقب، وسحب المقطع لتجنب تركيز الانفعال في منطقة واحدة مع بقاء منطقة أخرى غير مشغولة بما يكفي. ويراقب فريق الحدادة الجيد الشكل باستمرار: سماكة الجدار، والبيضاوية، واستواء الوجه، وحالة الثقب، والانتقالات التي تغير فيها اتجاه المعدن. وإذا بدأت الحلقة في إظهار طيات أو انبعاج موضعي، فإن الاستمرار لتحقيق هدف زمن الدورة يكون عادةً الخيار المكلف.
بعد الحدادة، يجب ربط التبريد والمعالجة الحرارية بالسبيكة والمتطلب النهائي. فالفراغ المطروق خشنًا ليس جاهزًا تلقائيًا لقطع التروس. وبحسب المسار، قد يحتاج إلى التطبيع، أو التلدين، أو التقسية والمراجعة، أو إلى تسلسل لاحق من الكربنة والتشطيب الصلب. وينبغي مناقشة سماحية التشوه قبل تثبيت أبعاد الحدادة، ولا سيما للمقاطع الحلقية الرقيقة والمكوّنات ذات التوزيع غير المتساوي للكتلة.
أين تكون وفورات المواد حقيقية، وأين تستلزم الادعاءات الحذر
يمكن للحدادة قريبة الشكل النهائي أن تخفض الرايش بدرجة ملموسة مقارنةً بتشغيل مكوّن نهائي من خام كبير الحجم. كما يمكنها تقصير وقت الخراطة الخشنة وتقليل الطاقة المستهلكة في تحويل فولاذ سبائكي قيّم إلى خردة. تعمل شركة لياوتشنغ جيوتشينغ لقطع غيار السيارات المحدودة، التي تأسست عام 2015، في مجالات الحدادة الدقيقة والمعالجة الميكانيكية لتروس السيارات، وأجزاء علب تروس طاقة الرياح، والمعدات الميكانيكية، ومكوّنات التروس البحرية. ويضم مصنعها البالغة مساحته 8,000 متر مربع ورشًا مخصصة للحدادة الدقيقة والتشغيل الآلي، وهو أمر مفيد من منظور العملية: إذ يمكن مراجعة أبعاد الحدادة ومتطلبات التشغيل اللاحقة معًا بدلًا من التعامل معها كمشكلات منفصلة.
تذكر الشركة أن نهجها في الحدادة الدقيقة يهدف إلى تقليل الخراطة، وتوفير المواد والطاقة، ودعم الإنتاج المؤتمت. وهذه الأهداف تعد أهدافًا عملية موثوقة، لكن الوفورات الفعلية ستختلف بحسب هندسة الجزء ودرجة الفولاذ وحجم الدفعة واستخدام المعدات ومتطلبات التفاوتات. فقد تُظهر الحلقة السميكة والبسيطة نمطًا مختلفًا جدًا لاستخدام المواد عن فراغ ترس معقد بميزات تشغيل عميقة. وينبغي للمشترين طلب غلاف الحدادة المقترح وسماحية التشغيل المقدرة بدلًا من الاعتماد على ادعاء نسبة مئوية عامة.
ولهذا السبب أيضًا، فإن أرخص فراغ خام ليس دائمًا الخيار الأقل تكلفة. فقد يكون من السهل تسعير فراغ ذي زيادة كبيرة في المقاس، لكنه قد ينقل التكلفة إلى الخراطة والمناولة والمعالجة الحرارية والفحص. وعلى العكس، قد تبدو الحدادة ذات التفاوتات الضيقة جدًا فعالة إلى أن يكشف التشغيل الآلي عن سماحية تنظيف غير كافية. وعادةً ما يكون أفضل قرار تجاري هو حل وسط مستقر: مادة كافية لحماية الجودة، من دون معدن غير ضروري حيث لا تحتاجه الهندسة النهائية.
أسئلة جديرة بالطرح قبل اعتماد حلقة مطروقة بالقالب المفتوح
ينبغي أن تبدأ المراجعة الفنية برسم الجزء النهائي، لا بطلب عام لحلقة. وضّح الأبعاد النهائية، والأسطح المرجعية، والسبيكة، وحالة التسليم، ومسار المعالجة الحرارية، والخواص الميكانيكية المستهدفة، وجميع متطلبات الفحص المتفق عليها. وإذا كانت الحلقة ستصبح ترسًا، فحدّد ما إذا كان قطع الأسنان يتم قبل أو بعد خطوة معالجة حرارية رئيسية، وما إذا كانت الحافة تحتاج إلى سماحية مادة خاصة. وإذا كانت ستصبح مكوّنًا بحريًا أو لطاقة الرياح، فحدّد بيئة الخدمة المتوقعة والوثائق التي يتطلبها المشروع.
ومن المفيد أيضًا السؤال عن كيفية تحكم المورد في تفاوت الثقب والقطر الخارجي بعد الحدادة. فهذه التفاوتات لا تؤثر في تكلفة التشغيل الآلي فحسب، بل تؤثر أيضًا في مقدار التشوه المفروض على المادة. وغالبًا ما يستطيع المورد الذي يمتلك قدرات الحدادة والتشغيل الآلي معًا تقديم ملاحظات أكثر فائدة هنا، لأن الفريق يرى المواضع التي يسبب فيها شكل الحدادة النظري مشكلة حقيقية لاحقًا في التثبيت أو الوصول بالأداة.
بالنسبة إلى الأجزاء للخدمة الشاقة، من الأفضل فهم الحلقات المطروقة بالقالب المفتوح باعتبارها نقطة بداية هندسية. يمكنها تحسين توزيع المادة، ودعم توجيه حبيبات ملائم، وتقليل هدر التشغيل الآلي الذي يمكن تجنبه، ولكن فقط عندما يتبع تصميم العملية مسار الحمل الفعلي ومسار التصنيع النهائي. والسؤال الصحيح ليس «هل الحدادة أفضل؟» بل ما إذا كان الفراغ المطروق المقترح يترك المادة المناسبة، في الأماكن المناسبة، للمكوّن الذي يجب أن يؤدي وظيفته بعد التشغيل الآلي والمعالجة الحرارية وسنوات من الخدمة.
يرجى ترك رسالة لنا