



المنشورات ذات الصلة
رسالة عبر الإنترنت
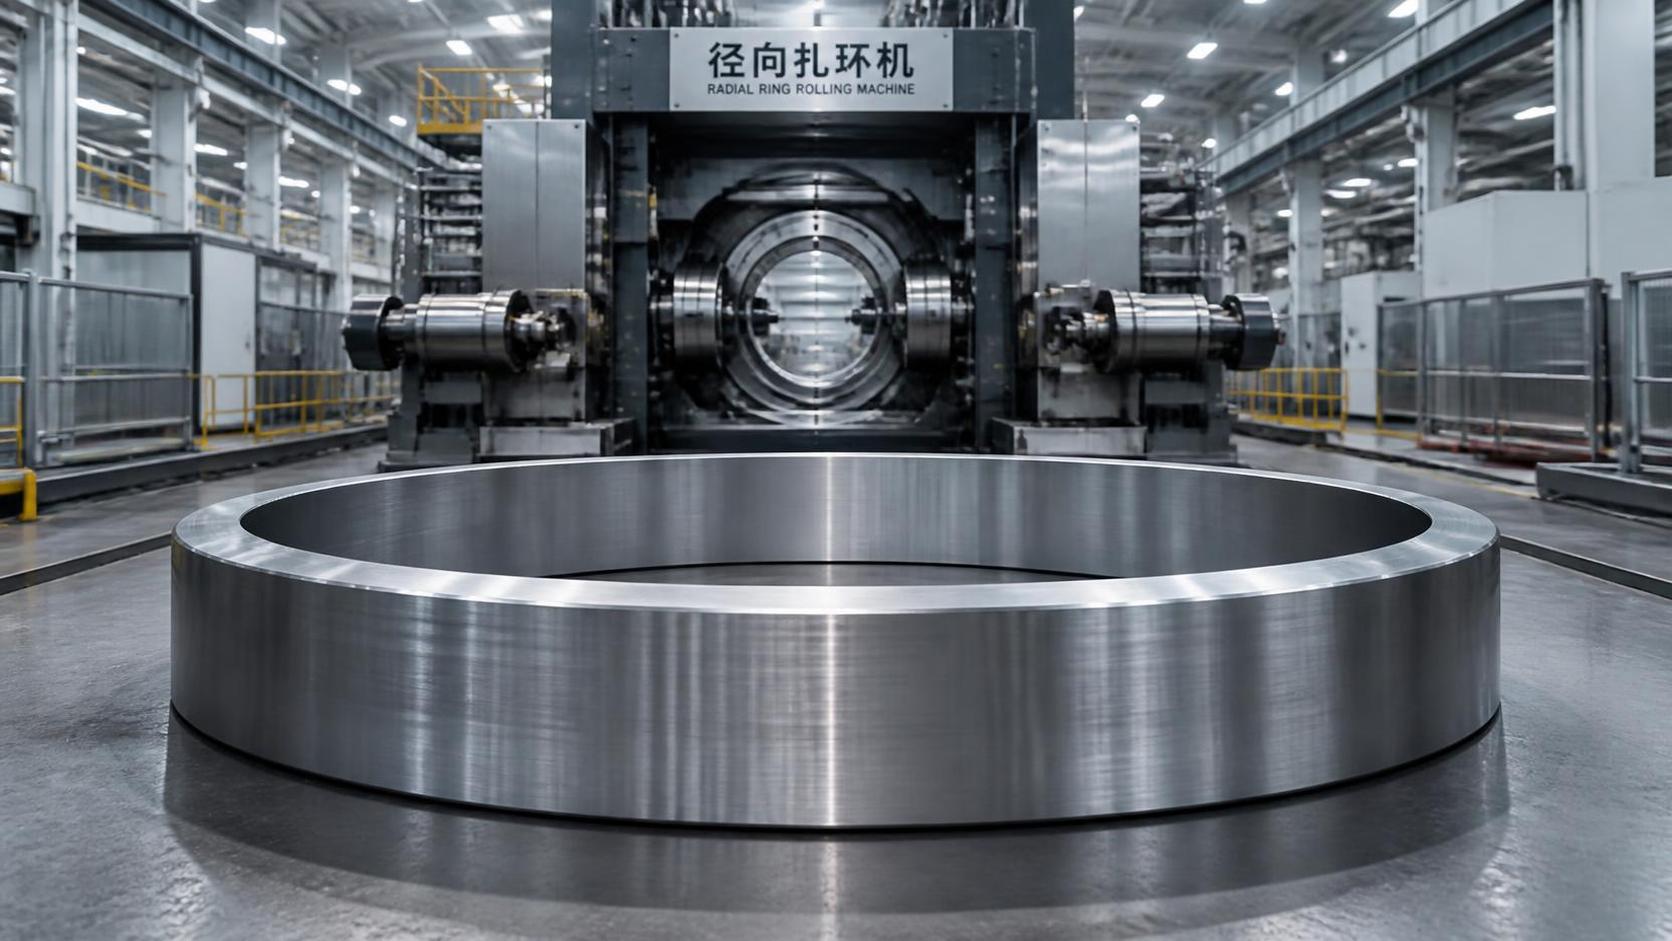
كيف تقلل عملية تشكيل الحلقات بالدرفلة السلسة مخاطر الأعطال المرتبطة باللحام
بالنسبة لمديري مراقبة الجودة والسلامة، يمكن أن تؤدي الأعطال المرتبطة باللحام إلى توقفات مكلفة وصعوبات في الفحص ومخاطر تشغيلية جسيمة.
تزيل عملية تشكيل الحلقات بالدرفلة السلسة درزة اللحام، مما يحقق تدفقاً مستمراً للحبيبات وتكاملاً هيكلياً أعلى وأداءً أكثر قابلية للتنبؤ في تحمل الأحمال.
توضح هذه المقالة كيف تقلل هذه العملية من بدء التشققات وأعطال الكلال وتفاوت الجودة في معدات السيارات وطاقة الرياح والمعدات البحرية والصناعية.
لماذا تشكل الحلقات الملحومة مصدر قلق مستمراً للجودة والسلامة
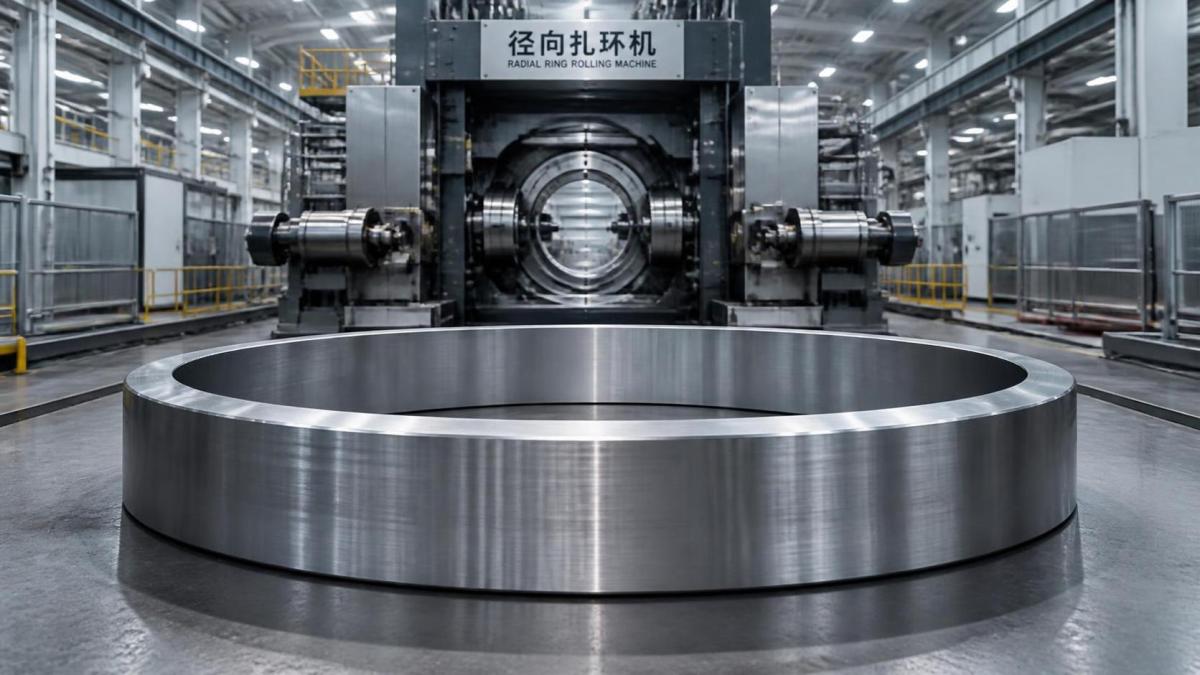
قد تفي الحلقة الملحومة بمتطلبات الأبعاد والقوة عند التسليم، إلا أن منطقة اللحام فيها تظل منطقة موضعية تتطلب تحكماً إضافياً بالمخاطر.
تُدخل عملية اللحام دورات تسخين وتبريد سريعة يمكن أن تغير البنية المجهرية وتوزيع الإجهادات المتبقية والصلادة وسلوك التآكل بالقرب من الوصلة.
لا تعني هذه التغيرات الموضعية تلقائياً أن المكوّن الملحوم سيفشل. لكنها تجعل الأداء أكثر اعتماداً على جودة اللحام وانضباط الفحص.
بالنسبة للمعدات الدوارة الحرجة للسلامة، يمكن أن يصبح عدم اتساق بسيط عند اللحام مؤثراً بعد آلاف أو ملايين دورات التحميل.
تشمل المخاوف الشائعة المرتبطة باللحام عدم اكتمال الانصهار والمسامية وشوائب الخبث والتجويف وعدم كفاية الاختراق وتكوّن التشققات أثناء التبريد أو التشغيل.
حتى عندما لا يكشف الاختبار غير الإتلافي عن أي انقطاع واضح، قد تظل الإجهادات المتبقية وتباين المنطقة المتأثرة بالحرارة مؤثرة في سلوك الكلال طويل الأمد.
لذلك يواجه مديرو الجودة سؤالاً عملياً: هل يمكن إنتاج الهندسة المطلوبة من دون إدخال درزة لحام من الأساس؟
بالنسبة للعديد من المكونات الحلقية الشكل، توفر عملية تشكيل الحلقات بالدرفلة السلسة إجابة مباشرة عبر تشكيل الحلقة من كتلة معدنية مسخنة واحدة.
لا تزيل هذه العملية جميع المخاطر المعدنية أو التصنيعية. لكنها تزيل مصدراً مهماً واحداً لعدم اليقين الموضعي.
ويكون ذلك مهماً للغاية عندما ينقل المكوّن عزماً أو يدعم محامل أو يحتوي ضغطاً أو يتعرض لانحناء واهتزاز ودورات حرارية متكررة.
كيف تغير عملية تشكيل الحلقات بالدرفلة السلسة آلية الفشل
تبدأ عملية تشكيل الحلقات بالدرفلة السلسة بقطعة معدنية صلبة يتم تسخينها وثقبها وتوسيعها بين أدوات درفلة متخصصة.
ومع زيادة قطر الحلقة، ينخفض سمك جدارها وتُشكّل مادتها إلى المقطع العرضي المطلوب.
وبما أن الحلقة تُشكّل من قطعة مادة واحدة متصلة، فلا يتم إدخال لحام تناكبي أو خط انصهار محيطي.
تتمثل أهم فائدة هيكلية في تدفق الحبيبات المستمر الذي يتبع محيط الحلقة بدلاً من أن ينتهي عند وصلة ملحومة.
إن تدفق الحبيبات ليس مجرد سمة معدنية مرئية. إذ يمكن لاتجاهه أن يؤثر في مقاومة الكلال وأحمال الصدمات وتركيز الإجهادات.
في الحلقة المطروقة المصممة بشكل سليم، يتبع هيكل المادة مسار الحمل الرئيسي للمكوّن بصورة أكثر طبيعية مقارنة بالعديد من البدائل المصنعة بالتجميع.
يساعد هذا الاستمرار في توزيع الإجهادات حول المحيط بدلاً من تركيز المخاطر في موقع وصلة منفصل.
بالنسبة لفرق الجودة، تتمثل الفائدة في اتساق أكبر. إذ يمكن أن تركز خطة الفحص على سلامة الطرق والمعالجة الحرارية وجودة التشغيل الآلي وشهادات المواد.
ولم تعد بحاجة إلى إدارة تأهيل إجراءات اللحام وأداء اللحامين وإعداد الوصلات وتوافق مواد الحشو وسجلات الإصلاح الخاصة باللحام.
يمكن أن يؤدي هذا التقليل في متغيرات العملية إلى تبسيط رقابة الموردين وفحص المواد الواردة ومراجعات التتبع والتحقيق في الأعطال عند تشغيل المعدات في ظروف صعبة.
تقليل بدء التشققات تحت الأحمال الدورية
غالباً ما تبدأ شقوق الكلال في المواقع التي يتركز فيها الإجهاد أو تكون جودة السطح فيها ضعيفة أو تُنشئ التغيرات المجهرية منطقة موضعية ضعيفة.
يمكن أن يصبح طرف اللحام أو جذر اللحام أو المنطقة المتأثرة بالحرارة موقعاً كهذا، خصوصاً عندما يعبر الإجهاد الدوري الوصلة بصورة متكررة.
تزيل عملية تشكيل الحلقات بالدرفلة السلسة الانتقال الهندسي والحد المعدني المرتبطين بالدرزة، اللذين قد يشجعان بدء التشققات في الحلقات المصنعة بالتجميع.
كما أنها تتجنب العيوب المرتبطة بعدم كفاية الانصهار أو الملوثات المحصورة، التي قد تعمل كنقاط بداية داخلية لأضرار الكلال.
تتجلى أهمية هذه الميزة بشكل خاص في أنظمة نقل الحركة وتجميعات التروس الكوكبية وحلقات المحامل والفلنجات ومكونات الآلات الدوارة الكبيرة.
قد تتعرض هذه الأجزاء لأحمال شعاعية ومحورية والتوائية وحرارية مجتمعة، بدلاً من قوة ساكنة بسيطة.
في ظل التحميل المتغير، يعتمد أداء الكلال للمكوّن بأكمله بدرجة كبيرة على أكثر السمات الموضعية عرضة للخطر.
لا يغني إزالة اللحام عن التصميم الهندسي الجيد. فلا يزال سمك الجدار وأنصاف أقطار الزوايا وعلامات التشغيل الآلي والمعالجة الحرارية وحالة السطح أموراً مهمة.
لكنها تمنح المصممين ومديري السلامة حالة بداية أكثر تجانساً للتحكم في عمر الكلال عبر الحلقة.
عند مراجعة قدرات المورد، اطلب أدلة على اتجاه تدفق الحبيبات واختبار الخواص الميكانيكية والتحكم في العملية وفقاً لاتجاه الحمل المقصود.
التحكم في مخاطر الإجهادات المتبقية والتشوه
يركز اللحام الحرارة في منطقة ضيقة. وعندما تبرد تلك المنطقة، يمكن أن يترك الانكماش التفاضلي إجهادات شد متبقية حول الوصلة.
تعد إجهادات الشد المتبقية مهمة لأنها يمكن أن تتحد مع أحمال التشغيل، فتقلل الهامش قبل أن تبدأ التشققات أو تنمو.
يمكن للمعالجة الحرارية بعد اللحام أن تقلل هذا القلق، لكنها تضيف وقتاً وتكلفة ومناولة ومرحلة أخرى تتطلب تحكماً صارماً.
تُسخن الحلقات المدرفلة السلسة أثناء الطرق، لكن تاريخها الحراري يُدار عموماً كجزء من مسار تشكيل ومعالجة حرارية متكامل.
تكون حالة الإجهاد الناتجة أكثر تجانساً من مكوّن يحتوي على دورة حرارية للحام متمركزة بحدة، بافتراض التحكم الصحيح بالعملية.
يمكن أن يقلل التجانس أيضاً من مخاطر التشوه أثناء التشغيل الآلي اللاحق، ولا سيما للحلقات كبيرة القطر ذات متطلبات صارمة لانحراف الوجه أو التمركز.
وهذا ذو قيمة عندما تتصل الحلقة بمحامل أو أختام أو تروس أو هياكل أو وصلات فلنجات مثبتة بالمسامير تتطلب محاذاة موثوقة.
ينبغي لموظفي الجودة مع ذلك تأكيد الاستقامة والاستدارة والتمركز وتوزيع سمك الجدار وبدل التشغيل الآلي بعد الطرق والمعالجة الحرارية.
والفرق الرئيسي هو أن هذه الفحوصات تتناول المكوّن باعتباره قطعة مطروقة مستمرة، بدلاً من التعويض عن سلوك تجميعة ملحومة.
يدعم مسار العملية المستقر دراسات قدرة أكثر موثوقية، ويمكن أن يقلل عبء الفحص المرتبط بمعايير قبول اللحامات الفردية.
لماذا يدعم استمرارية المادة أداءً أكثر قابلية للتنبؤ
لا تعتمد السلامة التشغيلية على القوة الاسمية العالية فحسب، بل تعتمد أيضاً على الأداء القابل للتنبؤ من دفعة مكونات إلى أخرى.
قد تشتمل الحلقات المصنعة بالتجميع على مادة أساسية ومعدن حشو ومادة متأثرة بالحرارة، ولكل منها هياكل مجهرية وخواص موضعية مختلفة محتملة.
تقلل استمرارية المادة في الحلقة السلسة هذه الانتقالات وتمنح المهندسين أساساً أكثر اتساقاً لاختيار المواد وتأهيلها.
ويكتسب ذلك أهمية خاصة عندما تكون المتانة في درجات الحرارة المنخفضة أو الاستقرار في درجات الحرارة المرتفعة أو مقاومة التآكل أو الصلادة المضبوطة مطلوبة.
فعلى سبيل المثال، يجب أن تتحمل مكونات علبة تروس توربينات الرياح عزماً متذبذباً واهتزازات وتعرضاً للطقس وفترات صيانة طويلة.
يمكن أن تواجه المعدات البحرية تآكل المياه المالحة وأحمال الصدمات ومحدودية الوصول للفحص أو الاستبدال أثناء التشغيل.
تتطلب أنظمة نقل الحركة في السيارات والمركبات التجارية متانة قابلة للتكرار عند أحجام إنتاج عالية، وغالباً تحت قيود الوزن والتكلفة.
في كل حالة، لا تضمن الحلقة السلسة الملاءمة بمفردها. إذ تبقى درجة الفولاذ والنظافة والمعالجة الحرارية والتشغيل الآلي النهائي عوامل حاسمة.
ومع ذلك، فإن إزالة الوصلة الملحومة تقلل متغيراً كان سيتعين التحقق منه بصورة متكررة من خلال التأهيل ومراقبة الإنتاج.
وهذا يجعل البناء السلس جذاباً بصفة خاصة عندما تشمل عواقب الفشل حوادث سلامة أو التزامات ضمان أو توقفات غير مخططة أو إصلاحات ميدانية مكلفة.
تخطيط الفحص: ما الذي ينبغي لفرق الجودة التحقق منه
ينبغي دعم التحول إلى تشكيل الحلقات بالدرفلة السلسة باستراتيجية فحص تتحقق من سلامة المادة والمتطلبات الوظيفية معاً.
ابدأ بتتبع موثق من رقم صهرة المادة الخام مروراً بالطرق والمعالجة الحرارية والتشغيل الآلي والفحص النهائي والشحن.
ينبغي أن تؤكد شهادات المواد التركيب الكيميائي والخواص الميكانيكية وحالة المعالجة الحرارية والمعايير المعمول بها أو مواصفات العميل.
غالباً ما يكون الاختبار بالموجات فوق الصوتية مفيداً لتحديد الانقطاعات الداخلية، ولا سيما في الحلقات الأكبر أو المكونات المخصصة للخدمة الحرجة.
يمكن لفحص الجسيمات المغناطيسية أن يساعد في تحديد التشققات السطحية والقريبة من السطح في المواد الفيرومغناطيسية بعد إعداد السطح المناسب.
بالنسبة للسبائك غير المغناطيسية، يمكن اختيار فحص السوائل المتغلغلة الملونة عند وجود قلق بشأن العيوب المفتوحة على السطح وحين تسمح تشطيبات السطح بالاختبار.
ينبغي أن يغطي الفحص البُعدي القطر الخارجي والقطر الداخلي والارتفاع وسمك الجدار والاستدارة والاستواء وعلاقات المراجع الحرجة.
عندما تُشغّل الحلقة آلياً لتصبح جزءاً متعلقاً بالتروس، تحقق من بدلات التشغيل الآلي وتوزيع المواد قبل بدء العمليات اللاحقة المكلفة.
ينبغي أن تراجع عمليات تدقيق العملية أيضاً التحكم في التسخين ونسبة التشوه ومعلمات الدرفلة وممارسات التقسية أو التبريد وسجلات أفران المعالجة الحرارية.
تأتي نتائج الجودة الموثوقة من نظام إنتاج مضبوط، وليس بمجرد وصف المكوّن بأنه سلس أو مطروق.
أسئلة يجب طرحها قبل تحديد حلقة مطروقة سلسة
أولاً، أكد ما إذا كانت هندسة الجزء ونطاق القطر وسمك الجدار والسبيكة والحجم السنوي مناسبة لإنتاج الحلقات المدرفلة.
قد تتطلب الأجزاء الصغيرة جداً أو الرفيعة للغاية أو غير المنتظمة بدرجة كبيرة أو منخفضة الحجم مسار تصنيع مختلفاً لأسباب تقنية أو اقتصادية.
بعد ذلك، حدد بيئة الخدمة الفعلية بدلاً من الاعتماد فقط على تسمية عامة للمادة أو وصف تاريخي للجزء.
اسأل عن الأحمال التي ستتعرض لها الحلقة، وعدد مرات حدوثها، وأماكن نشوء الإجهادات القصوى، ونمط الفشل غير المقبول.
وضح ما إذا كان المكوّن يتطلب بيانات كلال أو متانة صدم أو حدود صلادة أو حماية من التآكل أو اختباراً غير إتلافي أو وثائق خاصة.
حدد حالة التشغيل الآلي النهائي لأن التشغيل الآلي قد يكشف مواد تحت سطحية ويغير تشطيب السطح ويؤثر في الاستقرار البُعدي بعد المعالجة الحرارية.
راجع أيضاً قدرة المورد على الحفاظ على الاتساق عبر الدفعات، بما في ذلك التحكم في الأدوات وأنظمة القياس والمعايرة وإجراءات الإجراءات التصحيحية.
بالنسبة لمكونات مثلمطروقات الفلنجات، تستحق ظروف الواجهة اهتماماً خاصاً.
يمكن لأنماط ثقوب المسامير وأسطح الإحكام وسمك الفلنجة والانحراف ومسارات انتقال الحمل أن تؤثر في مدى تحقق مزايا الطرق أثناء التشغيل.
تربط المواصفة القوية بين سلامة المادة والهندسة وقبول الفحص ودورة التشغيل الفعلية بدلاً من التعامل معها كقرارات منفصلة.
أين تحقق الحلقات السلسة أكبر خفض للمخاطر
توجد القيمة الأكبر عادة في التطبيقات التي يتعرض فيها المكوّن الحلقي لتحميل دوري مرتفع أو تكون فيها تكاليف الاستبدال كبيرة.
تعد حلقات علب تروس طاقة الرياح والمكونات المتعلقة بالمحامل وعناصر نقل الحركة وأجزاء المخفضات مرشحات شائعة لأنها تعمل تحت تغيرات متكررة في العزم.
يمكن أن تستفيد الآلات البحرية أيضاً عندما تكون الموثوقية ضرورية ويكون الوصول للإصلاح صعباً أو متأخراً أو معطلاً للتشغيل.
قد تستخدم نواقل الحركة الصناعية والآلات الثقيلة ومعدات الأتمتة الحلقات المطروقة حيث تدعم الهندسة المستقرة وعمر الكلال الطويل أهداف وقت التشغيل.
تتطلب تطبيقات السيارات تحليلاً دقيقاً للتكلفة، لكن الطرق عالي الحجم يمكن أن يوفر في المواد ويقلل أعمال التشطيب في التصاميم المناسبة.
يمكن لمسارات الطرق الدقيق أيضاً أن تدعم إنتاج الشكل شبه النهائي، مما يقلل بدل التشغيل الآلي ويحافظ على المادة الخام مقارنة بالطرق التقليدية.
بالنسبة لفرق المشتريات والسلامة، فإن المقارنة ذات الصلة ليست ببساطة بين المطروق والملحوم، بل هي المخاطر والتكلفة الإجمالية طوال دورة الحياة.
ضع في الاعتبار متطلبات الفحص ومخاطر الخردة وقابلية الإصلاح ومدة الإنتاج واستخدام الطاقة وعواقب الضمان والأثر المالي لفشل ميداني.
قد لا يمثل سعر الشراء الأقل لتجميعة ملحومة تكلفة إجمالية أقل عند احتساب مخاطر التأهيل والفحص والتشغيل.
وعلى العكس، ينبغي اختيار الطرق السلس لأنه يتناسب مع متطلبات الخدمة، وليس لأنه يُفترض أنه الأفضل عالمياً لكل هندسة حلقية.
بناء قرار عملي لتأهيل المورد
ينبغي أن يجمع تأهيل المورد بين الوثائق التقنية والأدلة المباشرة على قدرة المصنع على تحقيق مستوى الأداء المطلوب بصورة متكررة.
راجع معدات التصنيع وتدفق العملية وموظفي الجودة وممارسات المعايرة وطرق الاختبار وخطط التحكم لعائلات المنتجات المماثلة.
اطلب تقارير فحص تمثيلية وشهادات مواد وسجلات اختبار غير إتلافي وبيانات القدرة البُعدية من دفعات إنتاج سابقة.
بالنسبة للمكونات الحرجة، أجرِ اعتماد القطعة الأولى وحدد متطلبات واضحة للتحكم في الانحرافات ومعالجة التنازلات ووقت الاستجابة للإجراءات التصحيحية.
من المفيد أيضاً مراجعة كيفية تحكم المورد في العمليات المتعاقد عليها من الباطن، مثل المعالجة الحرارية والاختبار والطلاء أو التشغيل الآلي المتخصص.
ينبغي أن يكون الشريك المؤهل قادراً على شرح المعلمات التي يتم التحكم بها وسبب أهميتها وكيفية احتواء المواد غير المطابقة.
غالباً ما يحتاج المصنعون الذين يخدمون أسواق السيارات وطاقة الرياح ونقل الحركة الميكانيكي والقطاع البحري إلى قدرات مرنة عبر مراحل الطرق والتشغيل الآلي.
يمكن للإنتاج المتكامل أن يقلل مخاطر التسليم بين المراحل لأن أبعاد الطرق وسلوك المعالجة الحرارية ومتطلبات التشغيل الآلي تُنسق ضمن سلسلة عملية واحدة.
ينبغي لمديري الجودة والسلامة إعطاء الأولوية للشفافية والتتبع وقابلية التكرار بدلاً من الادعاءات العامة المتعلقة بالقوة أو الطاقة الإنتاجية.
الهدف هو مكوّن حلقي ذي سلامة متحقق منها وخواص مستقرة وسجل عملية يدعم قرارات الإفراج الواثقة.
الخلاصة: أزل الدرزة، ثم تحكم في العملية بأكملها
تقلل عملية تشكيل الحلقات بالدرفلة السلسة مخاطر الأعطال المرتبطة باللحام بإزالة الوصلة التي قد تتركز عندها عيوب الانصهار وتباين المنطقة المتأثرة بالحرارة والإجهادات المتبقية.
يمكن لتدفق الحبيبات المستمر وبنية المادة الأكثر تجانساً أن يحسنا مقاومة الكلال وتوزيع الأحمال والاتساق في التطبيقات الحلقية الشاقة.
بالنسبة لمديري مراقبة الجودة والسلامة، لا تتمثل الفائدة الرئيسية في وعد مبسط بانعدام العيوب أو بعمر خدمة غير محدود.
بل تتمثل في القدرة على إزالة متغير فشل مهم، مع تطبيق تحكم أوضح في جودة المواد وسلامة الطرق والمعالجة الحرارية والأبعاد.
يأتي أفضل قرار من مواءمة العملية مع الأحمال الفعلية وعواقب الفشل والهندسة ومتطلبات الفحص والتكلفة الإجمالية طوال دورة الحياة.
عندما تشير هذه العوامل إلى هيكل حلقي مستمر، توفر عملية تشكيل الحلقات بالدرفلة السلسة مساراً عملياً وقابلاً للتبرير لخفض المخاطر المرتبطة باللحام.
يرجى ترك رسالة لنا