



المنشورات ذات الصلة
رسالة عبر الإنترنت
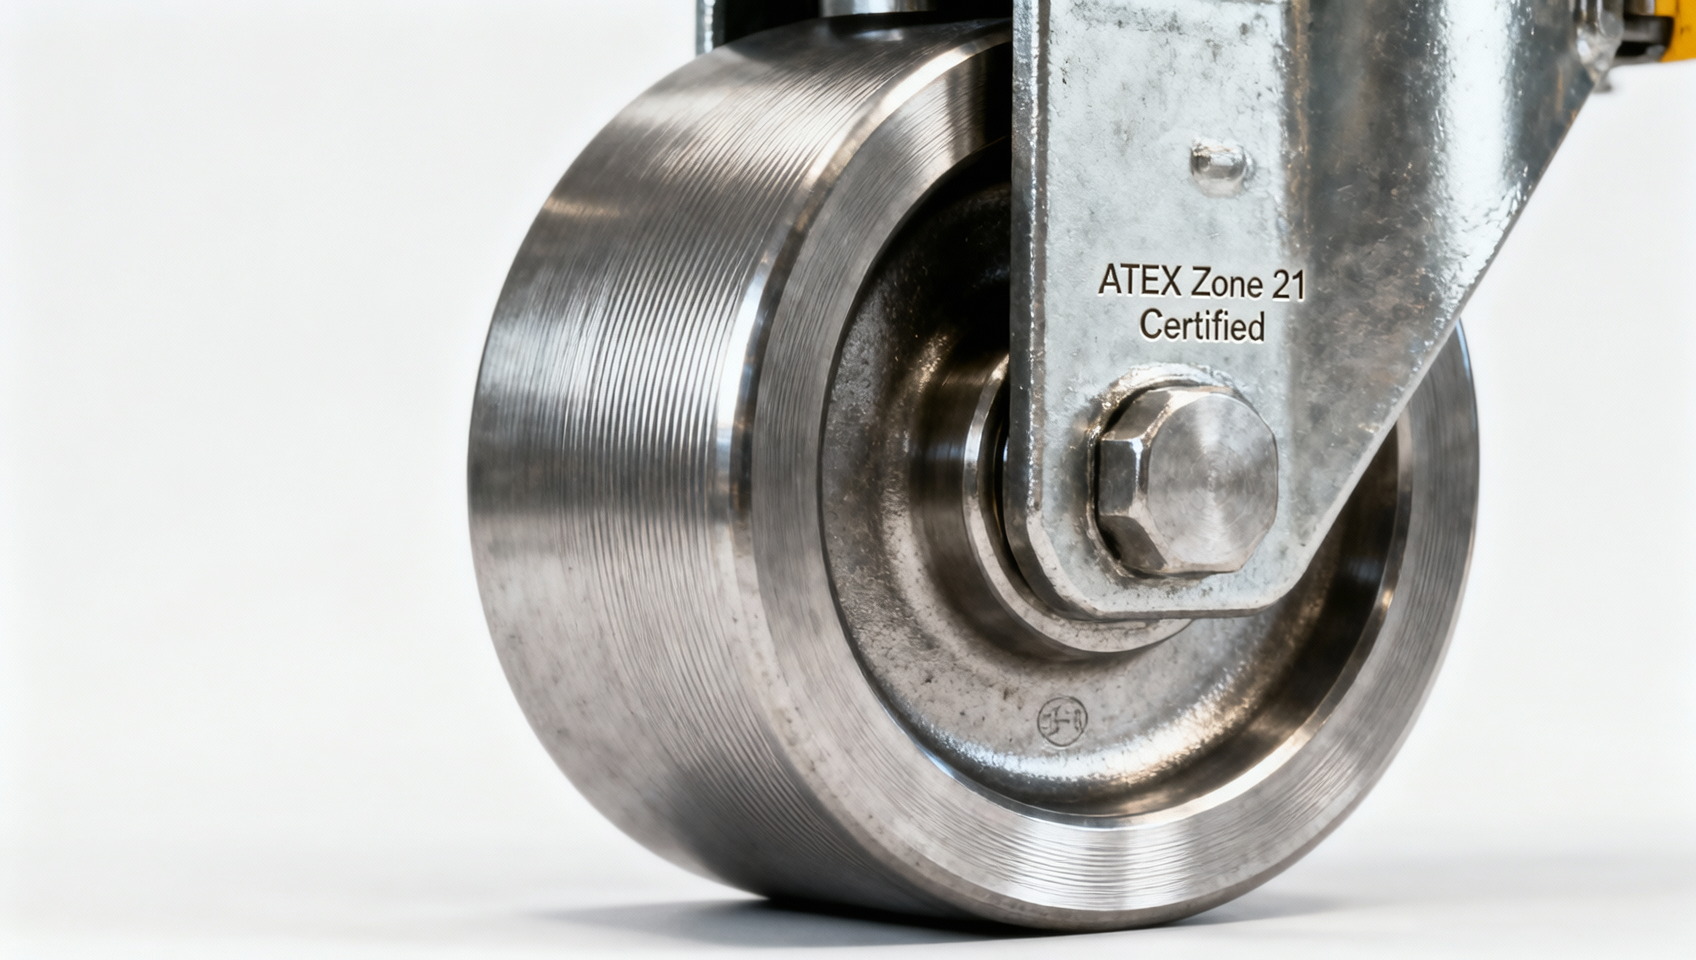
لماذا تتطلب عجلات عربة الرافعة العلوية في الأجواء القابلة للانفجار أكثر من مجرد القوة
في المصانع الكيميائية، وصوامع الحبوب، ومنشآت خلط الطلاء، وخطوط تصنيع الأدوية—أو أي موقع قد تتراكم فيه الغازات أو الأبخرة أو الضبابات القابلة للاشتعال أو الغبار القابل للاحتراق—لا تكون الرافعة العلوية مجرد معدات لمناولة المواد، بل تمثل مصدرًا محتملاً للاشتعال. ومن أكثر مكوناتها التي يتم التغاضي عنها؟ عجلات العربة.
على خلاف البيئات الصناعية القياسية، تتطلب الأجواء القابلة للانفجار تقييم كل واجهة ميكانيكية من حيث توليد الشرر وارتفاع درجة حرارة السطح والتفريغ الكهروستاتيكي. ويشمل ذلك نقطة التلامس بين العجلة والسكة—حيث يمكن أن يسهم الاحتكاك والصدم والتشوه في إطلاق الطاقة. إن اختيارعجلات عربة الرافعة العلوية هنا لا يتعلق بسعة التحميل وحدها، بل بما إذا كانت المادة والهندسة وعملية التصنيع تفي بحدود السلامة الجوهرية الصارمة التي تحددها ATEX.
ATEX ليست شهادة يمكن «إضافتها» — بل هي مدمجة في العجلة
ينطبق توجيه ATEX 2014/34/EU على المعدات المخصصة للاستخدام في الأجواء التي يحتمل أن تكون قابلة للانفجار. وبالنسبة لعجلات العربة، تندرج المطابقة ضمن الفئة 2 (للمنطقة 1/21) أو الفئة 1 (للمنطقة 0/20)، حسب مستوى الحماية المطلوب. ولكن الأهم: لا تصدّق ATEX المكونات الفردية بمعزل عن غيرها، بل تصدّقالتجميعة الكاملة—العجلة والمحور وبيت المحمل ومستلزمات التثبيت—كنظام مصمم لمنع الاشتعال.
وهذا يعني أن مادة العجلة ليست مجرد مادة «مفضلة» — بل تخضع لقيود. فالمعادن غير الحديدية مثل الألومنيوم أو المغنيسيوم محظورة تمامًا بسبب طاقة الشرر العالية ودرجة الاشتعال المنخفضة لديها. وحتى بعض أنواع الفولاذ المقاوم للصدأ تقع خارج الحدود المقبولة إذا كان تركيبها أو معالجتها الحرارية يسمحان بصلادة مفرطة أو ترسيب كربيدات في البنية المجهرية. وتلزم المواصفة الأوروبية EN 13463-1 بأن تكون صلادة برينل للأجزاء المعدنية الملامسة للسكك لا تزيد على 250 HB—وهذا مجرد نقطة البداية.
كما أن تشطيب السطح مهم أيضًا. فقد تحتفظ العجلة المشغّلة آليًا ولكن غير المصقولة بنتوءات مجهرية أو علامات أدوات تركز الإجهاد أثناء التدحرج، مما يزيد درجة الحرارة الموضعية أو يبدأ شرارات مجهرية. ولهذا السبب، يُحدد التشكيل بالدقة على نحو متزايد بدلًا من السباكة أو التشغيل الخشن: إذ يوفر تدفقًا متسقًا للحبيبات وتفاوتات أدق وأشكالًا شبه نهائية أكثر نعومة بطبيعتها، مما يقلل مخاطر التشطيب بعد التشكيل.
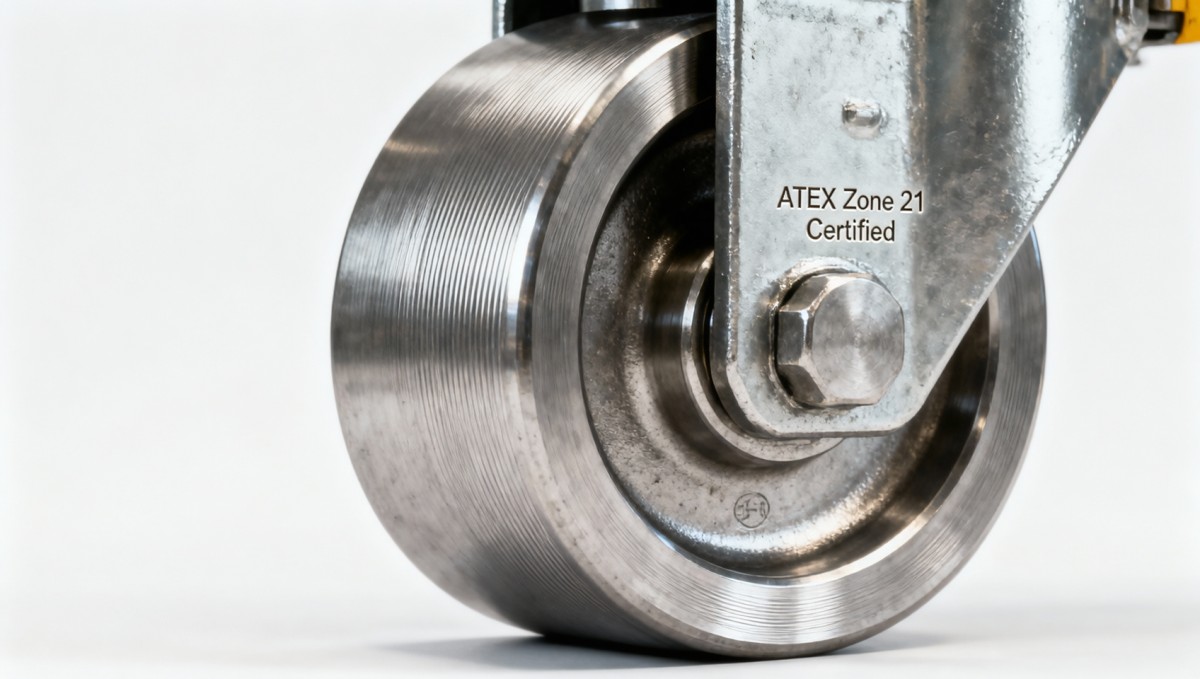
قيود المواد: ليست جميع أنواع الفولاذ المقاوم للصدأ متساوية
غالبًا ما يُفترض أن الفولاذ المقاوم للصدأ «آمن» في المناطق الخطرة، لكن هذا مضلل. فالدرجات الأوستنيتية مثل 304 أو 316 شائعة—ولكن فقط عند التحقق من سلوكها غير المولّد للشرر وفق EN 13821 (التي تحل محل BS 5502 Part 11 الأقدم). وحتى في هذه الحالة، تعتمد الشهادة على إمكانية التتبع: التركيب الكيميائي الدقيق للصهرة، ودورة المعالجة الحرارية الموثقة، والتحقق من الصلادة في نقاط متعددة على امتداد الجزء النهائي.
فعلى سبيل المثال، يمكن أن يرفع المحتوى الكربوني المرتفع في الفولاذ المقاوم للصدأ—حتى ضمن المواصفة الاسمية—الصلادة إلى ما يتجاوز 250 HB بعد التقسية. وبالمثل، قد يترك التلدين غير السليم إجهادات متبقية تسرّع التسخين الناتج عن التآكل. ولهذا السبب لا يكتفي المصنعون الرائدون باختبار العينات، بل يضبطون السلسلة المعدنية بأكملها: من توريد الكتل الخام إلى الفحص النهائي للأبعاد.
تطبق شركة لياوتشنغ جيوتشينغ لقطع غيار السيارات المحدودة، التي تأسست عام 2015 وتركز على التشكيل الدقيق لمكونات التروس عالية القوة المستخدمة في تطبيقات السيارات وطاقة الرياح والتطبيقات البحرية، الانضباط ذاته على الحلقات الهيكلية المطروقة المستخدمة في التجميعات الدوارة الحرجة للسلامة. ويتم إنتاجخام الحلقة المطروقة من الفولاذ المقاوم للصدأ في بيئة ورشة عمل محكومة مع إمكانية تتبع كاملة—بدءًا من سجلات دفعات الأفران ووصولًا إلى تقارير الاختبارات بالموجات فوق الصوتية—لضمان الاتساق حيث قد يضر التباين بسلامة ATEX.
التشكيل مقابل التشغيل الآلي: لماذا تهم الهندسة وتدفق الحبيبات
لا تبدو العجلة المطروقة أقوى فحسب، بل تتصرف بشكل مختلف تحت الأحمال الديناميكية. إذ يتوافق تدفق الحبيبات الاتجاهي مع مسارات الإجهاد في العجلة، مما يحسن مقاومة التعب ويقلل خطر انتشار الشقوق المجهرية أثناء الصدمات المتكررة مع السكة. وعلى النقيض، تكون حبيبات العجلة المشغلة آليًا والمقطوعة من قضيب خام متعامدة مع سطح المداس—مما يخلق مستويات قص ضعيفة يمكن أن تبدأ التقشر أو السخونة الموضعية.
ويصبح هذا التمييز حاسمًا في تطبيقات المنطقة 21 (الغبار القابل للاحتراق)، حيث إن حتى التدهور البسيط للعجلة يمكن أن يولد جسيمات معدنية دقيقة—وهي بحد ذاتها خطر اشتعال ثانوي. ويقلل التشكيل الدقيق من إزالة المواد، محافظًا على استمرارية الحبيبات ومزيلًا الحاجة إلى التجليخ المكثف الذي قد يعيد إدخال عيوب سطحية.
تدمج ورشة المعالجة الميكانيكية التابعة لجيوتشينغ، والتي تبلغ مساحتها 6,000 متر مربع، محطات خراطة CNC أوتوماتيكية وتشطيب للأسطح مُعايرة لتحقيق قيم Ra قابلة للتكرار أقل من 0.8 µm—ضمن توصيات خشونة السطح المعتادة في ATEX للمكونات غير المولدة للشرر. ويضم فريق الجودة لديها ثمانية مفتشين مدربين خصيصًا على استقرار الأبعاد ورسم خرائط الصلادة والتعرف البصري على العيوب، وليس فقط فحوصات القبول/الرفض.
ما الذي ينبغي لمديري السلامة التحقق منه—قبل الشراء
لا تعتمد فقط على شهادة ATEX الخاصة بالمورد. اطلب ما يلي:
- تقارير اختبار المواد الكاملة (MTRs) التي توضح المحتوى الفعلي من الكربون والكبريت والكروم، وليس مجرد تسمية الدرجة
- التحقق من الصلادة عبر ثلاث مناطق: المداس والحافة والمحور—مع قياس كل منها وفق EN ISO 6506-1
- دليل على اختبار عدم توليد الشرر وفق الملحق A من EN 13821 (اختبار شرر الصدم باستخدام مطرقة معيارية)
- توثيق معلمات المعالجة الحرارية—بما في ذلك زمن المكوث ومعدل التبريد وتخفيف الإجهاد بعد المعالجة
- إمكانية التتبع إلى أرقام دفعات إنتاج محددة، وليس مجرد عبارات «معتمدة للدفعة»
تأكد أيضًا مما إذا كانت العجلة تُورد كوحدة كاملة مُجمعة مسبقًا—بما في ذلك المحامل والأختام والمحور—ومعتمدة معًا. إن تركيب عجلات معتمدة على محاور أو بيوت غير معتمدة يلغي ادعاء ATEX. لا يتعلق الأمر بإلقاء اللوم، بل بتحديد الحدود.
فكرة أخيرة: تبدأ المطابقة باختيار المادة—لكنها تنتهي بانضباط العملية
لا توجد «عجلة ATEX» عالمية. توجد فقط العجلة المناسبة لتصنيف منطقتك وملف السكة وطيف الأحمال ونظام الصيانة لديك. وما يجعل الحل متينًا ليس السبيكة وحدها، بل مدى اتساق تصنيعها وشمولية اختبارها وشفافية توثيق خصائصها.
إذا كانت منشأتك تتعامل مع المذيبات أو المساحيق أو تدفقات عمليات غنية بالهيدروجين، وكانت عجلات العربة الحالية لديك تفتقر إلى سجلات معدنية كاملة قابلة للتتبع—أو إذا كانت موردة من موردين للأغراض العامة دون بروتوكولات تحقق مخصصة للمناطق الخطرة—فإن الخطوة التالية ليست مجرد مراجعة للمواصفات. بل هي نظرة أعمق إلى سلسلة التوريد: من يضبط الحرارة، ومن يتحقق من الحبيبات، ومن يتحمل مسؤولية تقرير اختبار الشرر.
يرجى ترك رسالة لنا