



المنشورات ذات الصلة
رسالة عبر الإنترنت
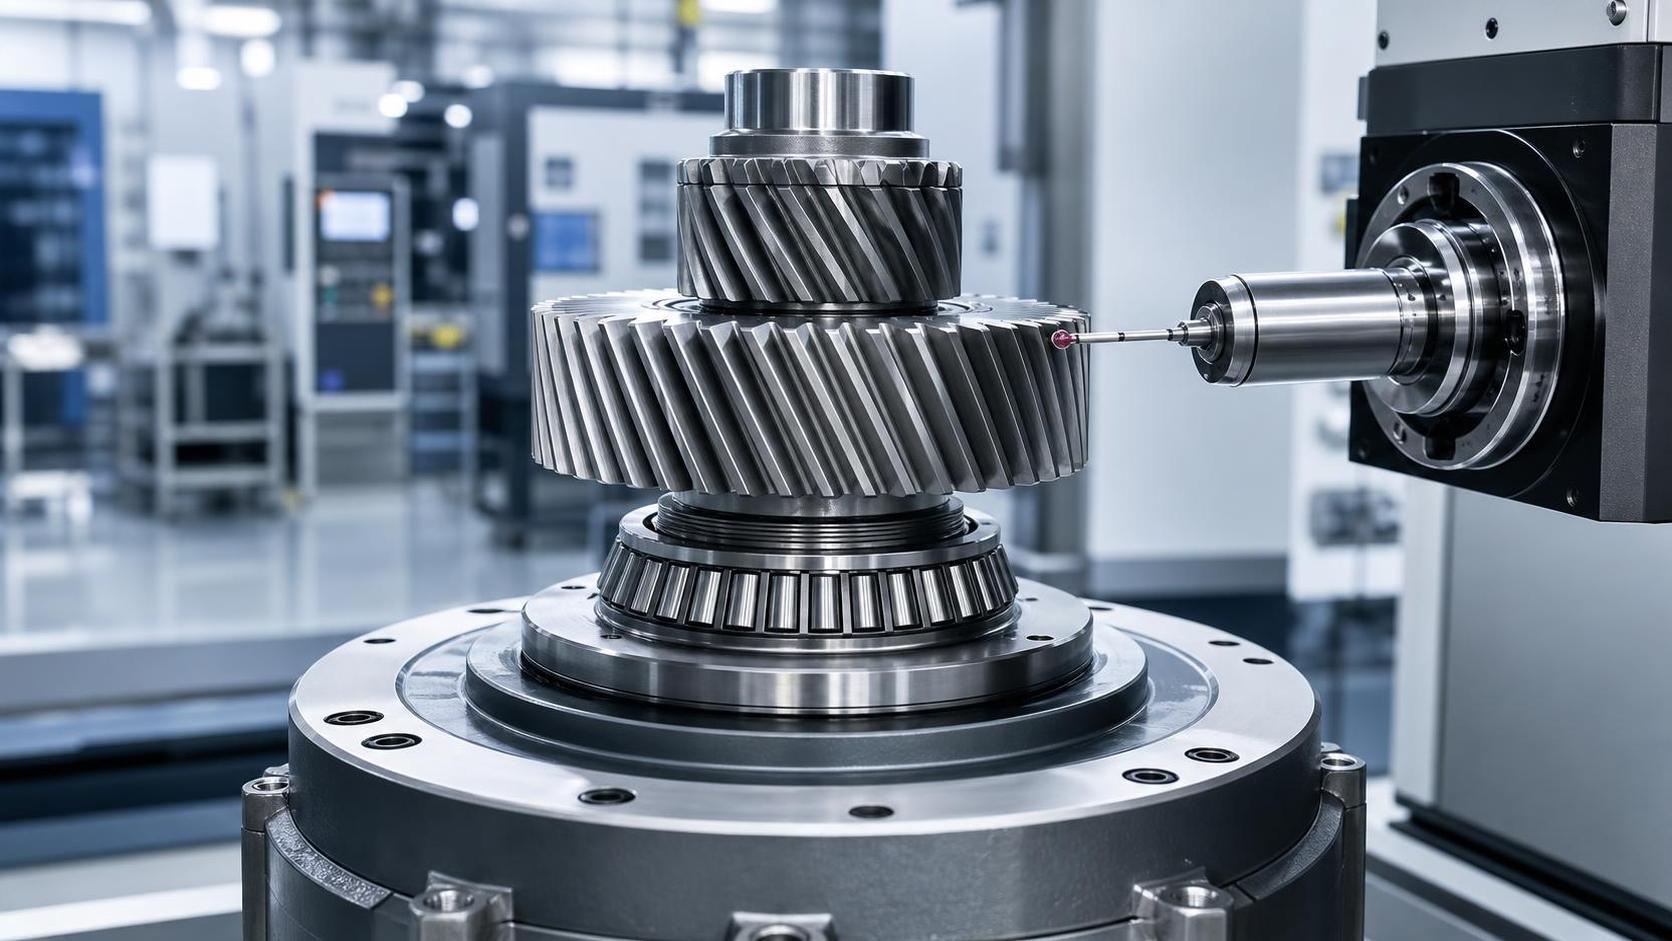
الدقة متطلبٌ للنظام وليست رقمًا واحدًا
في معدات التحكم بالحركة، غالبًا ما تُناقش دقة التروس كما لو كانت مواصفة شراء بسيطة: اختر درجة أدق، واحصل على حركة أفضل. هذا الافتراض غير مكتمل. فقد يفي الترس بتفاوت صارم لملف السن، ومع ذلك يتسبب في خطأ في التموضع، أو ضوضاء نغمية، أو عزم غير منتظم، أو تآكل مبكر للمحامل، أو صعوبة في التجميع إذا لم يتم التحكم في الانحراف الحلزوني، والخطوة، واللامركزية، وتشوهات المعالجة الحرارية، وظروف التعشيق كنظام متكامل.
بالنسبة للمقيّمين الفنيين، لا يتمثل السؤال المحوري في ما إذا كانت التروس الدقيقة «عالية الدقة»، بل في تحديد الأخطاء الهندسية التي ستؤثر فعليًا في الحركة المطلوبة للآلة، وقدرة التحميل، والسلوك الصوتي، وعمر الخدمة، والتكلفة. وتختلف الإجابة الصحيحة بوضوح بين طاولة الفهرسة، ومحور الروبوت الصناعي، ومخفض المؤازرة، وخط التعبئة والتغليف، ومحرك مساعد لعلبة تروس توربين الرياح، وآلية تقليدية لنقل القدرة.
توفر معايير مثل ISO 1328 لغة مشتركة لدقة التروس الأسطوانية، بينما تُستخدم معايير AGMA بكثرة في وثائق الهندسة والمشتريات في أمريكا الشمالية. تتيح هذه الأنظمة إجراء المقارنات، لكنها لا تلغي الحاجة إلى تفسير التطبيق. ففئة الدقة هي إطار حدود للانحرافات المقاسة؛ وليست، في حد ذاتها، ضمانًا لأداء النقل بعد التركيب.
ابدأ بوظيفة الحركة
قبل تحديد درجة الترس، ينبغي للمقيّمين تحديد كيفية مشاركة مجموعة التروس في الآلة. هل تنقل القدرة أساسًا بسرعة ثابتة؟ هل تحوّل دوران محرك مؤازر إلى تموضع زاوي متكرر؟ هل تعكس الاتجاه بصورة متكررة؟ هل سيعمل المشغلون بالقرب منها في بيئة حساسة للضوضاء؟ هل يُتوقع من المعدات العمل باستمرار تحت حمل متغير؟ تحدد هذه الأسئلة مصادر الخطأ التي تستحق أشد مستويات التحكم.
فعلى سبيل المثال، قد يتحمل محرك ناقل تغيرًا معتدلًا في النقل إذا تمت معالجة استقرار السرعة في موضع آخر ولم تكن العملية حساسة لانحرافات موضعية صغيرة. أما وحدة الفهرسة الدوارة فتختلف عن ذلك: إذ يمكن أن يتحول خطأ الخطوة التراكمي إلى خطأ فهرسة مباشر، بينما قد يتحد الخلوص، ومرونة العمود، وخطأ المخفض ليشكلوا إجماليًا غير مقبول لميزانية التموضع. وفي مشغل عالي السرعة، قد يكون لتغير الانحراف الحلزوني وجودة شكل السن تأثير أكبر في إثارة التعشيق والضوضاء المسموعة من درجة إجمالية تبدو مثيرة للإعجاب اسميًا.
لذلك ينبغي صياغة الهدف الهندسي بمصطلحات وظيفية قبل تحويله إلى مواصفة للترس. وتشمل العبارات المفيدة ما يلي:
- أقصى خطأ زاوي مسموح به في نقل الحركة عند المخرج.
- متطلب التكرارية بعد عكس الاتجاه، بما في ذلك تأثير الخلوص والانحراف الالتوائي.
- تموج العزم أو تغير السرعة المسموح به عبر نطاق التشغيل.
- هدف الضوضاء عند سرعة وحمل وتكوين تركيب ومسافة قياس محددة.
- العمر المطلوب في ظل دورة التشغيل الفعلية، وحالة التزييت، والبيئة المحيطة.
- قيود التجميع، بما في ذلك تفاوت المسافة بين المركزين، وخلوص المحامل، ولا مركزية العمود، وصلابة الهيكل.
ومن دون هذه البداية الوظيفية، قد يصبح تحديد درجة دقة صارمة جدًا بديلًا مكلفًا للحكم الهندسي.
ما الذي تؤثر فيه مصطلحات الدقة الرئيسية فعليًا
بالنسبة للتروس الأسطوانية ذات منحنى الإنفولوت، يواجه المقيّمون عادة انحراف الملف، وانحراف الخط الحلزوني، وانحراف الخطوة، واللامركزية الشعاعية. ترتبط هذه القيم ببعضها، لكنها تؤثر في سلوك الآلة بطرق مختلفة. وقد يترك الرسم الذي يطلب فقط «دقة عالية» أو تعيين درجة منفرد مساحة كبيرة لسوء الفهم بين المشتري، ومصنّع التروس، وفريق الفحص.
تستحق دقة الملف الاهتمام لأن شكل الإنفولوت يحكم كيفية تطور التلامس عند تعشيق الأسنان. ومع ذلك، قد يؤدي ترس ذو ملف مقاس ممتاز أداءً ضعيفًا إذا ركّز خطؤه الحلزوني الحمل قرب إحدى حواف الوجه. ويكتسب ذلك أهمية خاصة في التروس الحلزونية، والتطبيقات ذات الوجه العريض، والتجميعات التي تنحرف فيها الأعمدة تحت العزم. وعمليًا، قد يكون التعديل المتحكم به للخط الحلزوني أكثر قيمة من مجرد السعي وراء تفاوت أكثر صرامة لخط حلزوني غير معدل.
تُعد أخطاء الخطوة مهمة بوجه خاص عندما يحتاج نظام التحكم بالحركة إلى نقل دوراني يمكن التنبؤ به. يساهم انحراف الخطوة المفردة في تغير موضعي في التعشيق، بينما قد يؤثر انحراف الخطوة التراكمي في العلاقة الزاوية عبر عدد أكبر من الأسنان. ومع ذلك، لا ينبغي تفسير تقرير قياس الترس على أنه شهادة تموضع كاملة. إذ تدخل دقة المشفر، والتحكم بالمحرك، وبنية المخفض، ومرونة المحامل، والوصلات، واللامركزية في التجميع، والسلوك الحراري جميعها ضمن سلسلة الخطأ النهائية.
غالبًا ما يُستهان باللامركزية لأنها قد تُعامل كنتيجة فحص ثانوية. في آلة حقيقية، يمكن للامركزية الشعاعية أن تولد إثارة مرة واحدة لكل دورة، وأن تغيّر الخلوص الفعال، وأن تعقّد تشخيص الاهتزازات. وتزداد أهميتها عندما يُركب الترس مباشرة على عمود أو عندما لا يتم التحكم في مرجع الترس ومرجع التركيب بمنطق الإنتاج نفسه.
تحتاج درجات ISO وAGMA إلى سياق، لا إلى تحويل عابر
يُستخدم ISO 1328 على نطاق واسع لتعريف فئات الدقة للتروس الأسطوانية، بما في ذلك الانحرافات المتعلقة بالملف والخط الحلزوني والخطوة واللامركزية. وتشير أرقام الجودة الأقل في ISO عمومًا إلى انحرافات مسموح بها أكثر صرامة. تستخدم وثائق AGMA ترقيمًا وبنية تقييم مختلفين. ومن المغري تحويل تعيين أحدهما مباشرة إلى الآخر، لكن التكافؤ في سطر واحد قد يكون مضللًا، لأن المعايير قد تستخدم شروطًا مرجعية، ومعلمات، وطرق حساب، واتفاقيات تفسير مختلفة.
تحدد المواصفة المتينة إصدار المعيار المطبق، ونوع الترس، والهندسة الاسمية، وظروف القياس، والمعلمات الفردية الخاضعة للتحكم، وأساس القبول. وينبغي لها أيضًا توضيح ما إذا كانت الدرجة المذكورة تنطبق قبل المعالجة الحرارية أو بعدها، أو بعد الجلخ، أو على الجزء النهائي المورّد للتجميع. ويمكن لدرجة مكتوبة من دون هذا السياق أن تصبح مصدرًا للنزاعات بدلًا من أن تكون حلًا لها.
بالنسبة للتطبيقات الحرجة، ينبغي أن يتجنب الرسم أو مواصفة الشراء الاعتماد فقط على تعيين فئة شامل. وغالبًا ما يكون من الأفضل ذكر الدرجة كخط أساس ثم إضافة المتطلبات الوظيفية عند الحاجة: أقصى لامركزية مسموح بها بالنسبة إلى مرجع ثقب محدد، وتعديل متحكم به للسطح الجانبي للسن، ونطاق الخلوص عند مسافة محددة بين المركزين، ونمط التلامس المطلوب، والتشطيب السطحي، ونطاق الصلادة، وخطة أخذ عينات الفحص.
ينبغي للفرق الفنية أيضًا التمييز بين دقة الترس وتصنيف متانته. تتناول ISO 6336 وطرق تصنيف التروس لدى AGMA متانة انحناء جذر السن، وإجهاد التلامس، واعتبارات التصنيف ذات الصلة. فالترس المجلوخ بدقة ليس مناسبًا تلقائيًا لدورة تشغيل بعزم عالٍ، كما أن الكتلة المطروقة القوية ليست مناسبة تلقائيًا لمحرك تموضع منخفض الضوضاء. يجب تقييم الهندسة، وعلم المعادن، والمعالجة الحرارية، والتزييت، وصلابة النظام معًا.
متى تستحق الدرجة الأعلى التكلفة الإضافية
تكون الدقة الأكثر صرامة مبررة عادة عندما تكون أخطاء التروس ظاهرة مباشرة في العملية أو عندما تتضخم لتشكل خطرًا على مستوى النظام. وتشمل الحالات الشائعة رؤوس تروس مؤازرة عالية السرعة، ومفاصل روبوتية، وطاولات دوارة، ومعدات الطباعة والتحويل، ومعدات مناولة أشباه الموصلات أو الفحص، والمخفضات المدمجة التي توجد فيها كتلة هيكلية قليلة لتخميد الإثارة.
في هذه التطبيقات، قد لا تظهر الفائدة ببساطة في صورة «أسنان أدق». إذ يمكن للهندسة الأكثر تحكمًا أن تحسن اتساق التعشيق، وتقلل الإثارة الديناميكية، وتدعم ضبط تحكم أكثر استقرارًا، وتحد من إجهاد التلامس الموضعي، وتقلل التباين الذي يعقّد التجميع النهائي. كما يمكن أن تقلل الحاجة إلى الملاءمة التصحيحية، وهو أمر مهم عندما تجعل أحجام الإنتاج الاختيار أو الضبط اليدوي غير عملي.
ومع ذلك، لا ينبغي التعامل مع الدرجة الأكثر صرامة على أنها بوليصة تأمين شاملة. فإذا كان الهيكل يسمح بحركة المسافة بين المركزين، أو كانت مقاعد المحامل ضعيفة التراكز، أو كان عمود رفيع ينحني تحت الحمل، فقد يعمل ترس ممتاز خارج الظروف التي قيس فيها. وعندئذ ستظهر على الآلة أخطاء تبدو مرتبطة بالترس، رغم أن السبب الفعلي هو نظام النقل بعد التجميع.
وهذا أحد أسباب طلب المشترين ذوي الخبرة ليس فقط تقرير فحص الترس، بل أيضًا استراتيجية المراجع وأدلة قدرة العملية. ينبغي للمورّد أن يكون قادرًا على شرح علاقة الثقب، والأوجه، والسطوح الجانبية للأسنان، ومراجع الفحص بمراجع التجميع الوظيفية لدى العميل.
يمكن للمعالجة الحرارية أن تعيد تعريف قرار الدقة
بالنسبة لكثير من التروس الفولاذية، لا يتمثل تسلسل التصنيع الحاسم في القطع وحده، بل في القطع والمعالجة الحرارية والتشطيب النهائي. يمكن للكربنة، والتبريد السريع، والتقسية بالحث، والنتردة، أو المعالجات الأخرى تغيير هندسة الأسنان من خلال التشوه. ويتوقف الخطر على المادة، وهندسة الكتلة، وحجم السن، ومسار المعالجة الحرارية، والتثبيت، واتساق الدفعات.
لهذا السبب، ينبغي للمقيّمين طرح سؤال مباشر: ما الدقة التي يجب تحقيقها في حالة التشغيل النهائية؟ قد لا يحتفظ ترس مقطوع وفق تفاوت صارم قبل المعالجة الحرارية بهذه النتيجة بعدها. وعلى العكس، قد يكون تحديد الجلخ النهائي لكل سطح سن غير ضروري تقنيًا إذا كان التطبيق يقبل جودة مضبوطة بعد المعالجة تتحقق عبر عملية مستقرة للحدادة، والتشغيل الآلي، والمعالجة الحرارية.
قد تكون مسارات الشكل شبه النهائي والحدادة الدقيقة ذات صلة في هذه المرحلة. فمن خلال تقليل إزالة المواد وتحقيق هندسة أكثر اتساقًا للكتلة، قد تدعم كفاءة المواد وسلاسل عمليات أقصر لأشكال التروس المناسبة. وهي لا تلغي الحاجة إلى التشطيب عندما تكون دقة الأسنان أو حالة السطح المطلوبة صارمة، لكنها قد تغير توازن التكلفة والجودة. بالنسبة للتروس الخارجية البسيطة، ينبغي تقييم الترس المستقيم ليس فقط وفق بيان تفاوتاته النهائية، بل وفق المسار الكامل بدءًا من الكتلة المطروقة مرورًا بالتشغيل الآلي والتقسية والتشطيب والفحص النهائي.
تقارير الفحص: ما الذي ينبغي طلبه وما الذي ينبغي التدقيق فيه
لا يكون تقرير الترس مفيدًا إلا عندما يثبت الخصائص المهمة للتطبيق. فقد لا يعالج تقرير يعرض نتيجة تركيبية مواتية ولكنه يغفل انحراف الخط الحلزوني خطر التحميل على الحافة بشكل كافٍ. وبالمثل، لا يثبت تقرير من جزء واحد مفحوص اتساق الإنتاج لبرنامج إنتاج متسلسل.
بالنسبة لحزمة مشتريات متطلبة تقنيًا، ضع في الاعتبار طلب الأدلة التالية بما يتناسب مع مستوى المخاطر:
- الإشارة إلى معيار ISO أو AGMA المتفق عليه، بما في ذلك الإصدار وتعيين الجودة.
- نتائج مقاسة للملف والخط الحلزوني والخطوة واللامركزية، مع مراجع القياس المعلنة.
- متطلبات تلامس الأسنان أو نمط التلامس عندما يكون توزيع الحمل حاسمًا.
- قيم الخلوص عند مسافة المركز المحددة وحالة درجة الحرارة عند الاقتضاء.
- شهادة المادة والتحقق من المعالجة الحرارية، بما في ذلك الصلادة ومتطلبات عمق الطبقة الفعال عند الصلة.
- متطلبات سلامة السطح بعد الجلخ، لا سيما عندما قد تؤثر مخاوف حرق الجلخ أو الإجهادات المتبقية في أداء الكلال.
- فحص العينة الأولى، وتوقعات قدرة العملية، وقواعد أخذ العينات للإنتاج المتكرر.
تُعد طريقة الفحص مهمة بقدر أهمية الرقم المبلّغ عنه. إذ يكشف كل من مراكز قياس التروس، وفحوصات التركيب ثنائية الجانب، واختبارات التدحرج أحادية الجانب، والقياس الإحداثي، واختبار التجميع الوظيفي عن ظروف مختلفة. وينبغي أن يتفق المورد والمشتري على الطريقة التي تشكل مرجعية القبول، بدلًا من افتراض قابلية تبادل جميع نتائج الاختبارات.
أخطاء شائعة في المواصفات
من الأخطاء المتكررة تطبيق درجة الدقة نفسها على كل ترس في مجموعة نقل الحركة. فقد يحتاج ترس صغير يعمل بسرعة عالية إلى تحكم أكثر صرامة في السطح الجانبي واللامركزية من ترس متزاوج أبطأ، بينما قد تحكم مرحلة أخرى المتانة أو الخلوص أساسًا. إن تشديد متطلبات كل مكون بشكل موحد قد يضيف تكلفة من دون تحسين السلوك المحدِّد للنظام.
ومن الأخطاء الأخرى التعامل مع الخلوص بوصفه عيبًا مطلقًا. ففي أنظمة التموضع التي تعكس الاتجاه، يكون الخلوص المنخفض ذا قيمة، لكن الخلوص الصفري ليس مرغوبًا تلقائيًا. إذ تتطلب اختلافات التصنيع، وطبقة التزييت، والتمدد الحراري، وتفاوتات الهيكل، ودرجة حرارة التشغيل جميعها اعتبارات للخلوص. والهدف الصحيح هو نطاق خلوص متحكم به ومتوافق مع ميزانية الخطأ للآلة وبيئة التشغيل.
الخطأ الثالث هو تجاهل الهندسة الدقيقة. قد تسمح تحدبات الملف المقصودة، أو تحدبات الخط الحلزوني، أو تفريغ القمة، أو التعديلات الأخرى لمجموعة التروس بأن تحافظ على سلوك جيد عندما يؤدي العزم إلى انحراف الأعمدة والهياكل. ويمكن لهذه الميزات أن تجعل الهندسة المقاسة تبدو أقل «مثالية» مقارنة بإنفولوت نظري، مع تحقيق تلامس أفضل تحت الحمل وضوضاء أقل. والمقارنة ذات الصلة هي الأداء الوظيفي تحت الحمل المتوقع، لا المطابقة البصرية لشكل سن مثالي وحده.
حدّد الدرجة وفق المخاطر التي تتحملها فعليًا
تربط مواصفة الترس الأكثر قابلية للدفاع عن كل تفاوت بنمط فشل أو هدف أداء. شدد التحكم في الخط الحلزوني عندما يكون توزيع الحمل على الوجه والضوضاء معرضين للخطر. وشدد التحكم في الخطوة واللامركزية عندما يكون انتظام النقل الزاوي والتكرارية معرضين للخطر. وحدد تعديل السطح الجانبي عندما يكون الانحراف بعد التجميع كبيرًا. وحدد التحقق بعد المعالجة الحرارية عندما يمكن للتشوه أن يغير الهندسة النهائية. ثم تحقق من أن طريقة فحص المورد تستخدم المراجع والظروف نفسها المهمة في المنتج.
ينتج عن هذا النهج نتيجة أكثر فائدة من مجرد طلب أعلى درجة متاحة. ففي معدات التحكم بالحركة، تكون الدقة ذات قيمة عندما تزيل مصدرًا معروفًا لعدم اليقين. وحيث لا تفعل ذلك، قد يكون القرار الأفضل هو الاستثمار في صلابة الهيكل، أو ترتيب المحامل، أو التحكم في التزييت، أو الإدارة الحرارية، أو عملية تصنيع قادرة على الحفاظ باستمرار على الهندسة المطلوبة على نطاق الإنتاج.
يرجى ترك رسالة لنا