



المنشورات ذات الصلة
رسالة عبر الإنترنت
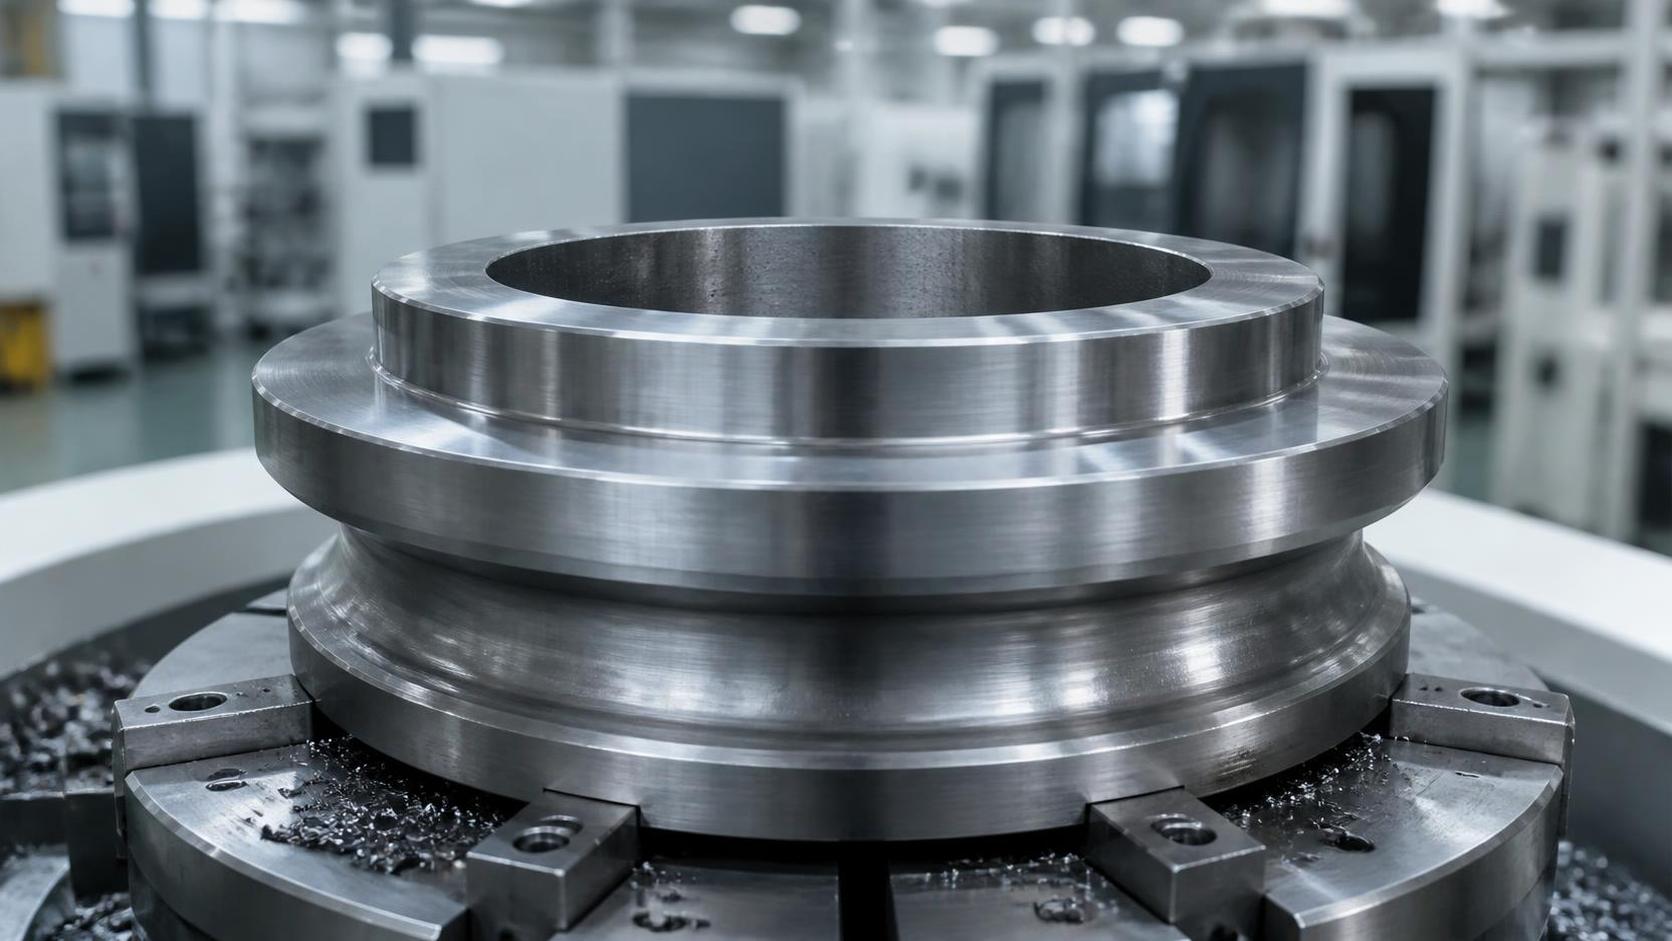
بالنسبة للمقيّمين الفنيين الذين يقيّمون مقاطع الحلقات المعقدة، توفر الحلقات المشكلة المطروقة مسارًا عمليًا لتقليل فاقد التشغيل الآلي مع تحسين الاستفادة من المواد، واتساق الأبعاد، وكفاءة الإنتاج. ومن خلال تشكيل هندسات شبه نهائية قبل التشطيب، يمكن للمصنعين تقليل سماحات الخراطة، والحفاظ على الطاقة، والتحكم في إجمالي تكلفة الجزء، لا سيما لتطبيقات السيارات وطاقة الرياح والقطاع البحري ونقل الحركة ذات المتطلبات العالية.
لا تتمثل النقطة الأساسية ببساطة في أن الحدادة تستخدم مواد أقل من تشغيل حلقة من كتلة صلبة. تظهر الميزة الحقيقية عندما تحتوي الحلقة على خصائص مقطعية تجعل التشغيل التقليدي من القضيب إلى الحلقة غير كفؤ: أقطار خارجية متدرجة، أو محاور داخلية، أو أقسام شبيهة بالشفات، أو زيادات سماكة موضعية، أو مقاطع جدار متغيرة، أو أخاديد، أو واجهات يجب أن تحمل لاحقًا أسنان تروس أو تعشيقات مسننة أو محامل أو وصلات مثبتة بالمسامير.
في هذه الحالات، يتمثل السؤال التقني في ما إذا كان يمكن للحدادة وضع المادة قريبًا بما يكفي من الهندسة الوظيفية بحيث يصبح التشغيل الآلي عملية تشطيب بدلًا من عملية إزالة كميات كبيرة من المادة. يؤثر هذا القرار في وزن القضيب الأولي، وسعة المكبس، والاستثمار في القوالب، واستجابة المعالجة الحرارية، وزمن دورة التشغيل الآلي، ومناولة الخردة، وفي النهاية قابلية تكرار الجزء النهائي.
لماذا تتسبب المقاطع المعقدة في فاقد تشغيل آلي غير متناسب
يمكن غالبًا إنتاج حلقة أسطوانية بسيطة من مخزون حلقات مدرفلة غير ملحومة مع سماحات تشغيل آلي قابلة للإدارة. يتغير الوضع عندما يشتمل المكون النهائي على عدة أقطار أو درجات محورية. فإذا بقيت المطروقة ذات مقطع عرضي مستطيل بسيط، فيجب أن يستوعب قطر البداية وسمك الجدار أكبر مقطع موضعي. ثم يُنشأ كل مقطع أصغر بإزالة المادة.
تأمل حلقة نقل حركة تحتوي على مقعد محمل سميك من جانب، وجسر مركزي أرق، وحافة معززة مخصصة لقطع التروس لاحقًا. يعني تشغيل الجزء من فراغ حلقي موحد أن الجسر والمناطق غير الحاملة للمحامل قد تفقد كمية كبيرة من المادة على شكل رايش. وينطبق المبدأ نفسه على مكونات مجموعة نقل الحركة البحرية ذات انتقالات الشفات، وعناصر حلقات حوامل التروس الكوكبية، وحلقات علب تروس الرياح ذات متطلبات الصلابة الموضعية.
ينطوي هذا النهج على عدة تكاليف خفية:
- يتحول مقدار أكبر من الفولاذ المشترى إلى رايش بدلًا من أن يصبح جزءًا نهائيًا.
- تستهلك دورات الخراطة الخشنة الأطول سعة الماكينات التي يمكن استخدامها في أعمال تشطيب ذات قيمة مضافة.
- تزيد كميات إزالة المادة الكبيرة من تآكل الأدوات ومتطلبات إدارة الرايش.
- قد تجعل السماحات الكبيرة الحفاظ على ظروف حرارية مستقرة أثناء التشغيل الآلي أكثر صعوبة.
- قد يتطلب الفراغ الابتدائي الأثقل معدات مناولة أكبر ويخفض كفاءة تحميل الأفران.
تعالج الحلقات المشكلة المطروقة هذه المشكلة باستخدام التشوه المتحكم به بالقالب لإنشاء تغيرات المقطع الرئيسية قبل التشغيل الآلي. ولا يكون الفراغ الناتج بالضرورة جزءًا نهائيًا، ولا ينبغي التعامل معه على هذا الأساس. فهو شكل أولي محسّن للعملية، مصمم لترك المعدن فقط حيث يحتاجه المكون النهائي، مع الاحتفاظ بسماح كافٍ لتشوه المعالجة الحرارية، وتحديد المراجع، والتشغيل النهائي.
ما الذي ينبغي أن يعنيه مصطلح «مشكلة» في مواصفات الحدادة
يمكن استخدام المصطلح على نطاق واسع، ولذلك يجب تحويله إلى هندسة قابلة للقياس أثناء التسعير ومراجعة العملية. قد تتضمن الحلقة المشكلة واحدة أو أكثر من الخصائص التالية:
- أقطار داخلية أو خارجية متدرجة؛
- أكتاف وأطواق محورية؛
- حواف مرتفعة أو مناطق معززة؛
- أقسام شبيهة بالشفات للتثبيت أو نقل الأحمال؛
- أخاديد حلقية مشكلة قبل التشغيل النهائي؛
- سمك جدار غير موحد على طول المقطع المحوري؛
- واجهات محاور مهيأة مسبقًا مخصصة للتفريز الداخلي اللاحق، أو قطع التروس، أو تشكيل التعشيقات المسننة.
لا تنتمي كل خاصية إلى قالب الحدادة. فعادة ما تبقى أنصاف الأقطار الصغيرة، والأخاديد الضيقة، والزوايا الحادة، وهندسة الأسنان الدقيقة، وملاءمات المحامل الضيقة، وأسطح الإحكام الدقيقة ضمن عمليات التشغيل الآلي. وقد تؤدي محاولة طرق هذه التفاصيل إلى زيادة تعقيد القالب، وتسريع التآكل، وتقليل متانة العملية دون تحقيق فائدة ملموسة في توفير المواد.
عادة ما يتحدد الحد المفيد بمقياس الخاصية والتفاوت الوظيفي. وتُعد الخصائص كبيرة الحجم التي كانت ستتطلب لولا ذلك خراطة خشنة عميقة مرشحات قوية للتشكيل الأولي. أما الخصائص التي تتحكم في التجميع النهائي، أو إجهاد التلامس، أو الإحكام، أو هندسة التروس، فينبغي عمومًا ترك سماح تشغيل آلي كافٍ لها.
ميزة تدفق المادة أهم من الشكل المرئي
الهندسة شبه النهائية ليست سوى جزء واحد من مبررات الحدادة. إذ يمكن للتشوه المتحكم به أيضًا توجيه تدفق الحبيبات حول مقطع الحلقة، بما قد يدعم مقاومة التعب وقدرة تحمل الأحمال عند تصميم العملية بصورة مناسبة. ويهم ذلك في المكونات المعرضة لعزم دوري، أو أحمال صدمية، أو أحمال انحناء متناوبة.
ومع ذلك، لا ينبغي قبول حجج تدفق الحبيبات باعتبارها ادعاءً عامًا للجودة. فتتوقف أهميتها على درجة الفولاذ، ونسبة التخفيض، ونافذة درجة حرارة الحدادة، ومسار التشوه، وممارسة التبريد، والمعالجة الحرارية، وموقع الإجهادات الحرجة في الجزء النهائي. وقد لا تحقق الحلقة المشكلة ذات التشوه غير الكافي أو درجة الحرارة غير المضبوطة جيدًا الفائدة المعدنية المتوقعة.
لهذا السبب، ينبغي أن يكون المورد الكفء قادرًا على شرح ما هو أكثر من المخطط النهائي. وينبغي أن تشمل المراجعة التقنية حجم القضيب الأولي، وطريقة التسخين، وتسلسل التشكيل الأولي، واستراتيجية ملء القالب، وحالة الزوائد أو التشذيب المتوقعة، واتجاه تدفق الحبيبات عند الاقتضاء، وخطة الفحص بعد الحدادة والمعالجة الحرارية.
المواضع التي يُرجح أن تتفوق فيها الحدادات الحلقية المشكلة على الفراغات التقليدية
أقوى المرشحين هي الأجزاء التي تتمتع هندستها النهائية بتماثل دوراني كبير، لكنها تحتوي على تعقيد مقطعي محوري. ومن الأمثلة الشائعة حلقات مجموعات نقل الحركة للسيارات، والمكونات المرتبطة بالتفاضل، وعناصر المخفضات، وفراغات التروس. وقد تستفيد الحلقة التي ستتلقى لاحقًا أسنان تروس خارجية من حافة مطروقة قريبة من قطر جذر السن المطلوب، مع الحفاظ على سماح تشغيل آلي لقطع التروس وتشطيبها.
يمكن أن تكون تطبيقات علب تروس طاقة الرياح مناسبة أيضًا، خصوصًا عندما يجب دمج انتقالات المقاطع الثقيلة مع هندسة حلقية كبيرة القطر. وهنا، ينبغي أن يأخذ القرار في الحسبان أكثر من توفير المواد الخام. فقد تواجه الأجزاء الكبيرة متطلبات صارمة للنظافة والسلامة الداخلية وتجانس المعالجة الحرارية وقابلية التتبع. ولا يكون الشكل الأولي منخفض الفاقد مفيدًا إذا أدخل خطرًا أعلى للعيوب الداخلية أو التشوه الذي لا يمكن تصحيحه اقتصاديًا.
غالبًا ما تقدم تطبيقات نقل الحركة البحرية والصناعية حالة مواتية أخرى: حجم سنوي أقل، لكن مادة مرتفعة التكلفة ودورات تشغيل آلي طويلة نسبيًا. وحتى عندما يكون إطفاء تكلفة القوالب أقل جاذبية منه في برامج السيارات، قد تظل الحدادة المشكلة مبررة إذا أزالت وقتًا كافيًا من التشغيل الخشن أو خفضت حجم القضيب الأولي.
بالنسبة لتجميعات العمود والحلقة، ينبغي مراجعة الواجهة بوصفها نظامًا بدلًا من أجزاء منفصلة. فعلى سبيل المثال، يمكن لنهج الحدادة المستخدم لعمود تعشيق مسنن مرتبط Spline Shaft أن يؤثر في استراتيجية المراجع المفضلة، ونمط الصلادة، وتسلسل التشغيل الآلي للمكون الحلقي المتزاوج. وينطبق ذلك بوجه خاص عندما تشترك ملاءمة التعشيق المسنن ونقل العزم وموقع المحمل في سلسلة تفاوت محورية مشتركة.
تتحدد نقطة التعادل بأكثر من الحجم السنوي
تكتسب الكمية السنوية أهمية لأن الحدادات المشكلة قد تتطلب أدوات مخصصة، لكن الحجم وحده قاعدة اختيار غير مكتملة. وينبغي أن تشمل المقارنة مسار التحويل الكلي.
يبدأ التقييم العملي بخريطتي عملية: واحدة للفراغ المشغّل القائم، وواحدة للمقطع المطروق المقترح. وينبغي أن تحدد كل خريطة وزن المادة المشتراة، والوزن المطروق، والوزن النهائي، وإزالة المادة في التشغيل الخشن، وسماح التشطيب، ودقائق التشغيل الآلي، واستهلاك الأدوات، ومراحل المعالجة الحرارية، وعمليات المناولة، والعائد المتوقع.
يمكن بعد ذلك التعبير عن الاستفادة من المواد ببساطة باعتبارها كتلة الجزء النهائي مقسومة على كتلة مادة الإدخال. وهذا الحساب مفيد، لكنه يجب ألا يحجب عوامل التكلفة. فقد يظل المسار ذو وزن الإدخال الأقل أكثر تكلفة إذا احتاج إلى قوالب معقدة، أو إعادة تسخين إضافية، أو تشذيب صعب، أو معدلات رفض مرتفعة بشكل غير معتاد. وعلى العكس، يمكن تبرير الحدادة الأعلى تكلفة إذا أزالت عنق زجاجة في التشغيل الآلي أو ثبّتت الجودة في مكون ذي قيمة عالية في المراحل اللاحقة.
هناك ثلاث حالات تفضل عادة الاستثمار في شكل أولي مشكل:
- يحتوي الجزء على إزالة تشغيل آلي كبيرة ومتكررة في مناطق غير حرجة.
- يمكن تشكيل الهندسة بزوايا سحب وأنصاف أقطار واقعية.
- يملك البرنامج حجمًا أو قيمة للجزء أو قيدًا في التشغيل الآلي يكفي لاسترداد تكاليف الأدوات والتأهيل.
غالبًا ما تبقى قطع الغيار منخفضة الحجم، والتصاميم المتغيرة باستمرار، والمقاطع التي تهيمن عليها الخصائص الدقيقة، أكثر ملاءمة للحلقات القياسية أو الحدادات بالقالب المفتوح أو التشغيل من المخزون المتاح.
لا يمكن تقليل سماح التشغيل الآلي بالافتراض
من الأخطاء الشائعة في التنفيذ تحويل حلقة تقليدية إلى حدادة مشكلة ثم تقليل جميع السماحات فورًا إلى أدنى قيمة نظرية. وقد يتسبب ذلك في نقص المادة بعد المعالجة الحرارية، خصوصًا في الأجزاء ذات سماكات المقاطع غير المتماثلة أو التشوه المرتبط بالتصلد.
ينبغي تحديد السماحات بحسب وظيفة السطح ومخاطر العملية. تحتاج أعناق المحامل، وأقطار مراجع التروس، ومناطق الإحكام، والأسطح المتمركزة المتحدة المحور إلى مادة كافية للتنظيف بعد جميع الخطوات المسببة للتشوه. وقد تسمح الأسطح الخارجية غير الوظيفية بتحكم أشد في الشكل الأولي. ولذلك فإن السماح الصحيح ليس موحدًا حول الحلقة.
قبل إطلاق الإنتاج، ينبغي أن تثبت العملية المقترحة قدرتها على ما يلي:
- تغير القطر الخارجي والداخلي بعد الحدادة؛
- اللااستدارة والخروج عن المحور بالنسبة إلى مراجع التشغيل الآلي المقصودة؛
- تغير الوجه المحوري وموضع الكتف؛
- اتساق سمك الجدار عند الانتقالات من السميك إلى الرفيع؛
- التشوه بعد التطبيع، أو التقسية والمراجعة، أو الكربنة، أو النتردة، أو الدورات الحرارية المحددة الأخرى؛
- حالة السطح في المناطق التي يجب تشغيلها آليًا أو فحصها لاحقًا.
يجب كذلك تخطيط مسار التشغيل الآلي حول بقاء المراجع. فإذا تضمن المقطع المطروق عدة درجات، قد يكون من المغري استخدام كتف شبه نهائي كسطح تموضع مبكر. وقد يكون ذلك فعالًا، ولكن فقط إذا كانت عملية الحدادة تتحكم في تلك الخاصية بصورة موثوقة. وإلا، فينبغي أن تنشئ العملية الأولى وجوهًا مرجعية مستقرة وثقبًا حقيقيًا قبل الخراطة اللاحقة أو قطع التروس.
تفاصيل التصميم التي قد تنجح أو تفشل مسار الحدادة
يُستهان بصورة متكررة بعدة خصائص في الرسومات أثناء أعمال تقييم الجدوى المبكرة. وتمثل الانتقالات الحادة مصدر قلق لأن الحدادة تتطلب أنصاف أقطار للحفاظ على تدفق المادة وحماية عمر القالب. وإذا احتاج الجزء النهائي إلى زاوية حادة، فينبغي أن تميز الرسمة بين نصف قطر الانتقال المطروق ومتطلب الزاوية المشغلة النهائي.
زاوية السحب مسألة أخرى. فقد تتطلب الأسطح الخارجية والداخلية سحبًا لتحرير القالب، وفقًا لمسار العملية. ويمكن لتصميم يصر على عدم وجود سحب في كل مكان أن يفرض تشغيلًا آليًا غير ضروري أو يجعل التشكيل بالقالب المغلق غير عملي. والاستجابة الصحيحة ليست قبول مزيد من السحب تلقائيًا، بل تحديد الأسطح الوظيفية، والأسطح التي ستُشغّل آليًا، والأسطح التي يمكن أن تحتفظ بسطح مطروق.
تحتاج انتقالات المقاطع إلى اهتمام خاص. فالتغير المفاجئ من جسر رفيع إلى حافة ثقيلة قد يسبب ملءً غير متساوٍ للقالب وتبريدًا غير موحد. وقد يزيد أيضًا من تشوه التقسية. وفي بعض الحالات، يمكن لتعديل هندسي متواضع في الشكل الأولي، وليس بالضرورة في الجزء النهائي، تحسين استقرار العملية مع الحفاظ على الغرض التصميمي للمنتج النهائي.
ينبغي مراجعة اختيار الفولاذ جنبًا إلى جنب مع تعقيد الشكل. فقد يكون لسبيكات الفولاذ القابلة للتصلد المستخدمة للتروس وأجزاء نقل الحركة سلوك حدادة ومعالجة حرارية مختلف جدًا عن الفولاذ الكربوني أو الدرجات غير القابلة للصدأ. ويجب أن تبقى مواصفات المادة، ومتطلبات النظافة، ومعايير الفحص بالموجات فوق الصوتية، ومعايير المعالجة الحرارية متوافقة مع حمل الخدمة الفعلي ورسم العميل. وعندما تشير المتطلبات إلى معيار محدد أو فئة قبول، ينبغي تأكيد أحدث مراجعة سارية بدلًا من افتراضها.
ينبغي أن يتبع تخطيط الجودة أنماط الفشل الفعلية
لا يكفي الفحص البصري وحده للحدادات المعقدة. وينبغي أن تعكس خطة الفحص المخاطر المرتبطة بحجم الجزء ومادته وهندسته وواجب خدمته. وقد تشمل الضوابط النموذجية التحليل الكيميائي وتحديد الصهرة، والفحوصات البعدية بعد الحدادة، وفحص الجسيمات المغناطيسية عند وجود قلق من الانقطاعات المتصلة بالسطح، والفحص بالموجات فوق الصوتية عندما تكون السلامة الداخلية حاسمة، والتحقق المعدني المجهري عندما يكون حجم الحبيبات أو نزع الكربون أو البنية المجهرية محددًا.
تكتسب قابلية التتبع أهمية خاصة لمكونات علب التروس ومجموعات نقل الحركة. ويربط المسار المتين رقم صهرة المادة الخام، ودفعة الحدادة، والدورة الحرارية، وسجلات الفحص، ودفعة التشغيل الآلي، وتعريف الجزء النهائي. وبالنسبة لبرامج التصدير، ينبغي الاتفاق على توقعات التوثيق قبل التأهيل. إذ تختلف المتطلبات غالبًا بين برنامج إنتاج للسيارات، وعميل علب تروس صناعية، ومشروع بحري يخضع لوثائق متعلقة بالتصنيف.
ومن المفيد أيضًا فصل عيوب الحدادة عن أعراض التشغيل الآلي. فقد تنشأ مشكلة الخروج عن المحور التي تُلاحظ أثناء قطع التروس من اختيار المراجع، أو لااستدارة الحدادة، أو تشوه المعالجة الحرارية، أو تثبيت المِشبك، أو مجموعة من هذه العوامل. وينبغي لتحليل السبب الجذري أن يتبع تسلسل التصنيع الكامل بدلًا من إسناد المسؤولية اعتمادًا فقط على الموضع الذي أصبح فيه العيب ظاهرًا.
التجربة المنضبطة أكثر فائدة من ادعاء توفير نظري
الطريقة الأكثر موثوقية للتحقق من الحلقات المشكلة المطروقة هي من خلال تشغيل تجريبي مضبوط باستخدام مادة ممثلة ومسار المعالجة الحرارية المقصود. وينبغي أن تقارن التجربة وزن الفراغ الفعلي، وزمن التشغيل الآلي، واستهلاك الأدوات، ومعدل التنظيف البعدي، والتشوه، وأسباب الرفض مقابل الفراغ التقليدي. كما ينبغي تقييم ما إذا كان أي وقت تشغيل آلي تم توفيره ظاهريًا قد انتقل إلى إعداد إضافي أو تثبيت أو تعقيد في الفحص.
النتيجة الناجحة ليست مجرد فراغ أخف. بل هي مسار تصنيع مستقر يترك فيه المقطع المطروق باستمرار مخزونًا كافيًا على الأسطح الحرجة، ويقلل إزالة المعدن غير ذات القيمة المضافة، ولا يقدم مخاطر جودة تفوق فائدة المادة.
لذلك، بالنسبة للأجزاء الدورانية المعقدة، من الأفضل التعامل مع الحدادة المشكلة باعتبارها قرارًا في هندسة التصنيع، وليس بديلًا في الشراء. فعندما تُطوّر هندسة المقطع، وسلوك المادة، وسماحات التشغيل الآلي، ومتطلبات الفحص معًا، يمكن للعملية تقليل الفاقد دون المساس بالضوابط البعدية والمعدنية التي تتطلبها التطبيقات ذات الأحمال العالية.
يرجى ترك رسالة لنا