



المنشورات ذات الصلة
رسالة عبر الإنترنت
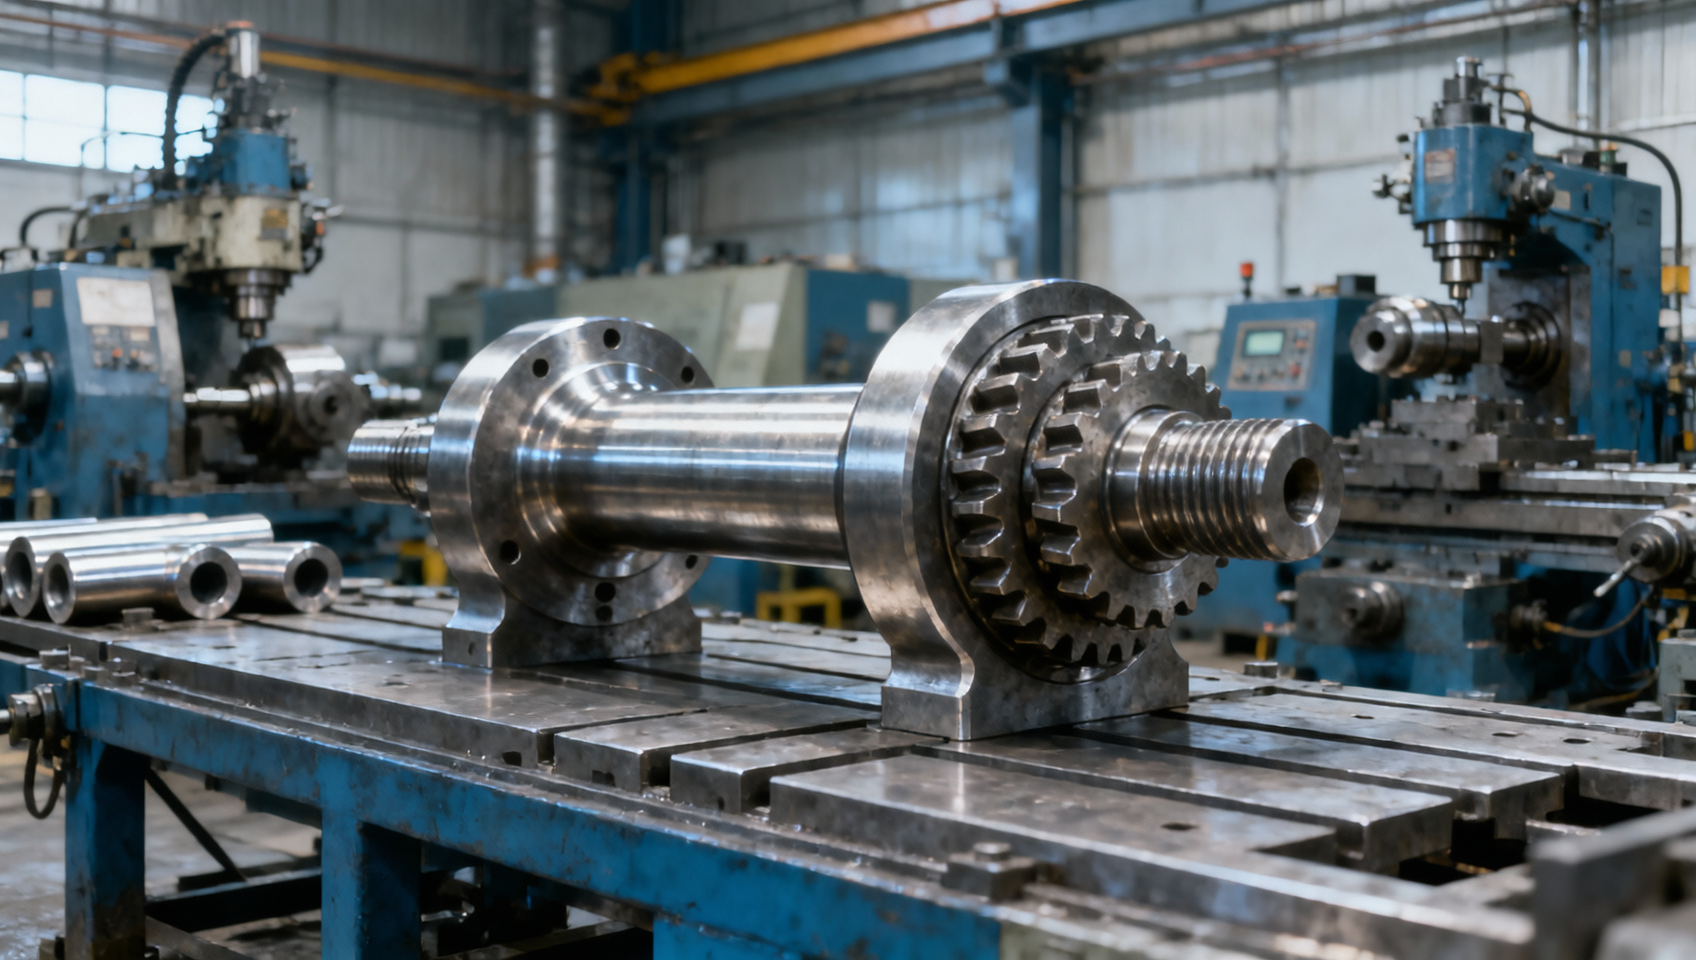
قد يبدو خام عمودٍ لنظام قيادة كسارة، أو ناقل حركة بحري، أو علبة تروس لطاقة الرياح، أو مضخة صناعية ثقيلة بسيطًا في الرسم: مقطع دائري، وأكتاف، وتخديدات، ومجاري مفاتيح، وربما مقعد ترس. ومع ذلك، فإن الاختيار بين طول مقطوع من قضيب خام ومطروقة يمكن أن يحدد مواضع بدء شقوق التعب، وكمية التشغيل الآلي المطلوبة، ومدى موثوقية الجزء في تحمل عزم الدوران المتكرر. بالنسبة للمعدات الدوارة للخدمة الشاقة، تتفوق المطروقات الدائرية عادةً على القضبان الخام عندما يكون للمكوّن أحمال دورية مرتفعة، وأقطار متغيرة، وأنصاف أقطار حرجة، أو عندما تكون عواقب الفشل صعبة التحمل.
تظل القضبان الخام عملية للأجزاء البسيطة منخفضة الإجهاد وللنماذج الأولية. فهي متاحة بسهولة، ويمكن التنبؤ بأبعادها، وغالبًا ما تكون اقتصادية عندما لا يلزم إزالة الكثير من المادة. وتميل الأفضلية نحو المطروقات الدائرية عندما تحتاج الهندسة النهائية إلى استمرارية المادة حول الأعناق، وانتقالات الفلنجات، ومقاعد التروس، أو المواضع الأخرى التي تتغير فيها مسارات الأحمال. والقرار ليس أن «الطرق أفضل دائمًا»؛ بل هو مسألة مواءمة الشكل الابتدائي مع ظروف الخدمة والشكل النهائي.
ظروف التشغيل التي تكشف الفرق
نادرًا ما تطبق المعدات الدوارة حملًا ثابتًا تمامًا. فقد يتعرض عمود ناقل الحركة لانعكاسات في عزم الدوران أثناء البدء والتوقف. وقد يواجه دخل علبة التروس نبضات التواء من محرك كهربائي أو محرك احتراق. ويمكن لعمود ترس صغير كبير أن يجمع بين الالتواء والانحناء الناتج عن قوى تعشيق التروس. وفي هذه التطبيقات، غالبًا ما يتركز أعلى إجهاد عند تغير القطر، أو نصف قطر الكتف، أو جذر التخديد، أو مجرى المفتاح، أو حافة مكوّن مركب بالكبس.
في القضبان الخام، يمتد اتجاه الحبيبات الداخلي عمومًا بطول القضيب. وعند تشغيل شكل معقد منها آليًا، قد تُقطع هذه الألياف الطولية عرضيًا عند الأكتاف والخطوط المحيطية. ويمكن تصميم مطروقة دائرية بحيث يتبع تدفق الحبيبات الشكل الخارجي بصورة أوثق، ولا سيما حول الأقطار المتدرجة والانتقالات الشبيهة بالفلنجات. ولا يلغي ذلك الحاجة إلى اختيار المادة المناسب، والمعالجة الحرارية، والتحكم في التشغيل الآلي، والفحص. لكنه يوفر بنية ابتدائية أكثر ملاءمة للأجزاء التي تنقل القدرة بشكل متكرر.
يصبح الفرق واضحًا في مرحلة التخطيط. فعندما يرى المهندس أنه سيتم خراطة كمية كبيرة من المادة من قضيب لتكوين عمود متدرج أو محور، فغالبًا ما تكون هذه إشارة لتقييم خامة مطروقة. ولا يقتصر السؤال على كمية المعدن التي ستتم إزالتها، بل على ما إذا كانت عملية التشغيل الآلي تزيل مادة من مناطق يجب أن تقاوم لاحقًا أعلى الإجهادات الدورية.
المواضع التي تتمتع فيها المطروقات الدائرية بأوضح ميزة
الأعمدة المتدرجة ذات الأكتاف المحملة
يُعد العمود الذي يحتوي على عدة أعناق محامل ومقاعد تروس ونهاية قارنة أحد أكثر التطبيقات شيوعًا. ويشكل الانتقال من قطر كبير إلى عنق أصغر موضعًا طبيعيًا لتركيز الإجهاد، حتى عندما يتضمن الرسم نصف قطر تدوير كبيرًا. وتحت تأثير الانحناء والالتواء معًا، قد تصبح هذه المنطقة العامل المحدد لعمر التعب.
يمكن لشكل أولي مطروق أن يضع المادة عند كل قطر مطلوب قبل التشغيل النهائي. ويكون المحيط الخارجي أقرب إلى الشكل النهائي، ويمكن لتدفق الحبيبات أن يلتف عبر منطقة الكتف بدلًا من قطعه بشكل كبير بواسطة الخراطة. ويكون ذلك مفيدًا بوجه خاص عندما لا يكون الكتف مجرد سمة أبعادية، بل منطقة لنقل الحمل بين ترس أو محمل أو قارنة وجسم العمود.
خامات التروس وأجزاء عمود الترس المتكاملة
غالبًا ما تُقيَّم مكونات التروس أساسًا وفق دقة الأسنان، لكن الخامة الموجودة تحت الأسنان لا تقل أهمية. ينتقل عزم الدوران من الأسنان عبر الطوق والقرص والمحور وواجهة التجويف أو العمود. وعندما يكون الترس متكاملًا مع عمود، يجب أن تتحمل المادة الانتقال من هندسة إلى أخرى دون تكوين مقطع ضعيف تحت الأسنان النهائية.
غالبًا ما تكون المطروقة الدائرية نقطة بداية أفضل لأعمدة التروس الصغيرة ومحاور التروس وخامات التروس المطروقة ذات الانتقالات الكبيرة بين المحور والطوق. وقد تكون مناسبة أيضًا عندما سيُشغَّل الجزء آليًا ليصبح خامةترس مخروطي، خصوصًا عندما يجب أن يتحمل المحور والتجويف والمنطقة الحاملة للأسنان عزم دوران متكررًا وأحمالًا اتجاهية. ويظل القرار النهائي معتمدًا على تصميم الترس والموديول ومسار المعالجة الحرارية وسماحية التشغيل الآلي، لكن ينبغي النظر في شكل الخامة مبكرًا لا بعد تثبيت هندسة الترس.
الأجزاء الدوارة ذات الفلنجات والأكتاف والمحاور
تحتوي بعض المكونات الدوارة على جسم مركزي مدمج مع فلنجة أو طوق أو محور بارز. ومن أمثلتها محاور القارنات ودعامات الدوارات ونهايات الأعمدة الكبيرة ذات الفلنجات وبعض أجزاء الدفع البحرية. وقد يعني إنتاج هذه الأشكال من قضبان خام إزالة حجم كبير من المادة حول الفلنجة أو ترك انتقالات حادة تتطلب تشغيلًا آليًا دقيقًا.
يفيد الطرق هنا لأن الشكل الأولي يمكن تكبيسه أو تشكيله لإنشاء المقطع الأعرض دون الاعتماد على إزالة واسعة لمادة سليمة. وإضافة إلى تقليل الهدر، يمكن أن يدعم ذلك نمطًا أفضل لتدفق المادة عبر المحور ومناطق الانتقال. وتكون القيمة أكبر عندما تنقل الفلنجة عزم الدوران، أو تشد مكوّنًا آخر، أو تتعرض لأحمال انحناء متناوبة.
الأقطار الكبيرة ذات سماحية التشغيل الآلي المهمة
كلما زاد قطر المكوّن وتعقيده النهائي، قد تنخفض كفاءة التشغيل الآلي من قضيب خام بسرعة. فقد يتطلب القضيب البسيط قطر بداية أكبر بكثير من الجسم النهائي للاحتفاظ بمادة كافية لمقطع مكبر في موضع آخر. والنتيجة دورات خراطة أطول، ورايش أكثر، ومناولة أكثر، واحتمالًا أكبر للتشوه بعد إزالة المادة.
تقلل المطروقات الدائرية هذه الفجوة من خلال توفير شكل خارجي قريب من الشكل النهائي مع سماحية مضبوطة للتشغيل النهائي. وليست بالضرورة الخيار الأفضل لكل جزء كبير؛ إذ قد ترجح القضبان الخام في حالة الكميات المنخفضة جدًا أو توفر سبائك غير معتادة أو الهندسة البسيطة جدًا. لكن عندما يحتوي مكوّن ثقيل على درجات قطر متعددة أو محور مكبر، فإن آثار المادة والتشغيل الآلي تستحق مقارنة متوازية.
أهمية تدفق الحبيبات وما لا يضمنه
يُستخدم مصطلح «تدفق الحبيبات» أحيانًا بتساهل زائد. ففي المكوّن المطروق، يطيل التشوه اللدن أثناء الطرق بنية المادة ويعيد توجيهها. وعندما يتلاءم تسلسل الطرق وتصميم القالب مع الجزء، يمكن لهذا التدفق أن يتبع الخطوط الخارجية التي ستحمل لاحقًا إجهادات الخدمة. وبالنسبة إلى عمود دائري مطروق، لا يكون الهدف مظهرًا تجميليًا؛ بل بنية داخلية وخارجية سليمة ومتوافقة مع الشكل المقصود للجزء.
وقد يكون ذلك مفيدًا تحت أحمال التعب لأن الشقوق تبدأ غالبًا عند تركيزات الإجهاد الموضعية. ويمكن لبنية مطروقة ملائمة أن توفر مقاومة أفضل لبدء الشقوق وانتشارها مقارنةً بشكل مشغّل آليًا بكثافة ومقطوع من قضيب مستقيم، بافتراض تماثل التركيب الكيميائي والنظافة والمعالجة الحرارية وجودة العملية.
ومع ذلك، لا يمكن للمطروقة التعويض عن خيارات التصميم الرديئة. إذ يمكن لكتف حاد جدًا أو نصف قطر تدوير صغير أو عمق طبقة غير كافٍ أو صلادة محددة بصورة غير صحيحة أو جذر تخديد مشطب بشكل سيئ أن يظل العامل المسيطر على أداء المكوّن. كما أنه لا تتمتع كل خامة مطروقة تلقائيًا بخواص مثالية. وينبغي للمهندسين تحديد درجة المادة ومتطلبات التخفيض عند الحاجة وحالة المعالجة الحرارية وسماحية التشغيل الآلي ومتطلبات الفحص بناءً على متطلبات خدمة الجزء.
مقارنة عملية قبل اختيار الخامة
تُجرى المقارنة الأكثر فائدة انطلاقًا من رسم الجزء النهائي، لا من تفضيل عام لشكل توريد معين. ابدأ بتحديد الأسطح التي تنقل الحمل والمواضع الأكثر احتمالًا لتركيز الإجهاد. ثم قارن كيفية تأثير شكلي البداية في هذه المناطق.
ينبغي أن تشمل هذه المقارنة مسار التصنيع بالكامل. فقد يكون انخفاض السعر لكل كيلوغرام للقضبان الخام مضللًا عندما يتطلب قطر بداية أكبر بكثير، وينتج حجمًا كبيرًا من الرايش، ويطيل زمن التشغيل الآلي، ويزيد فرص التشوه. وعلى العكس، يمكن أن تكون المطروقة غير اقتصادية عندما يكون الجزء دبوسًا أسطوانيًا عاديًا، أو تكون كمية الطلب صغيرة جدًا، أو لا يمكن توزيع تكلفة القالب على عدد كافٍ من القطع.
لا تقارن الشكل الخارجي فقط
من الأخطاء الشائعة النظر إلى خامة مطروقة والسؤال عما إذا كانت ستقلل زمن التشغيل الآلي، من دون التحقق من مواقع خصائص التحمل النهائية. فقد يكون التجويف ومجرى المفتاح والتخديد وجذر السن والسطح المعالج حراريًا أكثر أهمية من القطر الخارجي. فعلى سبيل المثال، قد يكون لعمود ترس متكامل شكل خارجي مطروق جيد، لكنه يظل بحاجة إلى تحكم دقيق في تمركز التجويف والخروج الشعاعي لمقعد الترس. ويحسن اختيار المطروقة حالة البداية؛ لكنه لا يقلل الدقة المطلوبة لاحقًا.
ومن الأخطاء الأخرى افتراض أن جميع المطروقات الدائرية ينبغي أن تكون ذات سماحية دنيا. يجب أن تكون السماحية كافية لإزالة القشور وتنظيف نزع الكربنة حيثما ينطبق ذلك والتصحيح الهندسي والتشطيب السطحي النهائي. وقد تكشف السماحية القليلة جدًا حالات سطحية كان المقصود إزالتها بالتشغيل الآلي. أما السماحية الكبيرة جدًا فتفقد جزءًا من فائدة المطروقة في توفير المادة وتقليل زمن الدورة. وتعتمد الكمية الصحيحة على الحجم والسبيكة وطريقة الطرق وتسلسل المعالجة الحرارية وتفاوتات الجزء النهائي.
أسئلة ينبغي حسمها مع وجود الرسم بين يديك
قبل تحديد المطروقات الدائرية، من المفيد توضيح بعض المسائل التي تؤثر مباشرة في الأداء وقابلية التصنيع:
- أي المقاطع تحمل أعلى عزم دوران أو عزم انحناء أو حمل تماس؟
- هل توجد تغيرات حادة في الأقطار، أو أنصاف أقطار تدوير ضيقة، أو جذور تخديد، أو مجاري مفاتيح بالقرب من تلك المقاطع؟
- هل سيُصلَّد الجزء بالكامل، أو يُصلَّد بالحث، أو يُكربن، أو يُنترت، أو يُترك في حالة مطبعة أو مروّاة ومراجعة؟
- ما عمليات التشغيل الآلي المتبقية بعد الطرق، وما السماحية التي تتطلبها كل عملية؟
- هل يعد التمركز بين أعناق المحامل ومقاعد التروس والتجاويف حاسمًا للاهتزاز أو جودة التعشيق؟
- هل ستتعرض المعدات لعمليات بدء متكررة أو انعكاسات أو أحداث حمل زائد أو تشغيل مستمر عالي السرعة؟
- ما أساليب الفحص المناسبة لحجم المكوّن وعواقب خدمته؟
تكشف هذه الأسئلة غالبًا ما إذا كان الجزء أسطوانة بسيطة مشغلة آليًا حقًا أم مكوّن نقل حركة حساس للتعب يتنكر في شكلها. ويزداد احتمال تبرير الخامة المطروقة عندما تشير عدة إجابات إلى أحمال دورية وانتقالات مقطعية وإزالة كبيرة للمادة وتكلفة مرتفعة للتوقف غير المخطط له.
تفاصيل العملية التي تحافظ على الميزة
يمكن أن تنخفض فائدة المطروقة بسبب ضعف التحكم بعد الطرق. فالتطبيع المناسب أو التقسية والمراجعة أو غيرها من المعالجات الحرارية المحددة ضروري لتحقيق التوازن المقصود بين المتانة والصلادة وقابلية التشغيل الآلي. وينبغي أن تحمي ممارسات الخراطة أنصاف أقطار الأكتاف وأن تتجنب تلف السطح في المواضع الحساسة للتعب. وعند استخدام التجليخ، يكون التحكم في الحرق وسلامة السطح مهمين لأن التشطيب البعدي الدقيق لا يعني تلقائيًا سطحًا جيدًا للتعب.
بالنسبة إلى الأجزاء الدوارة، تستحق العلاقات البعدية اهتمامًا أيضًا. فقد يؤثر الخروج الشعاعي بين أعناق المحامل ومقاعد التروس في الاهتزاز ونمط التلامس وسلوك المحامل. وعندما يشتمل المكوّن على أسنان أو تخديدات أو واجهة قارنة، ينبغي التخطيط لاختيار المراجع عبر الطرق والتشغيل الخشن والمعالجة الحرارية والتشغيل النهائي. وقد يؤدي التعامل مع كل عملية بوصفها معزولة إلى تراكم التفاوتات الذي يصعب تصحيحه في النهاية.
لذلك ينبغي أن يتلقى مورد المطروقات أكثر من الطول الإجمالي والقطر الأقصى. تشمل المعلومات المفيدة الرسم النهائي ومواصفة المادة وحالة المعالجة الحرارية المطلوبة واستراتيجية مراجع التشغيل الآلي والمناطق الحرجة ومتطلبات الفحص وحجم الإنتاج المتوقع. ويتيح الإدخال الواضح تطوير شكل الخامة والسماحية وفق الاحتياجات الوظيفية الحقيقية للجزء بدلًا من الاعتماد على شكل دائري عام.
أسئلة تطرح غالبًا أثناء الاختيار المبكر
هل يمكن للقضبان الخام توفير أداء مناسب لعمود للخدمة الشاقة؟
نعم. يمكن أن تكون القضبان الخام مناسبة تمامًا عندما تكون هندسة العمود بسيطة ودرجة المادة والمعالجة الحرارية ملائمتين وحمل التعب ضمن هامش التصميم. وتصبح مبررات المطروقة الدائرية أقوى عندما يكون للعمود درجات رئيسية أو أكتاف محملة أو خدمة دورية متطلبة.
هل تلغي الخامة المطروقة الحاجة إلى الاختبارات غير الإتلافية؟
لا. ينبغي أن تعكس متطلبات الفحص مادة الجزء وحجمه وظروف خدمته وعواقب فشله. يحسن الطرق شكل البداية، لكنه لا يحل محل الحاجة إلى الفحوصات البعدية المناسبة أو التحقق من المادة أو أساليب الفحص عندما تكون محددة.
هل المطروقات الدائرية مخصصة فقط لدفعات الإنتاج الكبيرة؟
ليس دائمًا. يؤدي تكرار الإنتاج المستقر عمومًا إلى تحسين الجدوى الاقتصادية لأن تكاليف أدوات الإنتاج وتطوير العملية يمكن توزيعها على عدد أكبر من الأجزاء. ومع ذلك، قد يبرر جزء منخفض الحجم الطرق عندما يكون المكوّن كبيرًا أو مكلفًا في تشغيله آليًا من قضيب أو حساسًا بوجه خاص لأداء التعب.
يرجى ترك رسالة لنا